
Плавлений кварц против кристалічного кварцу: шліфування та полірування
В заказе на поставку, где указано “кварц”, могут скрываться два разных материала. Один может быть аморфным стекловидным кремнеземом; другой может быть монокристаллическим кварцем с указанной ориентацией. Пропуск обоих через один и тот же технологический процесс из-за схожести названий может создать избегаемую проблему квалификации.
Оплавленный кремнезем и кристаллический кварц следует идентифицировать до начала резки, шлифовки или полировки. Подтвердите поставленную марку, структуру и оптические требования, затем квалифицируйте процесс для данного материала. Ни один только химический состав, ни общее значение твердости не определяют полный маршрут обработки.
01 — Сначала определите название материала
Оплавленный кремнезем — это аморфный диоксид кремния. Кристаллический кварц имеет упорядоченную кристаллическую структуру и зависящие от направления свойства. Также обратите внимание, что оплавленный кварц — это стекло: слово “кварц” в названии не означает, что поставленный материал остается монокристаллом.
Наименования поставщиков могут различать природное сырье и синтетические производственные маршруты, а также оптические марки. Объяснение свойств материалов Heraeus описывает эти производственные и структурные различия. Используйте обозначение марки и сертификат вместо предположения, что разные коммерческие названия взаимозаменяемы.
Для кристаллического кварца получите требуемую ориентацию и ее ссылку. Для стекловидного кремнезема определите оптическую марку и любые требования к включениям, однородности или пропусканию. Это входные данные для закупки, которые обработка не сможет исправить впоследствии.
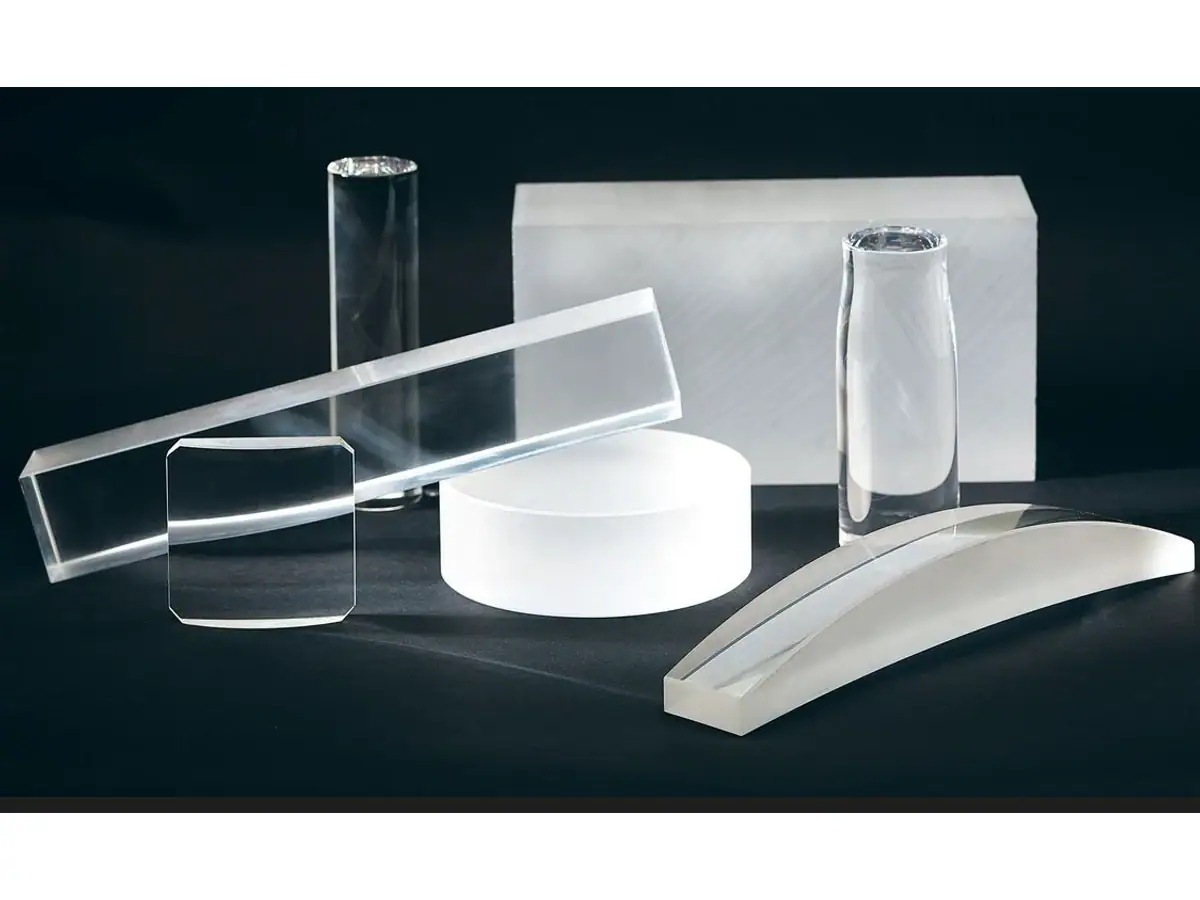
02 — Сравните переменные процесса для оплавленного кремнезема и кристаллического кварца
Оплавленный кремнезем не имеет кристаллографической зависимости от направления, как у монокристалла, но это не делает каждый бланк или условие процесса идентичными. Остаточные напряжения, входящие повреждения, геометрия и крепление заготовки по-прежнему имеют значение.
Для кристаллического кварца сохраняйте ориентацию в протоколе процесса. Внешняя форма заготовки не определяет ее кристаллическую ось. Если оператор изменяет направление представления без зарегистрированной ссылки, последующее различие в качестве поверхности может быть ошибочно диагностировано как проблема круга.
| Вопрос | Маршрут для стекловидного кремнезема | Маршрут для кристаллического кварца |
|---|---|---|
| Что идентифицирует материал? | Марка поставщика и спецификация производства стекла | Марка плюс кристаллическая ориентация, где требуется |
| Нужна ли ссылка на кристаллическую ось? | Не для кристаллографической ориентации | Да, когда это указано в конструкции или процессе |
| Можно ли автоматически перенести рецепт резки? | Нет; геометрия и марка по-прежнему требуют проверки | Нет; ориентация добавляет еще одну переменную |
| Что должно различать инспекцию? | Форма поверхности, повреждения и оптические требования | Те же пункты плюс требования, зависящие от ориентации |
Use the Обзор оптических материалов для организации запроса, затем предоставьте фактический сертификат материала для выбора оборудования.
03 — Резка создает заготовку для финишной обработки
Бланк, выходящий из пилы, должен содержать готовую деталь плюс квалифицированный бюджет на удаление. Коробление, вариация толщины и повреждение края могут израсходовать этот бюджет до начала тонкой шлифовки. Номинально тонкий рез не является экономией, если полученные заготовки невозможно довести до готовности.
Для стержней и окон из оплавленного кремнезема записывайте ориентацию реза относительно приспособления, метода поддержки и условий входа и выхода. Для кристаллического кварца добавьте ссылку на кристалл. Эти записи позволяют бригаде финишной обработки отличать эффекты геометрии от эффектов направления материала.
Обзор оборудование для резки кварца совместно с последующим процессом. обсуждение сколов при резке кварца относится к запасу на кромке, который должен оставаться отдельным от запаса, выделенного для оптических поверхностей.
Не делайте выводов о глубине подповерхностного повреждения по фотографии резаной поверхности. Если удаление повреждений определяет конечную толщину, квалифицируйте ее с использованием репрезентативных образцов и подходящего метода исследования.
04 — Выберите систему шлифовки, учитывая полное взаимодействие
Размер абразива — лишь одна переменная выбора. Связующее, концентрация, состояние круга, геометрия контакта, подача, подача жидкости и правка влияют на результат. Более тонкий круг может улучшить одну меру поверхности, снижая при этом скорость удаления или становясь менее стабильным в неподходящих условиях.
Начните с рекомендованного диапазона эксплуатации от поставщика станка и инструмента. Полностью запишите спецификацию абразива, чтобы можно было заказать тот же инструмент снова. Обозначения типа “мелкий алмаз” не являются воспроизводимым определением процесса.
Для оплавленного кремнезема сравните удаление и результирующее повреждение в контролируемых условиях, а не принимайте гладкость поверхности как единственный результат. Для кристаллического кварца включите указанное направление и ориентацию в матрицу испытаний. Избегайте переноса многообещающего результата между ориентациями без подтверждения.
Сайт страница выбора шлифовки кварца следует читать вместе с чертежом детали. Станок, который принимает диаметр заготовки, по-прежнему нуждается в подходящей поддержке, доступе к инструменту и продемонстрированном маршруте к конечной геометрии.
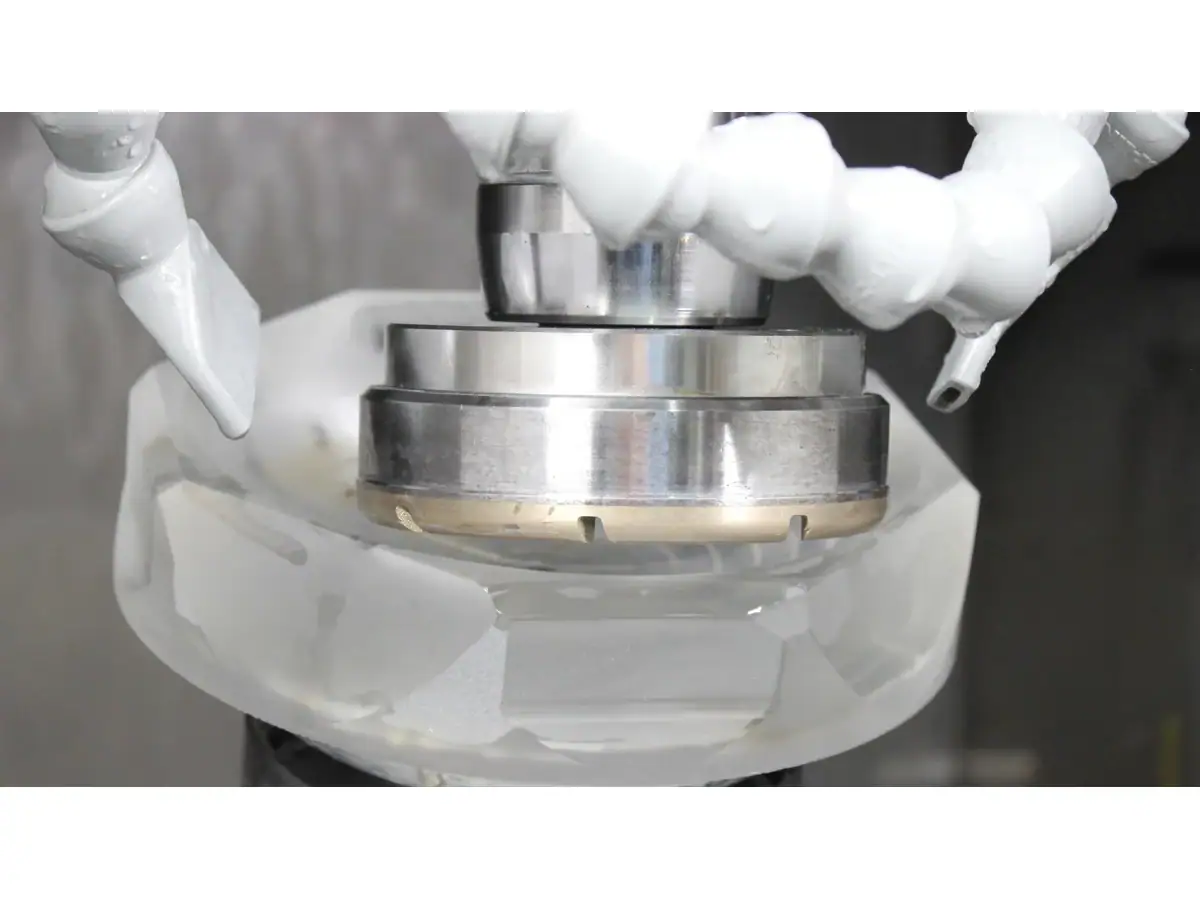
05 — Полировка — это квалифицированная комбинация материала и инструмента
Эффективность полировки зависит от материала, суспензии, подушечки или круга, распределения давления, относительного движения и истории процесса. Суспензия, успешно использованная на одном стекловидном кремнеземе, не устанавливает правильный рецепт для каждого кварцевого компонента.
Выбирайте расходные материалы вместе с поставщиком и квалифицируйте их на реальном материале. Контролируйте концентрацию, состояние подачи, кондиционирование и очистку. Не изменяйте химический состав для ускорения удаления без проверки совместимости и последующих последствий.
Для оптики из оплавленного кремнезема шероховатость поверхности, форма поверхности и загрязнение являются отдельными результатами. Поверхность может выглядеть чистой, но не соответствовать требованиям по форме. Точно так же приемлемое измерение формы не означает готовность к чувствительному процессу нанесения покрытия.
Сравните соответствующие движения и варианты крепления заготовки в руководство по оборудованию для оптической полировки. Верхний, нижний и другие типы расположения следует выбирать исходя из геометрии и условий контакта, а не только по названию материала.
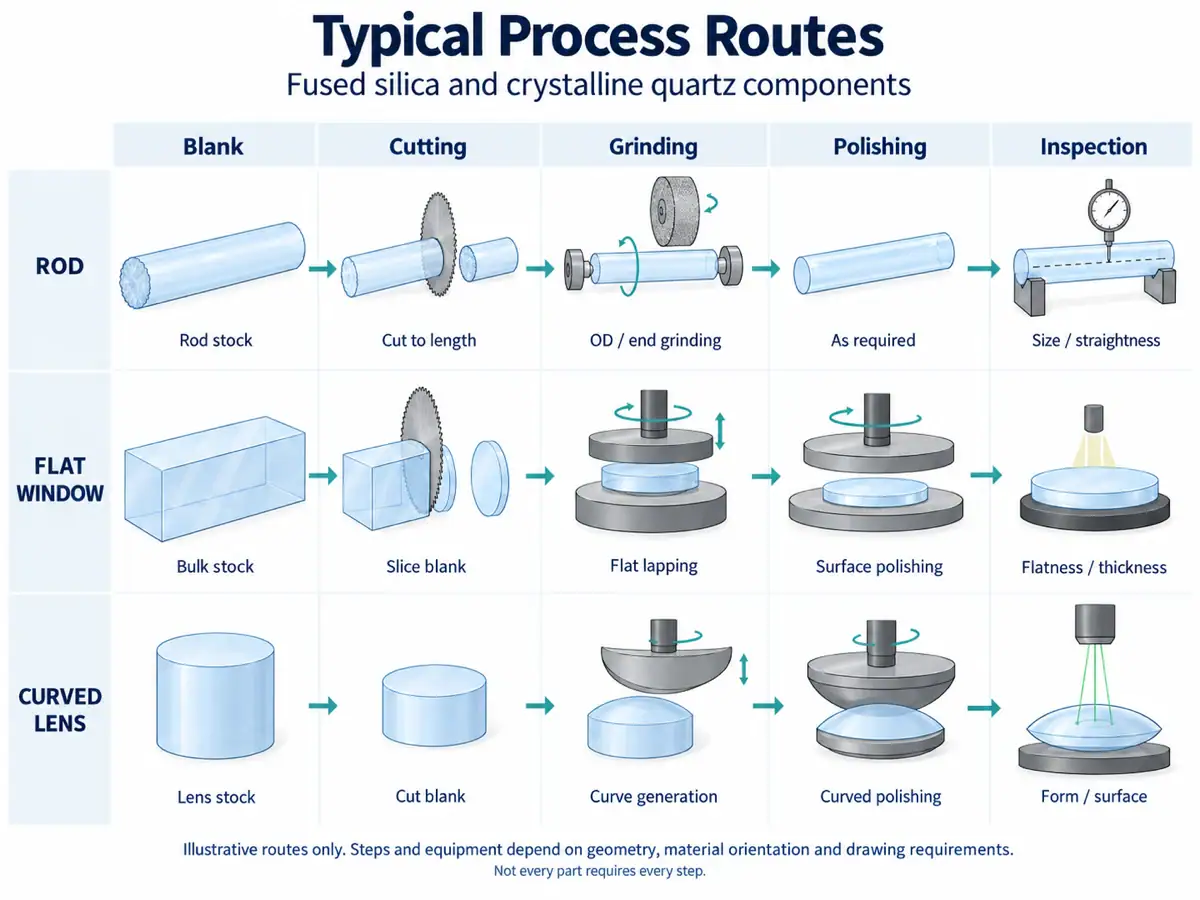
06 — Стержни, плоские окна и линзы требуют разных маршрутов
Стержень может сначала потребовать нарезки или подготовки по длине, а затем обработки торцевой поверхности. Плоскопараллельное окно требует контроля обеих поверхностей и их взаимного расположения. Изогнутая линза требует этапа формирования геометрии и поддержки, соответствующей ее кривизне.
Не объединяйте все три в один цитируемый “цикл полировки кварца”. Определите каждую операцию, поступающий материал и точку приемки. Пакетная загрузка может улучшить обработку, но также может привести к различиям между позициями, если детали не имеют контролируемого начального состояния.
| Форма детали | Важная передача | Фокус финальной инспекции |
|---|---|---|
| Стержень или нарезанный диск | Длина, состояние торца и поддерживаемая резка | Требуемая геометрия и спецификация торцевой поверхности |
| Плоское окно | Распределение толщины и состояние поверхности | Толщина, параллельность или клин, форма и оптическое требование |
| Изогнутая линза | Оболочка заготовки и сформированная кривизна | Кривизна, толщина, центровка и требование к поверхности |
Предложение по производству из плавленого кварца должно указывать, какие из этих маршрутов оно включает, а какие операции финишной обработки или инспекции остаются за его пределами.
Сохраняйте образцы инспекции с начала и конца репрезентативного прогона при исследовании отклонений. Сравнивайте их после одинаковой процедуры очистки и стабилизации. Если только один образец получает дополнительную ручную очистку или другую установку для измерения, сравнение больше не изолирует производственный процесс. Записывайте эти исключения, а не отбрасывайте неудобный результат.
07 — Используйте контролируемое сравнение для выпуска рецепта
Начните с идентифицированных заготовок и запишите их входящие размеры. Сохраняйте постоянство оснастки и методов инспекции при сравнении переменной, находящейся на исследовании. Включите извлечение из оснастки и очистку перед финальным измерением.
Когда результат изменяется, проверьте всю запись, прежде чем приписывать его материалу. Свежий инструмент, измененный адгезивный слой или другая поддержка инспекции могут имитировать эффект материала. Организуйте данные по деталям и операциям, чтобы можно было исследовать причину.
Как для плавленого кварца, так и для кристалла кварца, квалификация заканчивается принятыми деталями в предполагаемых условиях инспекции. Она не заканчивается, когда машина завершает цикл или когда поверхность выглядит отполированной при комнатном освещении.
Предоставьте марку поставщика, ориентацию, если применимо, размеры заготовки и готовый чертеж для обзора применения. Уточнение, является ли заготовка плавленой силикатной, плавленой кварцевой стеклянной или кристаллическим кварцем, является первым шагом к полезной рекомендации по процессу.
