
Machine de polissage de lentilles optiques
Sept machines, une décision. Une machine de polissage de lentilles optiques est choisie par la forme de la surface qu'elle doit finir — concave ou convexe, sphérique ou plate — et par le nombre de pièces que vous souhaitez sur la machine à la fois. Les spécifications se trouvent sur chaque page de modèle ; cette page sert à choisir.
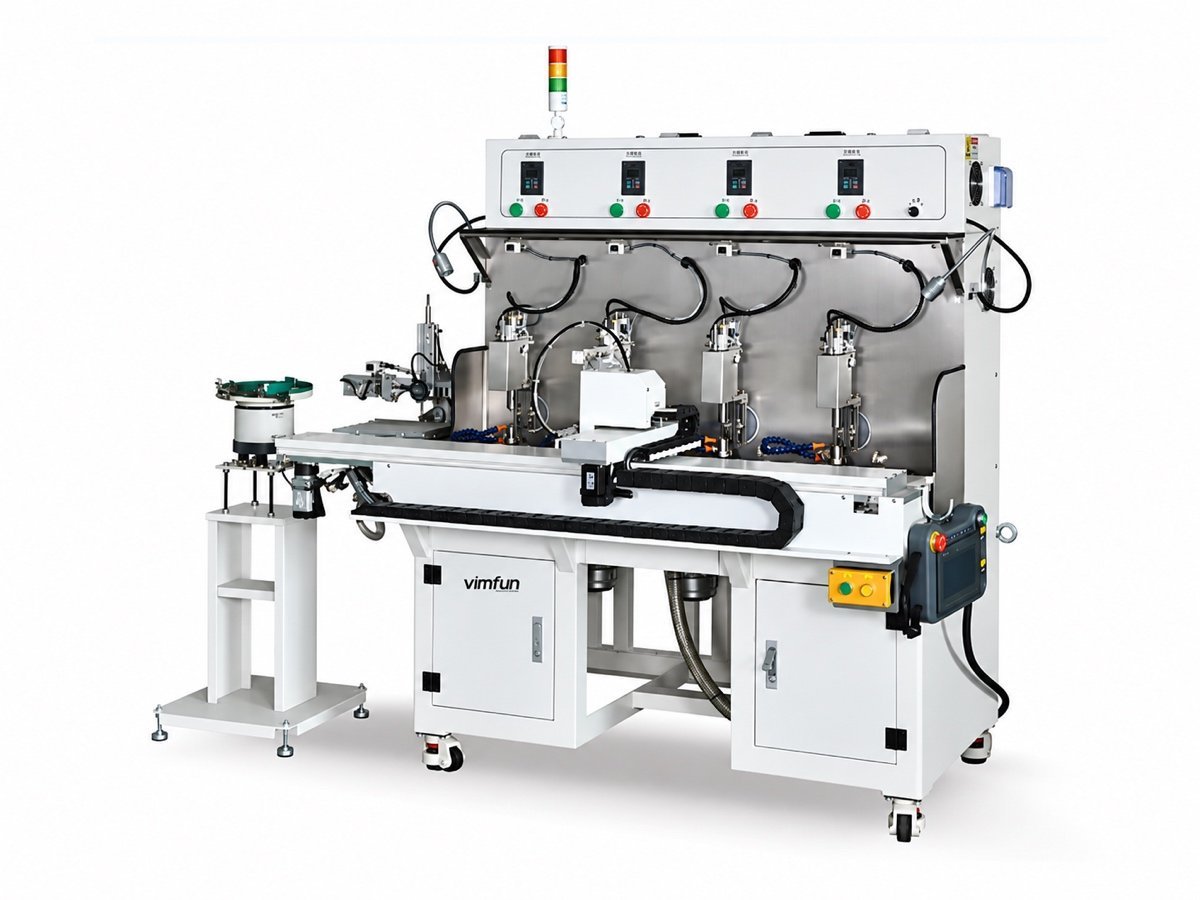 FP-4U
Pivot supérieur · concave
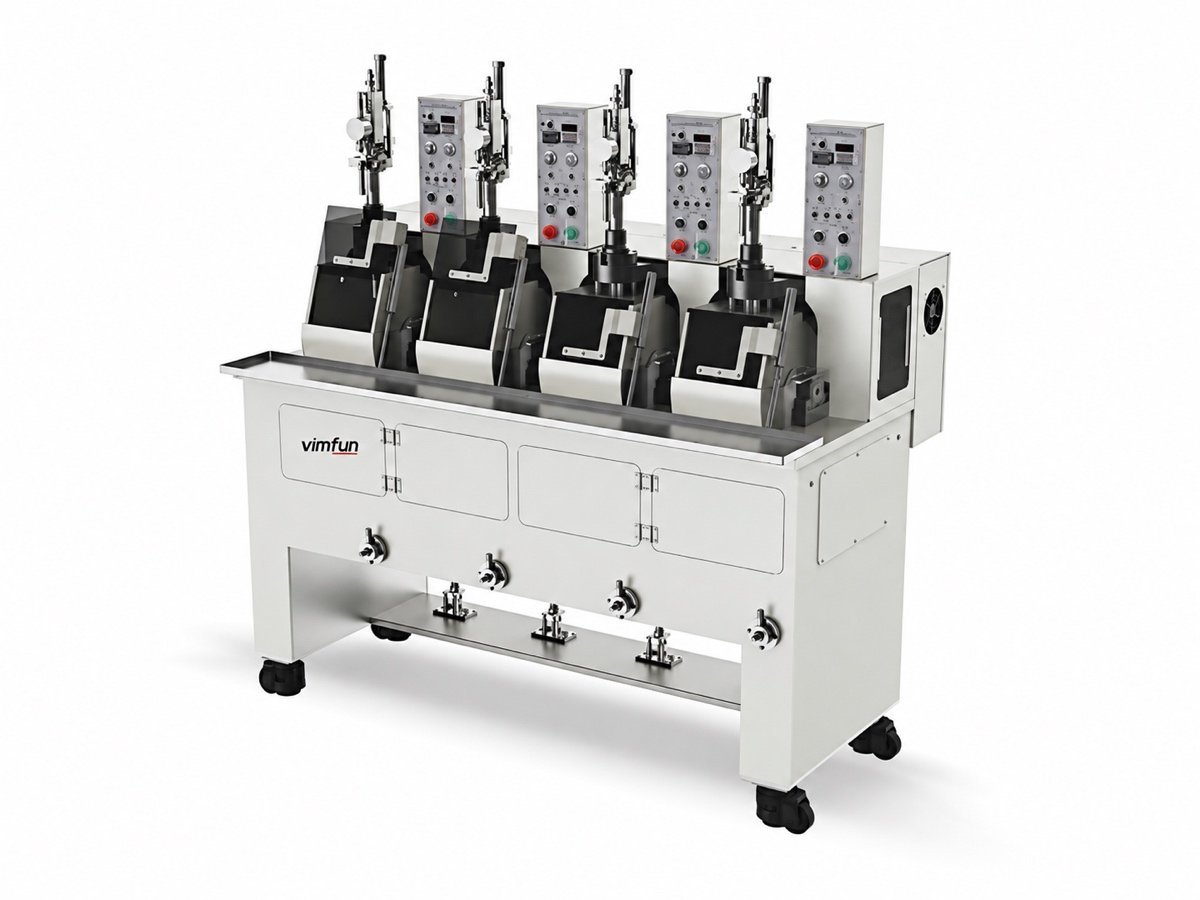 FP-4L
Pivot inférieur · convexe
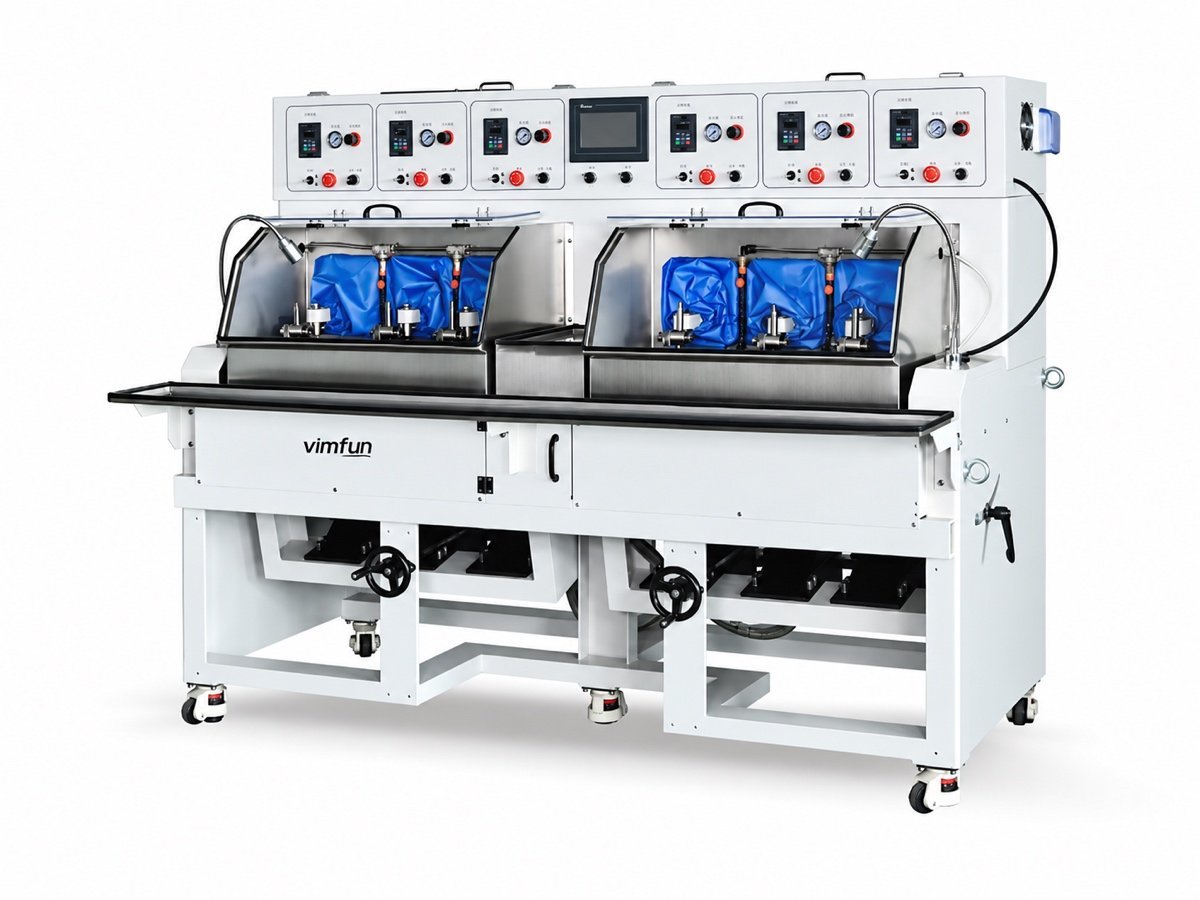 FP-6X
Axe basculant · Ø10–80
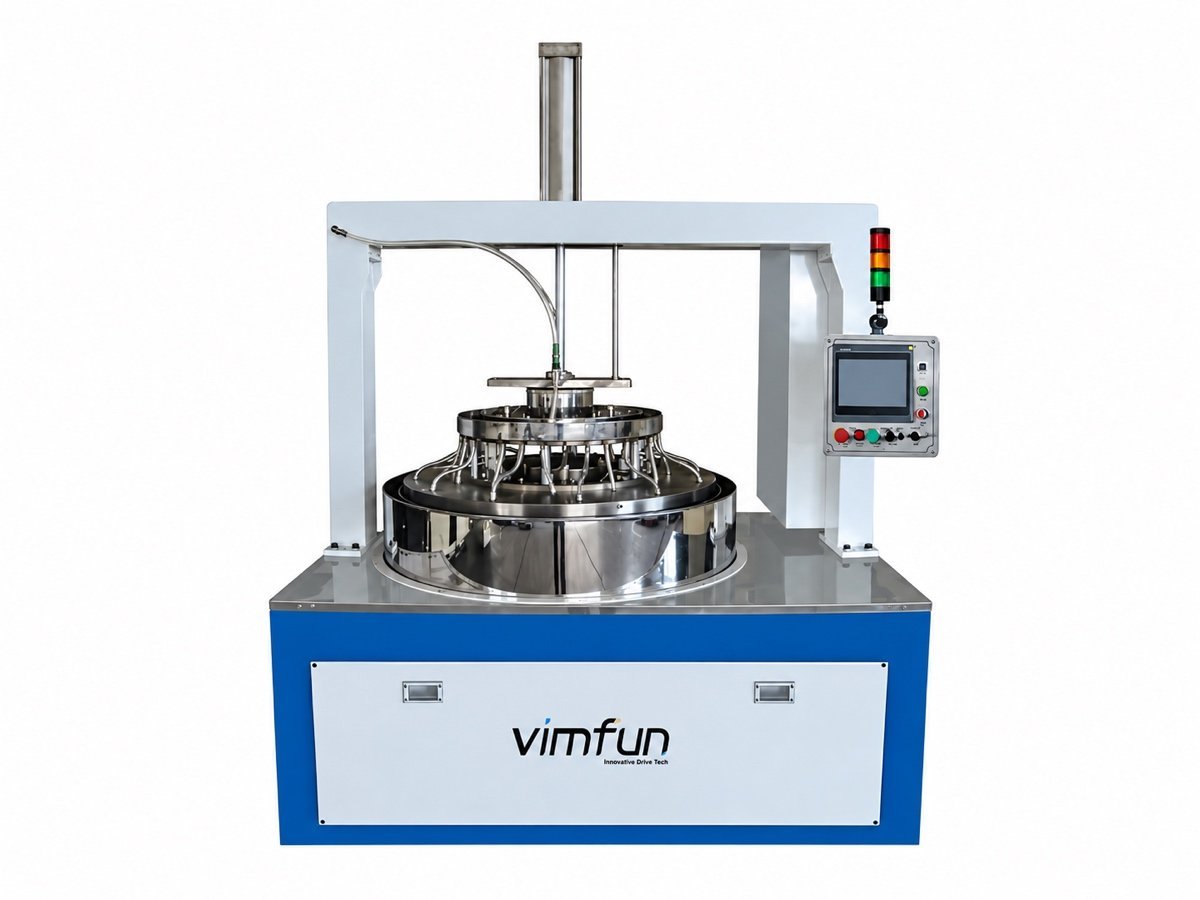 DL-290 · 395
Double face · lot
 EP-220C
Bords · Ø30–220
Commencez par la surface, pas par la liste des machines
La génération laisse un rayon avec des marques d'outil et des dommages sous-jacents. Cette étape élimine ces dommages et amène la surface à sa figure et sa finition finales : rectification fine d'abord, avec un outil diamanté lié, puis polissage avec un outil souple et une pâte. Sur cette gamme, les deux travaux s'effectuent sur le même bâti — les configurations J et P diffèrent par les outils et les consommables, pas par le bâti de la machine.
Ainsi, une machine de polissage de lentilles optiques est spécifiée à partir de la pièce, et non à partir d'un nombre de broches : le signe du rayon décide de la direction du pivot, la valeur du rayon décide de l'outil et de la géométrie du pivot, et la taille du lot décide combien de broches gagnent leur vie.
Pivot supérieur ou pivot inférieur — dans quel sens le visage de la lentille doit-il être orienté ?
La direction du pivot est le premier filtre et ce n'est pas une préférence : le pivot supérieur est conçu pour les faces concaves, le pivot inférieur pour les faces convexes. Chaque machine de polissage de lentilles optiques ci-dessous est répertoriée par cette division, puis par rayon et nombre de broches.
| Model | Principe | Courbure | Diameter | Broches | Pression & alimentation | Choisissez-la quand |
|---|---|---|---|---|---|---|
| FP-4U | Pivot supérieur, centre de sphère | R1–R20 | ≤ Ø30 mm | 4 | Pression de ressort, pompe de circulation | Lentilles concaves à petits rayons — le point d'entrée de la famille |
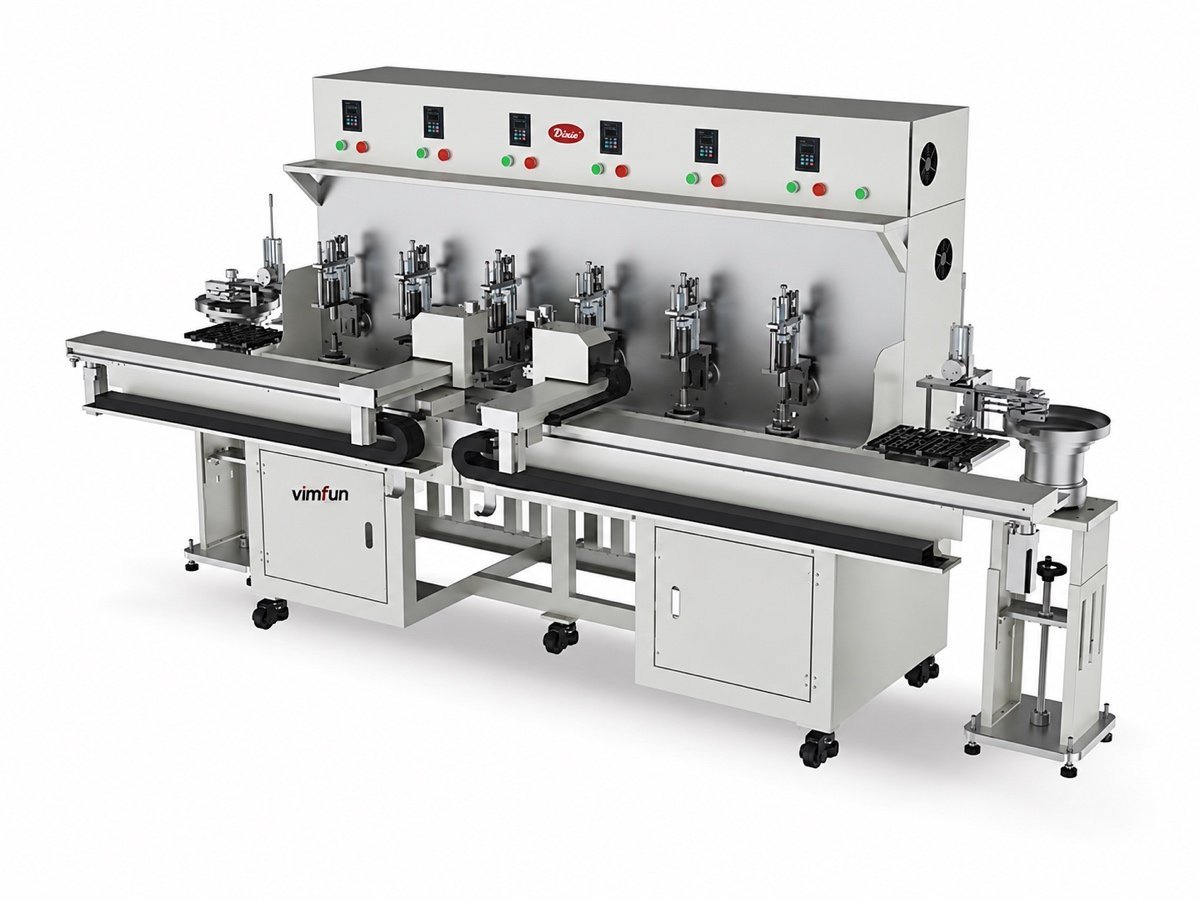
| FP-6U | Pivot supérieur, centre de sphère | R1–R20 | ≤ Ø30 mm | 6 | Pression pneumatique, pâte alimentée par axe | Même travail concave, plus de production — chaque axe fonctionne indépendamment des autres |
| FP-4L | Pivot inférieur, centre de sphère | ±R1.5–R50 | Ø3–30 mm | 4 | Pression de ressort, pompe de circulation | Lentilles convexes, et les plus grands rayons de la famille des pivots |
| FP-6X | Axe basculant, −10° à +30° | R10 à plat | Ø10–80 mm | 6 | Pneumatique, alimentation goutte à goutte péristaltique en option | Pièces plus grandes, surfaces planes et grands rayons — et céramiques ou saphir, où l'alimentation par goutte est importante |
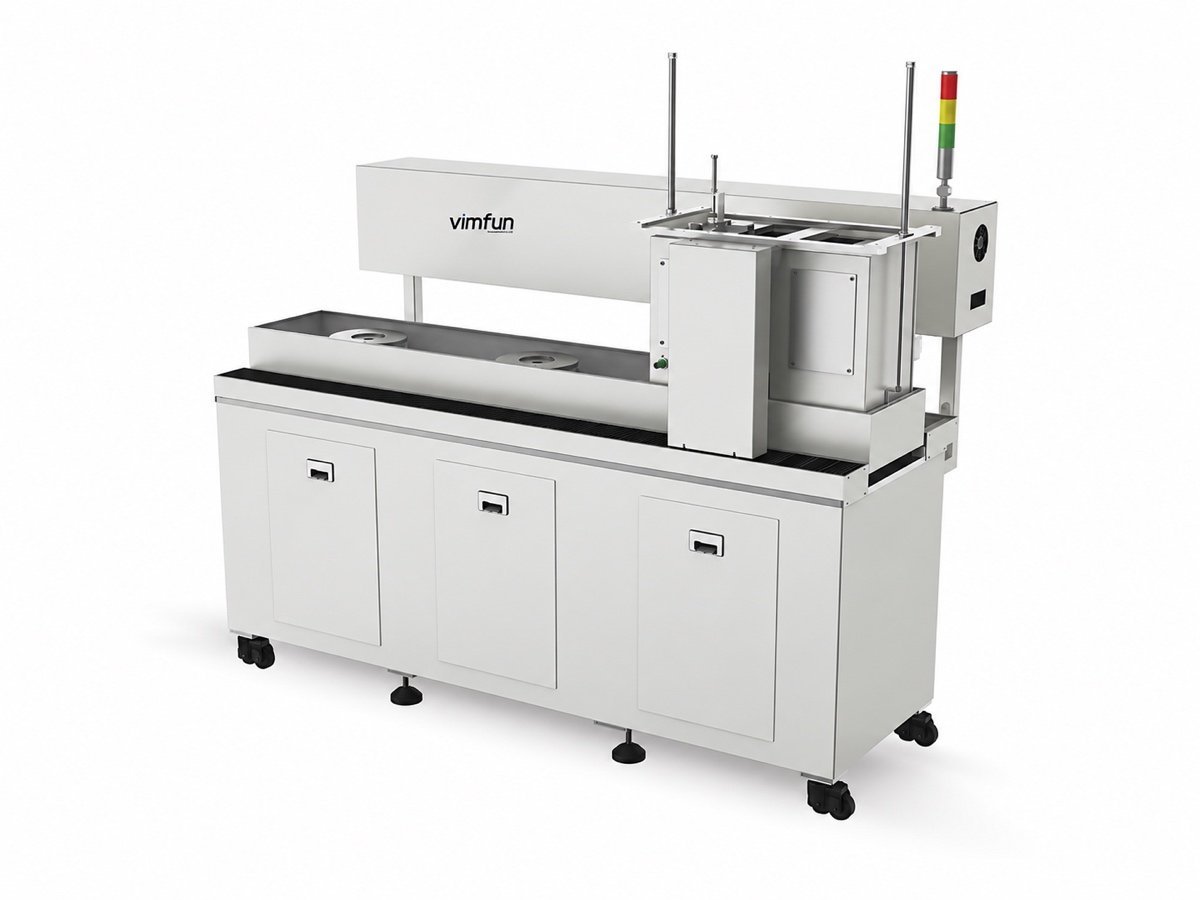
| MF-3 | Couches et facettes indexées | Surfaces planes et facettes inclinées | ≤ Ø110 mm de large, ≤ 30 mm d'épaisseur | 2 broches de travail, 3 plateaux | Travail collé, alimentation de plateau CNC | Prismes et polyèdres — ébauche, finition et polissage sur une seule machine |
| DL-290 DL-395 | Planétaire, deux plateaux | Surface plane, deux faces simultanément | Pièce Ø290 / Ø395 | Lots dans des porte-pièces | Contrôle de pression par vanne proportionnelle | L'épaisseur et le parallélisme sont maintenus sur un lot plutôt que pièce par pièce |
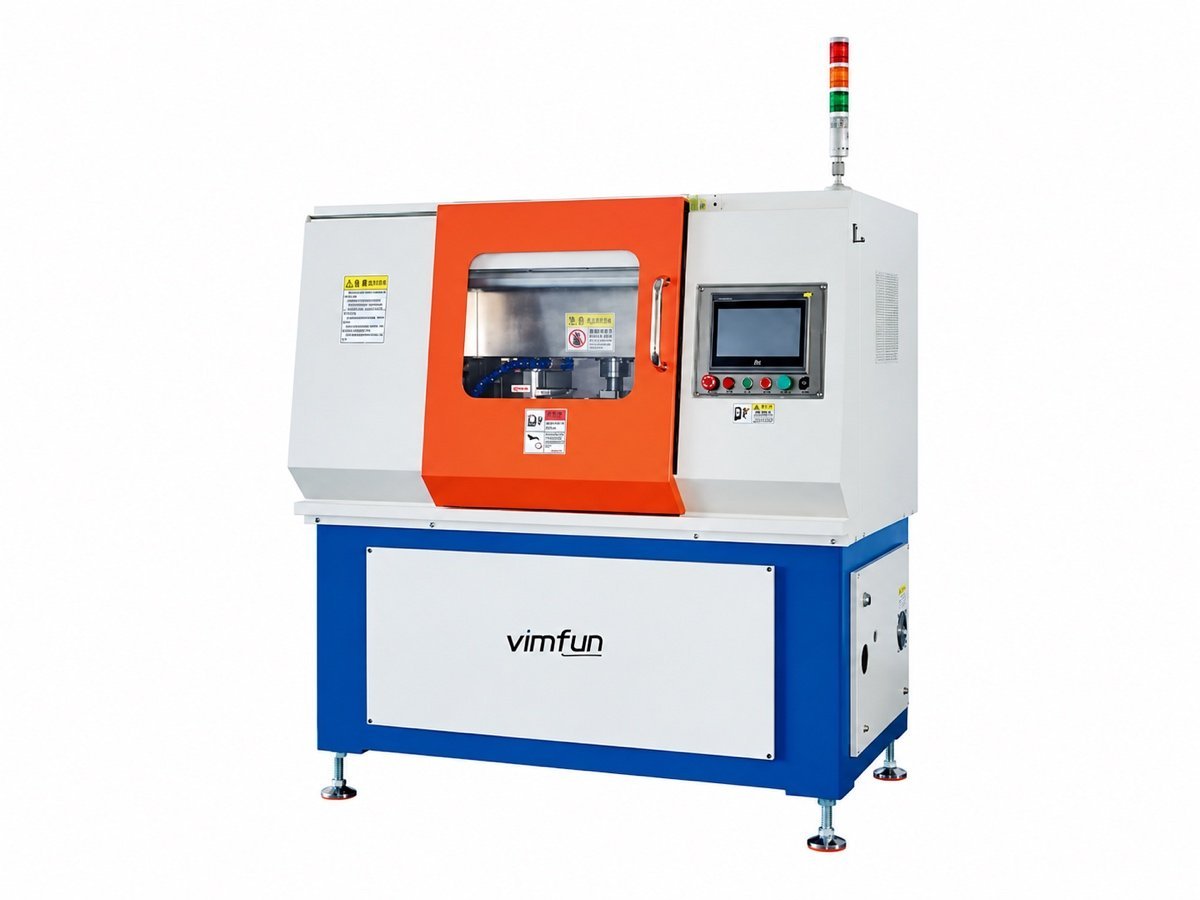
| EP-220C | Contour CNC, deux meules | Bords périmétriques et arrondis | Ø30–220 mm | 2 meules de polissage | Montage empilé, contour CAO | Les bords des panneaux plans 2D et 2.5D, pas leurs faces |
L'EP-220C polit le périmètre des panneaux plans. Le meulage d'une lentille à son diamètre extérieur, avec un chanfrein, est une machine différente et une étape différente — voir taillage et centrage.
Couverture de rayon dans la famille des machines à pivotement
Quatre machines à pivotement sur une même échelle. Trouvez votre rayon, lisez la direction du pivotement par rapport à celui-ci, et la liste restreinte pour une machine de polissage de lentilles optiques se réduit à un ou deux châssis.
Le FP-4L porte un signe ± car le pivotement inférieur couvre les deux signes de courbure dans sa plage, le travail convexe étant la raison de son achat. Une machine de polissage de lentilles optiques en dehors de la famille des machines à pivotement n'est pas sur cette échelle : la MF-3 travaille les surfaces planes et les facettes inclinées, la DL lapide deux surfaces planes simultanément, et l'EP-220C travaille les périmètres — ces trois machines sont comparées plus loin.
Explorer les familles de machines
Une fiche par machine de polissage de lentilles optiques : à quoi elle sert, et à quoi elle ne sert pas. Les spécifications complètes se trouvent sur les pages des modèles.
FP-4U
FP-6U
FP-4L
FP-6X
MF-3
DL-290 · DL-395
EP-220C
Qu'est-ce qui décide réellement de la figure ?
Quatre réglages font la majeure partie du travail sur une machine à polir les lentilles optiques. Les concurrents citent le nombre de broches ; ce sont ces éléments qui décident si la surface est bien ronde.
Le "swing" passe par le centre de la sphère
La pièce et l'outil basculent autour du centre de la sphère elle-même, de sorte que le chemin de contact balaie toute la surface au lieu d'user une zone. C'est pourquoi le cadre, et non l'outil, détermine les rayons qu'une machine peut réaliser.
Vitesse de course et de "swing"
La vitesse de "swing" est réglée indépendamment par machine — jusqu'à 60 cycles par minute sur les cadres à quatre broches, jusqu'à 40 et 45 sur ceux à six axes. Plus lent et plus long aplatit le bord ; plus rapide et plus court maintient le centre.
Comment la pression est appliquée
Pression de ressort sur les machines à quatre broches, pneumatique sur celles à six. La pression pneumatique maintient une force définie à mesure que l'outil s'use, ce qui est le plus important sur les cycles longs et sur les pièces qui ne tolèrent pas une charge croissante.
Comment la bouillie atteint l'interface
Le verre est traité avec une pompe de circulation. La céramique et le saphir peuvent être traités avec une alimentation par goutte péristaltique sur la FP-6X — une alimentation mesurée au lieu d'un flux continu, ce qui fait la différence entre un processus stable et un lot rayé.
Quels matériaux et géométries sont couverts ?
Toutes les machines à polir les lentilles optiques ici présentes sont conçues pour les matériaux optiques durs et fragiles. Lorsqu'une spécification ne mentionne pas de matériau, nous le prouvons par un essai de pièce au lieu de l'affirmer.
| Matériau | Swing sphérique | Axe plat et d'inclinaison | Double face | Polissage des bords |
|---|---|---|---|---|
| Optical glass | Oui | Oui | Oui | Oui |
| Saphir | Oui | Oui, alimentation par goutte | Oui | Oui |
| Céramiques techniques et optiques | Sur demande | Oui, alimentation par goutte | Oui | Oui |
| Quartz et cristal | Sur demande | Oui | Oui | Oui |
La façon dont un matériau se polit n'est pas un seul chiffre : la dureté, le clivage et le comportement thermique modifient tous la bouillie, l'outil et la pression. Les données publiées pour saphir et le cristal de quartz constituent un bon point de départ ; le processus est ensuite défini sur des pièces réelles.
Envoyez un dessin et quelques ébauches générées de votre propre matériau. Nous les traitons sur la machine discutée et vous retournons les pièces avec la feuille de processus — outil, bouillie, pression, réglage du "swing" et temps de cycle. Ceci s'applique à toute la gamme, pas seulement à la machine que vous avez d'abord demandée.
Les sphères, les facettes, les surfaces planes et les bords sont quatre machines différentes
La famille "swing" ne représente qu'une partie de cette étape. Trois autres groupes finissent les surfaces qu'un cadre "swing" ne peut pas atteindre, de sorte que "machine à polir les lentilles optiques" couvre ici quatre géométries différentes. Choisir le mauvais groupe est la més-spécification la plus courante que nous rencontrons.
- Faces sphériques — la famille "swing" (FP-4U, FP-6U, FP-4L, FP-6X). L'outil bascule autour du centre de la sphère ; le rayon et le signe décident du cadre.
- Facettes et surfaces planes angulaires — MF-3 indexe la pièce couche par couche et face par face, et la traite du meulage brut au polissage sur trois plateaux en une seule configuration.
- Deux surfaces planes parallèles simultanément — DL-290 et DL-395 lap and polish both faces of flat parts in planetary carriers, holding thickness across the batch rather than part by part.
- Perimeters — EP-220C polishes the edges and rounded corners of flat panels from a stored outline, fed by stacked fixtures.
This equipment is built for precision optics manufacturing. It is not for ophthalmic Rx laboratories, not a bench tool for polishing spectacle lenses, and not for architectural glass or mirror work. If that is the job, we are the wrong supplier and would rather say so before you send a drawing.
Where an optical lens polishing machine sits in the line
Polishing is one station of six, and it inherits whatever the station before it left behind.
- Before: the radius is cut on a curve generator. Allowance and subsurface damage from that step decide how long fine grinding takes here.
- After: the finished faces go to taillage et centrage, where the outside diameter is brought to the optical axis.
- Alongside: the damage story is worth reading in full — see our note on les dommages sous-jacents dans les lentilles optiques, which is what this step exists to remove.
- All of it together: the complete lens fabrication line, laid out as one proposal with cycle times, or browsed by process step on the equipment overview.
An optical lens polishing machine bought without looking upstream tends to disappoint: if the generator leaves an uneven allowance, the polishing cell spends its cycle correcting damage instead of figure. Tell us both steps and we will balance them.
What do buyers ask before they choose?
Do fine grinding and polishing need two machines?
Not two frames. The same optical lens polishing machine runs both, configured for one or the other — what changes is the tooling and the consumables, so shops with volume often buy two identical frames and dedicate one to each stage.
Can one frame do concave and convex?
No. Upper swing is built for concave, lower swing for convex. A mixed part programme means either two frames, or the tilt-axis machine where the geometry is set differently.
How many lenses per cycle?
Four or six on a swing frame, one per spindle. For flat parts, a double-sided machine runs a whole carrier set at once — which is why an optical lens polishing machine for wafers is specified by plate size, not spindle count.
What about ceramics and sapphire?
They need metered slurry rather than a flood, and pressure that stays put as the tool wears. That is the FP-6X with its drip-feed option; glass work stays on the circulating pump.
What has to be quoted besides the machine?
Tools and fixtures for your radii, the first set of consumables, destination voltage and CE configuration, freight, installation and training, and a spare-parts set. An optical lens polishing machine is a tooling-heavy purchase — budget it as a cell, not a frame.
Can these machines be loaded automatically?
Basket loading units feed the polishing station directly from the generating cell. They are specified with the line so basket and tray formats match at every station, rather than retro-fitted afterwards.
Send the lens — get a machine recommendation
You do not have to land on a model number yourself. Send the drawing, the material and the annual quantity, and you get back a specific machine, a cycle estimate and trial parts to check it against.
- 1 · Vous envoyez — drawing or sample, material, radius and sign, batch size.
- 2 · We answer — frame, swing direction, tooling and an estimated cycle time.
- 3 · Nous le prouvons — free trial run on your own blanks, parts returned with the process sheet.
- 4 · Vous décidez — firm quotation including tooling, consumables, freight, installation and training.