
NOTA DE APLICACIÓN / RECTIFICADO DE LENTES ASPÉRICAS

Rectificado de Lentes Asféricas: Donde las Herramientas Esféricas se Detienen

Una máquina puede tener control CNC y aun así estar diseñada para generar esferas y planos. El controlador puede gestionar etapas de avance, carga automática o compensación de herramienta sin proporcionar la capacidad de trayectoria requerida para una superficie asférica. El rectificado de lentes asféricas debe adaptarse a la geometría, el movimiento y el sistema de medición reales.

La gama de equipos de Vimfun discutida aquí cubre el procesamiento esférico, plano y cilíndrico a través de configuraciones de máquina específicas. No se presenta como una plataforma de producción asférica probada. Esta guía explica la diferencia para que un comprador pueda separar el trabajo preliminar adecuado de un trabajo que requiere otra clase de equipo o un proveedor especializado.

01 — Comience con la ecuación y el dibujo de la superficie

Una asfera se desvía de un perfil esférico simple. Una descripción común de simetría rotacional utiliza una curvatura base, una constante cónica y términos polinomiales adicionales, pero el dibujo puede usar otra representación acordada. La convención exacta, las unidades, la apertura y la referencia de coordenadas deben acompañar a los datos.

No describa el trabajo solo como un diámetro y un radio nominal. Esos valores pueden definir un envolvente útil mientras omiten la desviación que hace que la superficie sea asférica. Un proveedor de máquinas no puede establecer la idoneidad a partir de esa descripción abreviada.

Para el rectificado de lentes asféricas, identifique la superficie requerida, el espesor central y de borde, la apertura clara y el error de forma permitido. Si el componente tiene dos superficies ópticas, especifique también su relación. Una sola superficie correcta no produce automáticamente una lente correcta.
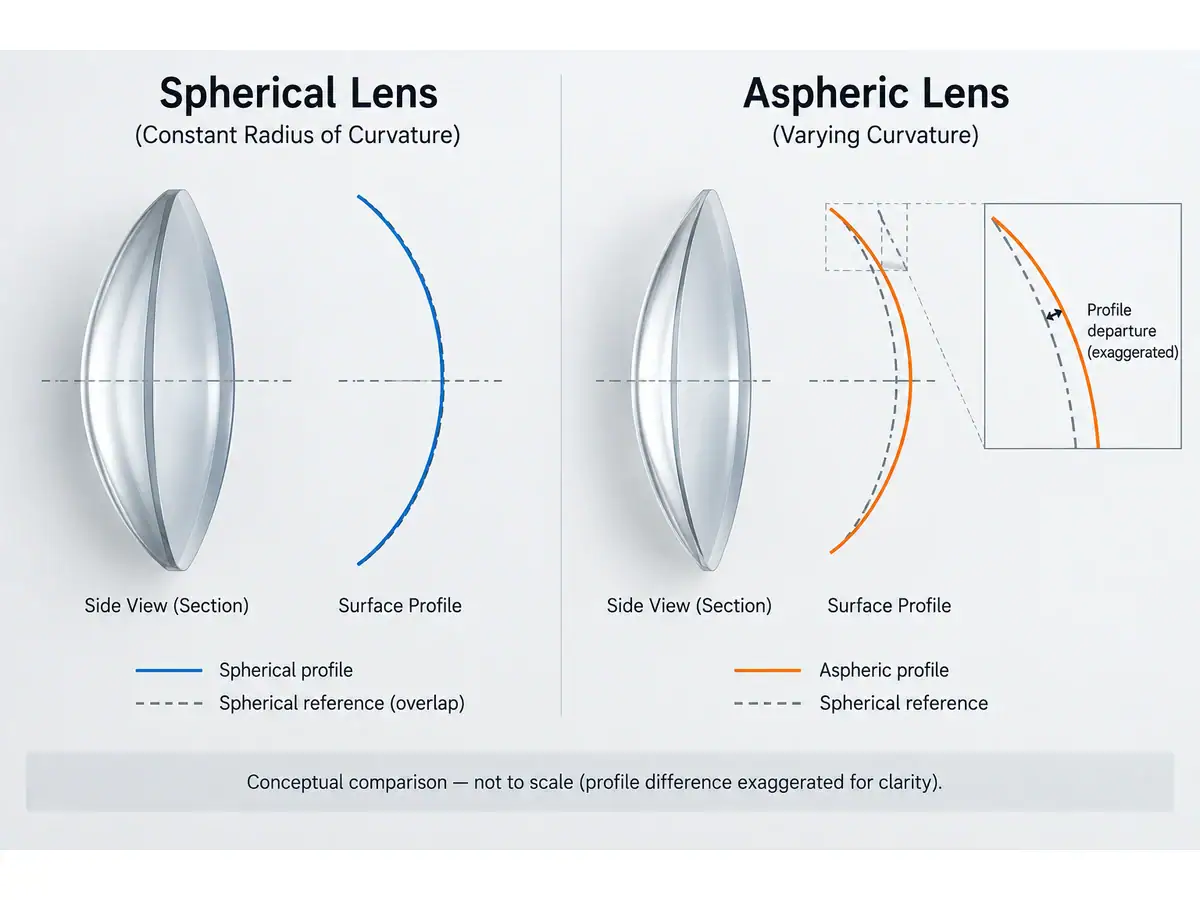
Comparación conceptual de perfiles de lentes esféricas y asféricas
Comparación conceptual del perfil con diferencias exageradas; no a escala.

02 — CNC no significa que cada superficie sea programable

Un proceso de generación esférica puede usar una geometría y ángulo de rueda definidos para establecer un radio nominal. El avance controlado luego elimina material hacia esa geometría. La automatización puede mejorar la repetibilidad y el manejo sin cambiar la familia de formas generadas por el mecanismo.

La Generador óptico de curvas CNC describe superficies esféricas y planas, avance por etapas y funciones de manejo relacionadas. Esas características no deben ser reinterpretadas como una capacidad de trayectoria de herramienta asférica demostrada.

Característica citadaLo que puede proporcionarLo que aún necesita prueba para una asfera
Etapas de avance CNCSecuencia de aproximación y eliminación controladaMovimiento coordinado de generación de superficie
Carga automáticaTransferencia de pieza repetibleSujeción adecuada y precisión de referencia
Medición de sagitaUna verificación de proceso definida relacionada con la alturaEvaluación completa de la forma asférica
Compensación de ruedaCorrección para una condición de herramienta especificadaCompensación válida sobre la superficie completa

Pregunte qué ejes están coordinados, qué datos de superficie acepta el control y cómo se mide la forma resultante. La etiqueta en el controlador no es evidencia suficiente.

03 — Trayectorias de herramienta y contacto en el rectificado de lentes asféricas

El rectificado de lentes asféricas puede usar el movimiento controlado de la herramienta para eliminar material de acuerdo con el perfil requerido. La forma de la herramienta, el área de contacto, la condición de la rueda y la cinemática de la máquina determinan cómo el movimiento comandado se convierte en una superficie física.

Una trayectoria nominal por sí sola no es un proceso terminado. El desgaste de la herramienta, la alineación, la conformidad y el comportamiento térmico pueden producir errores que requieren medición y corrección. La estrategia de rectificado también debe dejar una condición apropiada para la ruta de acabado posterior.

Evite tratar una herramienta más pequeña como una solución universal. Puede mejorar el acceso local mientras cambia el comportamiento de eliminación y el carácter espacial de los errores. El proveedor debe demostrar un proceso apropiado para el material, la apertura y el rango de pendiente.

El amplio comparación de rectificado de lentes ópticas sigue siendo útil para la preparación de blancos esféricos o planos. No debe usarse para inferir una capacidad asférica que la máquina seleccionada no haya demostrado.
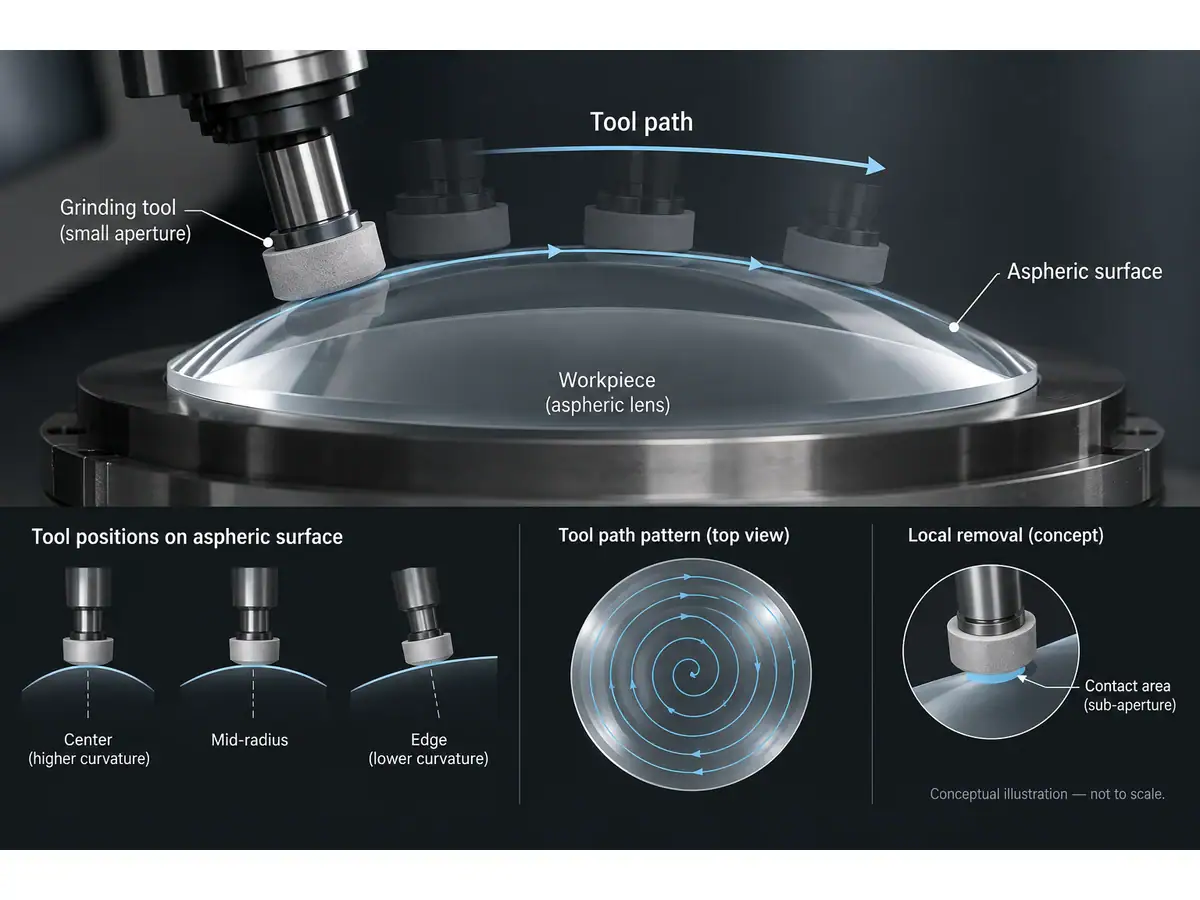
Posiciones conceptuales de la herramienta a lo largo de una pieza de trabajo asférica
Concepto de trayectoria de herramienta asférica; no evidencia de la capacidad de una máquina Vimfun específica.

04 — Rectificado plano y acabado correctivo como par

El propósito del rectificado no es simplemente acercarse rápidamente a la forma nominal. Debe dejar suficiente material para el proceso de acabado calificado, controlando el daño y el error de forma. El exceso de material puede aumentar el tiempo de acabado; la falta de material puede hacer que la corrección sea imposible.

En el rectificado de lentes asféricas, el equipo de acabado necesita el mapa de desviación medido y la referencia utilizada para crearlo. Un proceso de pulido que mejora la rugosidad sin preservar o corregir la forma requerida puede dejar un componente claro pero inaceptable.

Separar la eliminación del daño de rectificado de la corrección de la forma. Interactúan a través del presupuesto de material, pero no son tareas idénticas. Defina lo que cada etapa debe lograr y cómo se acepta la entrega.

Antes de solicitar equipos, identifique si el proveedor proporciona el proceso completo de rectificado y acabado, solo una estación o solo herramientas. Un paso de corrección no asignado puede convertirse en la mayor brecha en una cotización detallada.

05 — Elija la metrología antes de comprometer el proceso

Un instrumento de perfil puede examinar una traza, pero la dirección de la traza, la geometría de la sonda y la alineación afectan lo que establece. Un meridiano que pasa puede no establecer la condición en toda la apertura. Utilice un plan de muestreo y evaluación apropiado para la superficie y la tolerancia.

Las pruebas interferométricas pueden requerir una disposición nula adecuada u otro método capaz de manejar la desviación. La explicación de ZYGO sobre hologramas generados por computadora describe cómo una onda de prueba diseñada puede soportar la medición de superficies complejas. La óptica y la configuración de prueba deben coincidir y alinearse correctamente.

Para el rectificado de lentes asféricas, acuerde qué términos se pueden eliminar durante el ajuste de datos. Una residual aparentemente mejorada puede resultar de cambiar la evaluación en lugar de mejorar la pieza física. Conserve los datos brutos y la convención de ajuste.

Distinga también el error de forma de la superficie del error de onda transmitida. El material, la segunda superficie y la alineación pueden afectar a esta última. El requisito de aceptación debe indicar qué resultado se necesita.
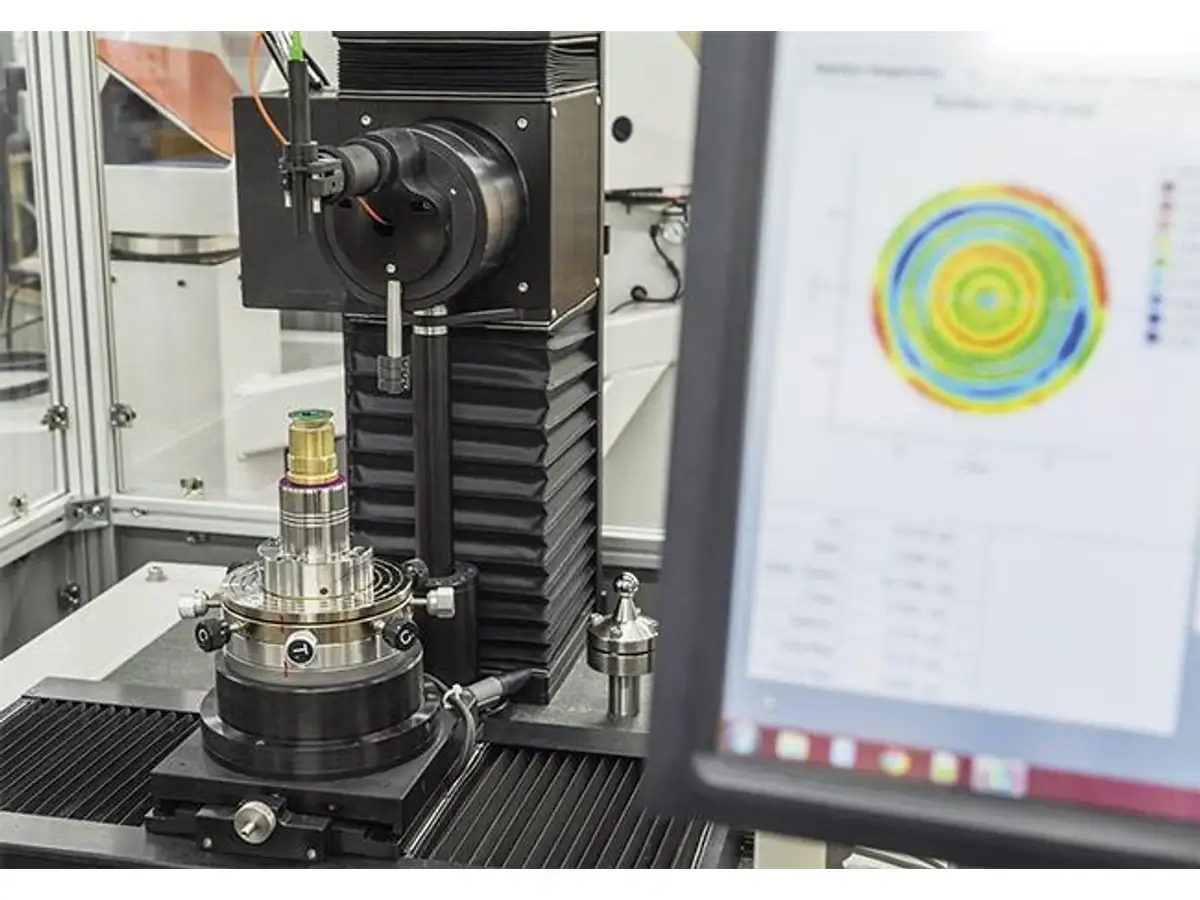
Configuración de metrología óptica con un mapa de superficie en pantalla
Ejemplo de configuración de metrología óptica. La imagen por sí sola no establece la idoneidad para una asférica en particular o un resultado de medición válido.

06 — El procesamiento cilíndrico es otra capacidad distinta

Una superficie cilíndrica no es simplemente una asférica rotacional con un programa diferente. Su geometría y disposición de procesamiento difieren de una superficie que es rotacionalmente simétrica con respecto a un eje óptico.

En Página de rectificado cilíndrico CG-140 describe la función de ese equipo específico. Úselo para una revisión de aplicación cilíndrica, no como evidencia de que la máquina puede generar una superficie asférica o de forma libre arbitraria.

Esta distinción es importante al comparar presupuestos. “Lente curva” es una descripción demasiado amplia para determinar si se requiere un generador esférico, una máquina cilíndrica o una plataforma asférica. Envíe el dibujo real y la definición de la superficie antes de discutir la capacidad.

El rectificado de lentes asféricas debe seguir siendo una cuestión de capacidad separada, incluso cuando la misma fábrica también necesita piezas esféricas y cilíndricas. Un material compartido no hace que las máquinas sean intercambiables.

07 — Cuando la subcontratación es la mejor opción

Un programa de bajo volumen con diseños cambiantes puede no justificar una máquina dedicada, herramientas especializadas y metrología. La experiencia requerida en desarrollo de procesos y mediciones puede exceder el costo sugerido solo por la máquina de rectificado.

Compare la ruta completa: equipo, accesorios, software, óptica de prueba, desarrollo del operador, acabado e inspección. Incluya el riesgo de piezas de desarrollo rechazadas y retrasos en la calificación. Un presupuesto que omite estos elementos no es una comparación directa con el precio de la pieza terminada de un especialista.

Para el rectificado de lentes asféricas, la subcontratación puede ser apropiada cuando la geometría está fuera de la capacidad interna demostrada o el volumen esperado es demasiado incierto. Mantenga un plan de aceptación de entrada claro para que las piezas subcontratadas se midan según el mismo dibujo y las mismas convenciones de datos.

Esta es una decisión de límite de proceso. No impide que el comprador prepare blancos compatibles o produzca otros componentes esféricos y planos internamente.

08 — Haga explícito el límite de capacidad en la consulta

Envíe la definición de la superficie, el material, la apertura, los requisitos de espesor, las preocupaciones de pendiente o acceso y el método de medición propuesto. Identifique el volumen anual y los cambios de diseño esperados. Pida al proveedor que separe la capacidad demostrada del trabajo que requiere desarrollo.

Vimfun puede revisar las operaciones relevantes de preparación de esferas, planos, cilindros y blancos dentro de su rango documentado. Un requisito de producción asférica necesita una evaluación explícita de la capacidad; no debe aceptarse basándose en una descripción genérica de CNC.

Use the página de contacto de aplicaciones para compartir el dibujo y definir el alcance del equipo apropiado. Una discusión útil sobre el rectificado de lentes asféricas termina con una decisión de proceso respaldada, incluida la derivación o subcontratación cuando el requisito cae fuera de ese alcance.

Ir arriba