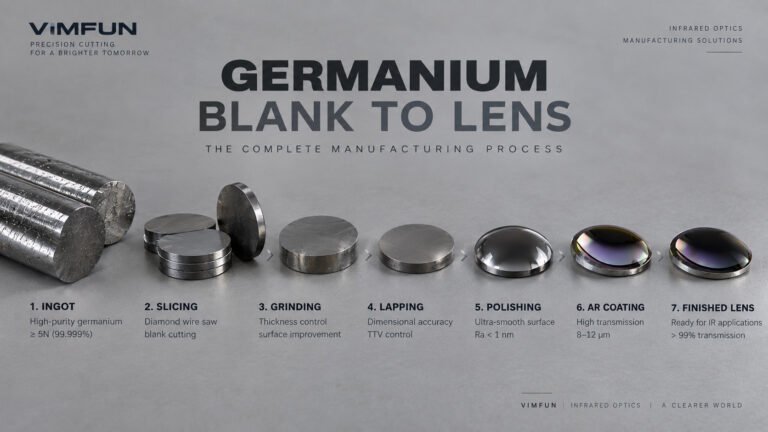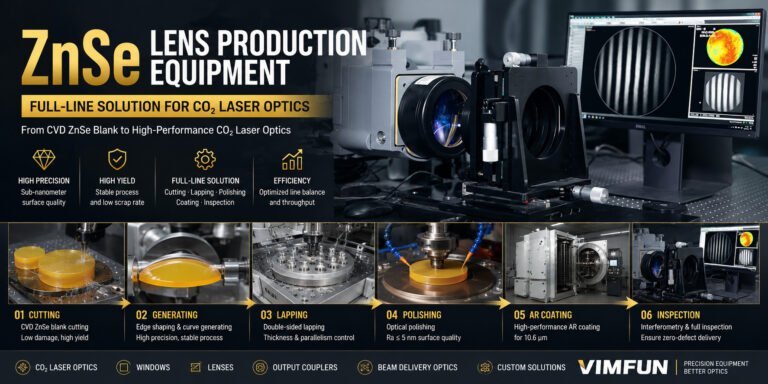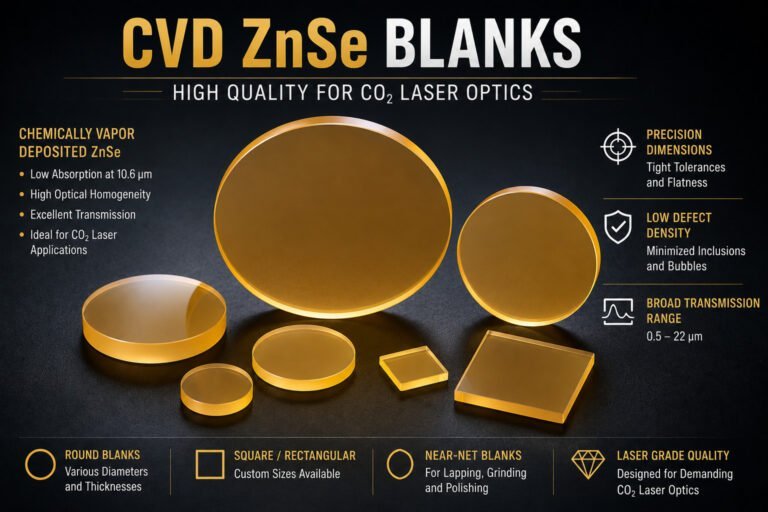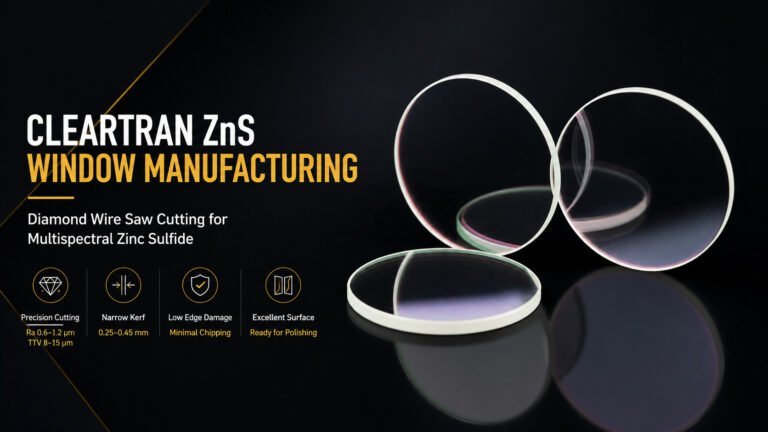
, desde la inspección del material entrante hasta el recubrimiento AR y la metrología final, con los parámetros específicos que realmente importan en cada etapa. proceso de germanio en blanco a lente, ¿Qué es el proceso de germanio en bruto a lente?.
es la secuencia completa de operaciones que transforma un lingote de germanio monocristalino en una lente óptica infrarroja terminada, incluyendo el corte del lingote, el rectificado del en bruto, el pulido de doble cara, la generación de curvas, el pulido fino, el recubrimiento antirreflectante y la inspección final. El proceso está diseñado para controlar la rugosidad de la superficie, las tolerancias dimensionales y la transmisión óptica en la banda infrarroja térmica de 8 a 12 μm.
En proceso de germanio en blanco a lente Proceso de germanio en bruto a lente: paso a paso.
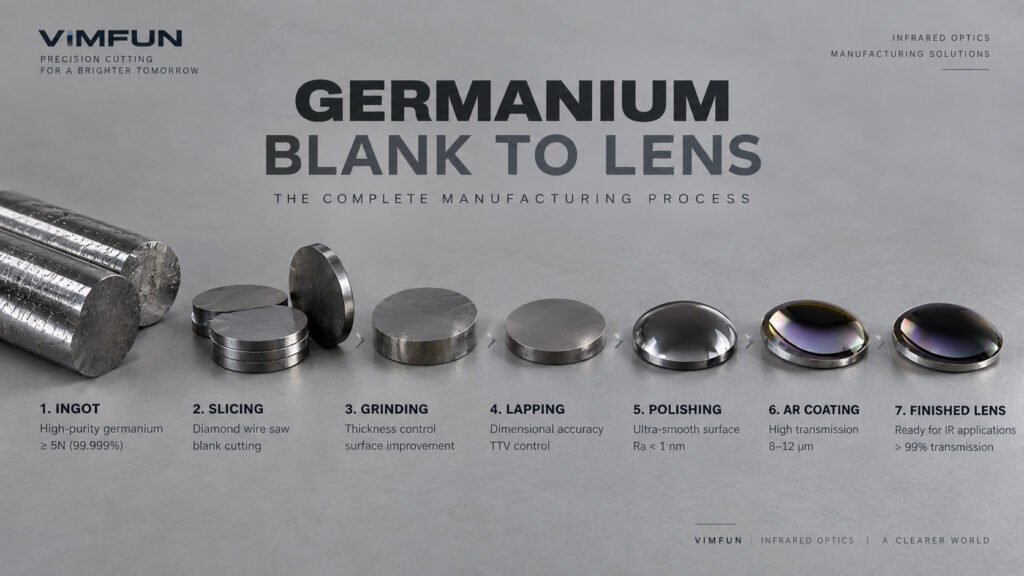
Paso 1 – Lingote de germanio entrante
El proceso comienza con un lingote de germanio monocristalino, y la calidad del material aquí establece el límite para todo lo que sigue. El germanio de grado industrial no producirá ópticas IR utilizables, independientemente de lo bien que se ejecuten los pasos posteriores. El lingote de grado especificado para la fabricación de ópticas requiere una pureza de 5N+ (≥99.999%), con una concentración de portadores controlada para lograr la resistividad objetivo, típicamente 5-40 Ω·cm para aplicaciones de lentes IR estándar.
La inspección entrante incluye mapeo de resistividad en la sección transversal del lingote, evaluación de la densidad de dislocaciones por conteo de pozos de grabado y verificación visual de inclusiones o microfisuras. Rechazamos cualquier lingote que muestre una variación de resistividad radial superior al 15% o una densidad de dislocaciones superior a 500 EPD/cm², porque esas no uniformidades se propagan en una inhomogeneidad óptica que ningún pulido podrá arreglar.
El germanio se obtiene principalmente de corrientes secundarias de fundición de zinc. Una buena referencia para las especificaciones del material es.
la página de materiales de germanio de Umicore , que cubre los grados de pureza y las geometrías típicas de lingotes utilizadas en la producción de óptica., Paso 2 – Corte de lingote y corte de en bruto.
Aquí es donde la economía se vuelve muy concreta. El germanio cotiza a 1.800-2.400 $/kg, y cada milímetro de corte es material que has pagado y que termina como viruta. En nuestra experiencia, la etapa de corte es donde ocurre la mayor pérdida de material, no por rotura, sino por el ancho del corte.
El corte con sierra de hilo de diamante es el enfoque estándar para los brutos de grado óptico. La selección del diámetro del hilo determina directamente la pérdida por corte: un hilo de 0,12 mm produce un corte de entre 0,3 y 0,4 mm, mientras que un hilo de 0,25 mm aumenta el corte a 0,6-0,8 mm. En un lingote de 100 mm cortado en brutos de 5 mm, la diferencia entre un corte de 0,35 mm y un corte de 0,65 mm son aproximadamente un 6% más de brutos por lingote; a 2.000 $/kg, esa diferencia se acumula rápidamente. Para un desglose detallado de cómo la tecnología de hilo de diamante reduce la pérdida por corte en germanio, consulte nuestro.
Después del corte, las superficies del bruto muestran Ra 0.6–1.2 μm, con daño subsuperficial que se extiende 5–15 μm por debajo de la superficie cortada, dependiendo de la tensión del hilo y la velocidad de avance. La superficie cortada no es la superficie de referencia final, es el punto de partida para el rectificado. Para parámetros de proceso en el corte de brutos de germanio específicamente, la máquina de corte de lentes de germanio página.
página cubre la optimización del corte con más profundidad. corte de lentes de germanio Algo que los ingenieros no siempre anticipan: el germanio es un semiconductor de tipo p, y la viruta fina del corte con hilo es químicamente pegajosa y difícil de enjuagar solo con agua desionizada estándar. Utilizamos una solución de limpieza alcalina dedicada (pH 9-10) con agitación ultrasónica para eliminar la película de partículas de germanio de las superficies del bruto antes del rectificado. Si se omite este paso, la contaminación se incrusta en la siguiente muela de rectificado.
Paso 3 – Rectificado de en bruto.
El rectificado grueso acerca el espesor del bruto a 0,1-0,2 mm del objetivo, al tiempo que reduce la capa de daño subsuperficial dejada por el corte con hilo. El objetivo es reducir Ra de 0,6-1,2 μm a alrededor de 0,1-0,3 μm, utilizando una secuencia de muelas de rectificado de diamante progresivamente más finas, típicamente pasando de malla 120 a malla 400 en dos o tres pasadas.
El germanio genera calor rápidamente durante el rectificado debido a su dureza moderada (Mohs ~6) combinada con una conductividad térmica relativamente baja (59 W/m·K, aproximadamente la mitad que la del silicio). El control de la temperatura del refrigerante es importante aquí: mantenemos la entrada del refrigerante a 20 ± 2 °C. Si la temperatura del refrigerante supera los 25 °C, la expansión térmica del portapiezas introduce errores dimensionales que se manifiestan como problemas de TTV en la siguiente etapa. Para equipos adecuados para esta operación, consulte.
Paso 4 – Pulido de doble cara equipo de rectificado de lentes de germanio.
El pulido de doble cara es donde el control dimensional se vuelve serio. La métrica objetivo es TTV (Variación Total de Espesor), que para un bruto de Φ50 mm debemos mantener en 8-15 μm después del pulido. Esto establece la geometría de partida para la generación de curvas; si el TTV es peor de 20 μm al inicio, lucharás con él hasta el pulido final.
El proceso de pulido utiliza un abrasivo a base de suspensión (típicamente alúmina o carburo de boro en tamaño de partícula de 3-9 μm) entre dos platos de pulido opuestos. La planitud de la placa, la concentración de la suspensión y la velocidad de rotación del portador deben ajustarse como un sistema; ajustar uno sin reequilibrar los otros generalmente empeora las cosas, no las mejora. Una máquina de pulido de doble cara bien ajustada en brutos de germanio de Φ50 mm puede mantener el TTV en 8-10 μm de forma constante con tiempos de ciclo de 20-30 minutos por lote.
Paso 5 – Generación de curvas.
La generación de curvas mecaniza el radio de la superficie óptica (esférica o asférica) en el bruto. Para superficies esféricas, esto es un rectificado CNC relativamente sencillo con una muela de copa, generando el radio correcto al ajustar el ángulo de inclinación de la muela. Las superficies asféricas requieren más pasos: rectificado CNC para aproximar la forma, seguido de pulido correctivo de sub-apertura para llevar la desviación asférica dentro de la tolerancia.
Aquí está el cuello de botella práctico: después de la generación de curvas asféricas, cada superficie necesita verificación interferométrica para confirmar el error de forma antes de pasar al pulido. Una instalación bien equipada con un interferómetro puede verificar quizás 15-20 superficies asféricas por turno. Si su mezcla de producción es predominantemente asférica, este paso se convierte en la restricción de velocidad para toda la línea, no el pulido ni el recubrimiento. Hemos visto talleres duplicar su capacidad de rectificado mientras la cola del interferómetro solo crece. Presupueste la capacidad de metrología antes de comprar los generadores.
Aquí está el cuello de botella práctico: después de la generación de curvas asféricas, cada superficie necesita verificación interferométrica para confirmar el error de forma antes de pasar al pulido. Una instalación bien equipada con un interferómetro puede verificar unas 15-20 superficies asféricas por turno. Si su mezcla de producción es predominantemente asférica, este paso se convierte en la restricción limitante de velocidad para toda la línea, no el pulido, no el recubrimiento. Hemos visto talleres duplicar su capacidad de rectificado mientras la cola del interferómetro simplemente crece. Presupueste la capacidad de metrología antes de comprar los generadores.
Paso 6 – Rectificado y Pulido Fino
El rectificado fino sigue a la generación de curvas para eliminar el daño superficial de la rueda de generación, dejando típicamente Ra 10-30 nm antes de que comience el pulido. El pulido para germanio de grado IR tiene como objetivo Ra < 1 nm, un requisito impulsado por las pérdidas por dispersión a longitudes de onda de 8-12 μm, donde incluso una rugosidad superficial modesta contribuye a la degradación de la transmisión.
El proceso de pulido utiliza planchas de pez o almohadillas de poliuretano con óxido de cerio o lodo de diamante en el rango de 0.1-0.5 μm. El germanio se pule relativamente limpio en comparación con materiales IR más duros como el ZnSe, pero es sensible al pH: un lodo ligeramente ácido (pH 5-6) proporciona mejores tasas de eliminación de material, mientras que condiciones más neutras reducen el riesgo de oxidación superficial que deja una fina película de GeO₂ que afecta la adhesión del recubrimiento. Alcanzar Ra < 1 nm en una lente de germanio típicamente requiere 2-4 horas de pulido, dependiendo del diámetro del blanco y la complejidad de la forma. Para ver las opciones de máquinas de pulido utilizadas en la producción de óptica IR, consulte máquina de pulido de óptica de germanio.
Paso 7 – Recubrimiento AR
Una superficie de germanio desnuda refleja aproximadamente el 36% de la luz incidente de 10.6 μm (índice de refracción ~4.0 a esa longitud de onda). Eso simplemente no es utilizable en ningún sistema que requiera rendimiento. El recubrimiento antirreflectante reduce la reflectancia de una sola superficie de ~36% a 99% en la banda de 8-12 μm.
La arquitectura estándar de recubrimiento AR para lentes IR de germanio es una pila multicapa, típicamente YF₃/ZnS o DLC (carbono similar al diamante) como capa dura exterior para durabilidad ambiental, depositada por evaporación térmica o pulverización a temperaturas del sustrato de 150-250 °C. Las tolerancias de espesor de capa deben mantenerse en ±2% para que el recubrimiento alcance su objetivo de transmisión >99%; tolerancias más amplias desplazan el mínimo de reflexión fuera de la ventana de diseño de 8-12 μm.
Una limitación conocida: las lentes de germanio recubiertas de DLC muestran degradación de la adhesión por encima de los ciclos de humedad de 60 °C si la superficie de germanio tiene algún GeO₂ residual de la etapa de pulido. La solución es un breve grabado con vapor de HF (3-5 segundos) inmediatamente antes de cargar en la cámara de recubrimiento, un paso fácil de omitir y un modo de falla fácil de generar.
Paso 8 – Inspección Final
La inspección final cubre cuatro categorías de medición:
Dimensional: Espesor central ±0.05 mm, tolerancia de diámetro h6, radio de curvatura ±0.5% del diseño, error de forma de superficie ≤λ/4 a 10.6 μm (confirmado por interferometría IR o perfilometría de contacto).
Óptico: Transmisión ≥99% en la banda de 8-12 μm, medida por espectrofotometría FTIR en un banco calibrado. Cualquier lente por debajo del 98.5% de transmisión se redirige a revisión de recubrimiento.
Surface quality: Arañazos-marcas según MIL-PRF-13830 (típicamente 60-40 para lentes IR estándar, 40-20 para aplicaciones de imagen). Inspección bajo luz colimada de 100-150W en múltiples ángulos.
Limpieza: Recuento de partículas en la superficie final según ISO 14644-1 Clase 5 o superior, verificado antes del empaquetado.
Las lentes que pasan las cuatro categorías se empaquetan individualmente en bandejas de gel-pak purgadas con nitrógeno. El germanio es sensible a la exposición prolongada a la humedad: puede desarrollarse neblina superficial en áreas sin recubrimiento en cuestión de semanas si la humedad de almacenamiento supera el 70% HR.
Parámetros Clave de Calidad en la Fabricación de Lentes de Germanio
| Etapa del Proceso | Parámetro de Control | Valor Objetivo Típico |
|---|---|---|
| Lingote de Entrada | Pureza | ≥5N (99.999%) |
| Lingote de Entrada | Resistividad | 5–40 Ω·cm |
| Corte con sierra de hilo | Ancho de corte | 3–0.8 mm (dependiente del hilo) |
| Corte con sierra de hilo | Rugosidad superficial (Ra) | 0.6–1.2 μm |
| Rectificado grueso | Rugosidad superficial (Ra) | 0,1–0,3 μm |
| Rectificado de doble cara | TTV (disco de Φ50 mm) | 8–15 μm |
| Rectificado fino | Rugosidad superficial (Ra) | 10–30 nm |
| Pulido | Rugosidad superficial (Ra) | <1 nm |
| Recubrimiento antirreflectante | Transmisión de banda de 8–12 μm | >99% |
| Inspección final | Error de forma | ≤λ/4 a 10.6 μm |
Por qué la pérdida de material es importante en el corte de blancos de germanio
El germanio se cotiza a $1,800–2,400/kg — aproximadamente 10–15 veces el costo del silicio por kilogramo, y los blancos de germanio son más densos, por lo que el costo por unidad de volumen es aún más desfavorable. Cada milímetro de corte de sierra convierte el material que ya ha comprado en lodo abrasivo. En un lingote de Φ76 mm que se corta en blancos nominales de 3 mm, pasar de un hilo de corte de 0.65 mm a un hilo de corte de 0.35 mm recupera aproximadamente un blanco adicional por cada 25 mm de longitud de lingote. En una producción de lingotes de 200 mm, eso son 3–4 blancos adicionales por lingote sin costo adicional de material.
El cálculo se vuelve más favorable cuanto más delgados sean sus blancos objetivo. Para blancos de 1.5 mm destinados a cámaras térmicas compactas, la relación entre el corte y el grosor del blanco puede superar fácilmente el 25% con hilo de corte ancho. Cambiar a corte con sierra de hilo de diámetro fino y optimizar la tensión del hilo y la velocidad de avance es el cambio de proceso de mayor ROI que la mayoría de los talleres ópticos de germanio pueden realizar. Para un análisis detallado de la pérdida de material en el corte óptico de germanio, consulte corte de lentes de germanio.
La tecnología de sierra de hilo de diamante también produce perfiles de daño subsuperficial más limpios que el corte con hoja de diámetro interior (ID), lo que reduce el material de rectificado necesario en el siguiente paso — un ahorro de material secundario que se suma a la reducción directa del corte.
Equipos utilizados en el proceso de blanco de germanio a lente
Cada etapa del proceso de germanio en blanco a lente requiere equipos dedicados adaptados a las propiedades específicas del germanio:
| Etapa del Proceso | Tipo de equipo | Key Selection Criteria |
|---|---|---|
| Corte de lingotes | Sierra de hilo diamantado | Rango de diámetro del hilo, control de tensión, filtración de refrigerante para virutas de Ge |
| Rectificado grueso | Rectificadora de superficie de un solo/doble husillo | Tipo de unión de la rueda de diamante, control de temperatura del refrigerante |
| Rectificado de doble cara | Rectificadora planetaria de doble cara | Planitud de la placa, geometría del portador, uniformidad de la entrega de la pasta |
| Generación de curvas | Generador óptico CNC | Precisión de interpolación de ejes, capacidad de sub-apertura para asféricas |
| Pulido | Pulidora CNC de paso/poliuretano | Retroalimentación de célula de carga, entrega de pasta controlada por pH |
| Recubrimiento antirreflectante | Coater de vacío PVD/PECVD | Control de temperatura del sustrato, monitorización del espesor de la capa |
| Inspección final | FTIR, interferómetro, estación de rayones/picaduras | Trazabilidad de la calibración, rendimiento para volúmenes de producción |
Para una visión general completa de la línea de equipos completa para la producción de óptica infrarroja, la fabricación de óptica infrarroja página principal cubre la selección de máquinas en todos los materiales IR, incluido el germanio, ZnSe y ZnS.
Para obtener información técnica sobre el germanio en aplicaciones de óptica IR, el artículo de Photonics Media sobre óptica de germanio para aplicaciones infrarrojas proporciona un contexto útil sobre las propiedades del material y las ventanas de transmisión.
Equipos y soporte de proceso de proceso completo
Ya sea que esté configurando una nueva línea de óptica de germanio u optimizando una existente, el proceso de ocho pasos desde el lingote hasta la lente terminada tiene múltiples puntos donde la selección del equipo y los parámetros del proceso interactúan. Lograr que las etapas de corte y rectificado se ajusten correctamente reduce la carga del pulido; lograr un pulido correcto hace que el paso de recubrimiento sea más predecible; lograr un recubrimiento correcto reduce la caída en la inspección final.
Nuestros equipos se utilizan en todas las etapas del proceso de germanio en blanco a lente, desde sierras de hilo de diamante para el corte de blancos hasta máquinas de pulido y sistemas de rectificado. Si está evaluando equipos para un paso específico — o planificando una línea de producción completa — contáctenos con la geometría de su blanco, el rendimiento objetivo y la especificación de la superficie. Trabajaremos los parámetros del proceso con usted.