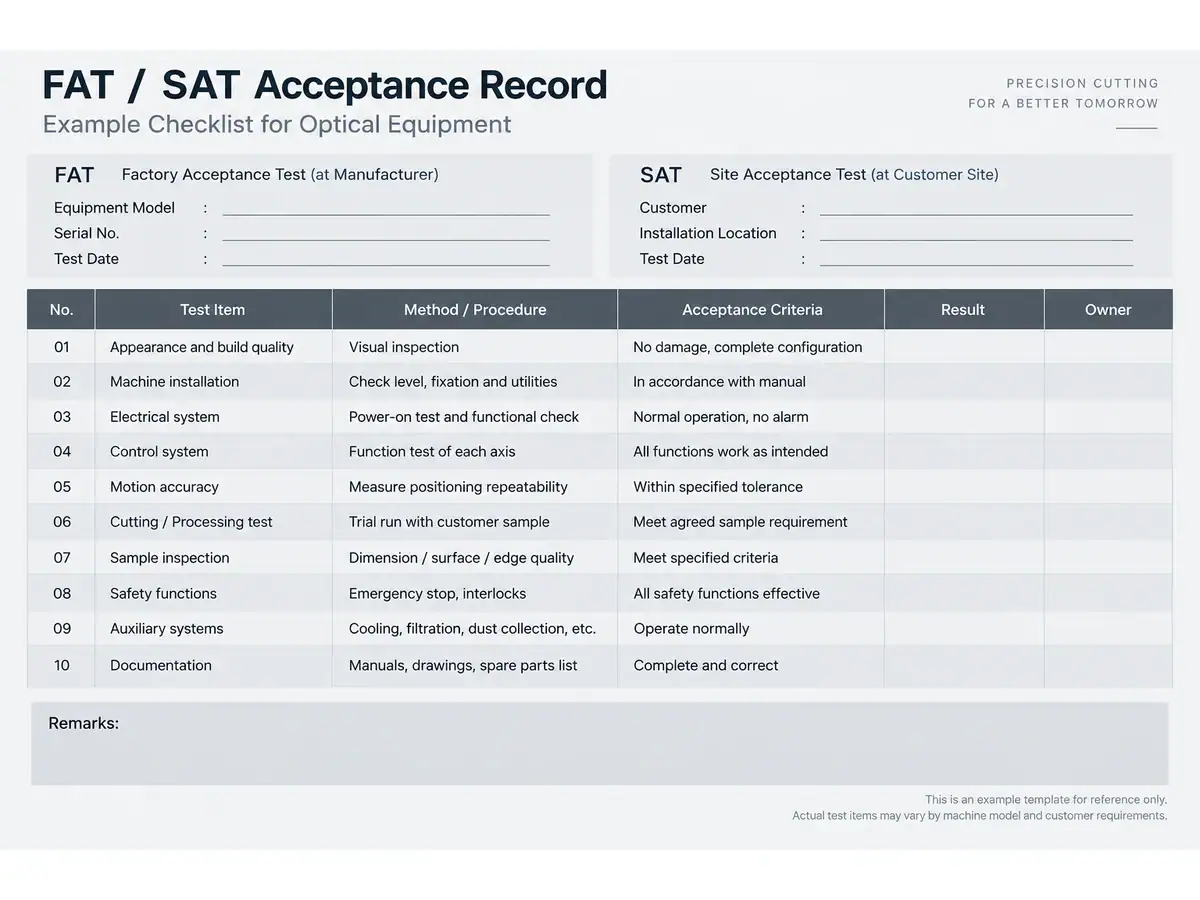
Abnahmetest für optische Geräte für Käufer
Ein Demoteil kann exzellent aussehen, während das Hauptproduktionsrisiko des Käufers ungelöst bleibt. Es kann ein anderes Material, eine fehlerverzeihende Geometrie oder ein Zyklus verwendet werden, der das Laden und die Inspektion ausschließt. Ein Abnahmetest der Maschine sollte die vereinbarte Fähigkeit an identifizierten Teilen unter dokumentierten Bedingungen nachweisen.
Beginnen Sie mit der Anforderung des fertigen Teils und arbeiten Sie sich rückwärts zur Maschine, Werkzeug, Messsystem und den Schnittstellen der Anlage vor. Das Ergebnis sollte ein Nachweispaket mit einer klaren Freigabeentscheidung sein, kein Video einer laufenden Maschine und eine Liste nominaler Spindelspezifikationen.
01 — Teilen Sie den Abnahmetest der Maschine in FAT und SAT auf
Die Werksabnahme (FAT) prüft die vereinbarte Ausrüstung und den Prozess vor dem Versand. Die Standortabnahme (SAT) bestätigt die Installation und die vereinbarte Leistung, nachdem die Ausrüstung die Anlage des Käufers erreicht hat. Die genaue Aufteilung gehört in die Kaufspezifikation.
FAT kann die Maschinenkonfiguration, Werkzeuge, Musterqualität und dokumentierte Laufbedingungen festlegen. SAT sollte sich mit Versorgungseinrichtungen, Installation, Schnittstellen, Bereitschaft des Bedieners und Leistungstests befassen, die vom Empfangsort abhängen.
Gehen Sie nicht davon aus, dass das Bestehen von FAT die Notwendigkeit von SAT beseitigt. Transport, Installation und eine andere Umgebung können die Ergebnisse beeinflussen. Vermeiden Sie ebenso, dass der Lieferant alle Werksaktivitäten am Kundenstandort wiederholt, wenn eine dokumentierte Inspektion oder eine begrenzte Bestätigung das tatsächliche Risiko beantworten würde.
Für ein optische Fertigungslinie, identifizieren Sie, ob die Abnahme einzelne Stationen, die verbundene Linie oder beides abdeckt. Eine Station kann ihren lokalen Zyklus erfüllen, während die Linie ihr Ausgabeziel aufgrund von Übertragungs- und Inspektionsverzögerungen verfehlt.
02 — Definieren Sie das Testteil vor dem Testdatum
Vereinbaren Sie die Materialgüte, die Zeichnungsrevision, den Eingangszustand und die Musteridentifikation. Berücksichtigen Sie die Abmessungen, die die Anwendung erschweren: dünne Kanten, tiefe Krümmung, eine anspruchsvolle freie Apertur oder eine enge Zentrierungsanforderung.
Geben Sie an, wer die Rohlinge liefert und wie eingehende Fehler behandelt werden. Ein Abnahmetest der Maschine kann keine Bearbeitungsverluste von ungeeignetem Eingangsmaterial unterscheiden, es sei denn, der Ausgangszustand wird aufgezeichnet. Bewahren Sie einen Eingangsinspektionsbericht und eine vereinbarte Musterungsmethode auf.
Die Testmenge sollte für den Zweck des Laufs ausgewählt werden. Eine kleine Machbarkeitsstichprobe kann zeigen, dass die Geometrie zugänglich ist; sie kann keine anhaltende Leistung oder eine niedrige Fehlerrate mit hoher Zuverlässigkeit nachweisen. Machen Sie aus einem erfolgreichen Teil keine Fähigkeitsgarantie.
Identifizieren Sie die zulässigen Anpassungen während des Laufs. Entwicklungsarbeit vor dem formellen Test ist angemessen, aber das akzeptierte Rezept muss aufgezeichnet werden. Undokumentiertes Tuning nach jedem Teil erzeugt einen anderen Anspruch als ein stabiler Betrieb mit einem freigegebenen Programm.
03 — Definieren Sie jeden Qualitätspunkt und seine Messung
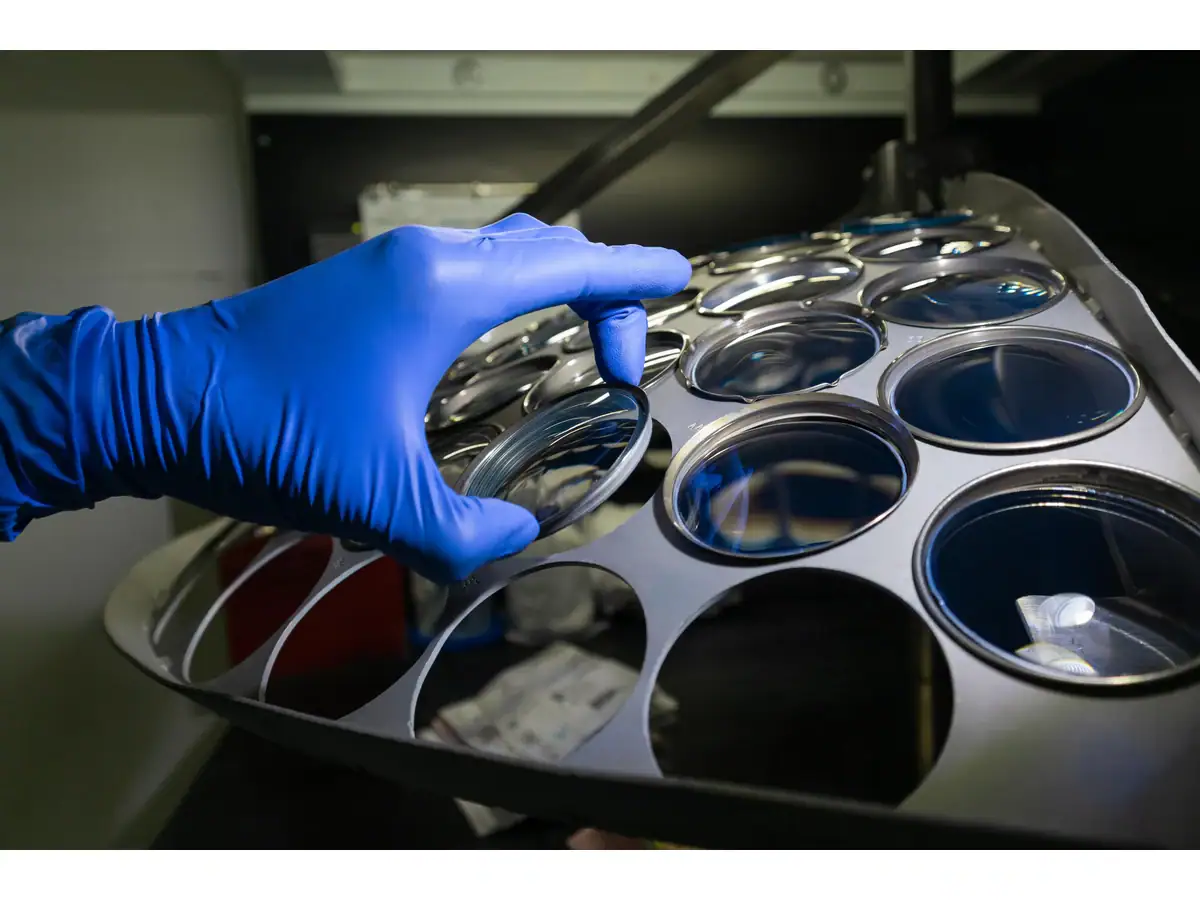
Eine Toleranz ohne eine Messdefinition lädt zu Meinungsverschiedenheiten ein. Geben Sie das Datum, die Apertur, die Unterstützungsbedingung, das Instrument, die Auswertungseinstellungen und die Inspektionstemperatur an, wo relevant. Unterscheiden Sie die Maschinenpositionsrückmeldung von der endgültigen Teilgeometrie.
Für die Zentrierung definieren Sie, was gemessen wird und wie das Ergebnis auf die optischen Oberflächen oder die mechanische Achse bezogen wird. Für die Dicke unterscheiden Sie eine einzelne Mittellmessung von einer Dickenkarte. Für die Oberflächenqualität identifizieren Sie, ob die Anforderung Kratzer, Rauheit, Form oder übertragene optische Leistung betrifft.
NISTs Leitfaden zur Messunsicherheit betont, dass Messung ein experimentelles Ergebnis mit Unsicherheit ist. Vereinbaren Sie, wie sich diese Unsicherheit auf Entscheidungen nahe einer Toleranzgrenze auswirkt. Zwei Instrumente, die die gleiche Anzahl von Dezimalstellen anzeigen, liefern nicht unbedingt gleichwertige Beweise.
Bewahren Sie während des Abnahmetests der Maschine Rohdaten sowie zusammenfassende Werte auf. Ein Bericht, der abgelehnte Spuren oder unlesbare Bereiche auslässt, ist später schwer zu überprüfen.
04 — Laufen Sie lange genug, um die beabsichtigten Produktionsbedingungen aufzudecken
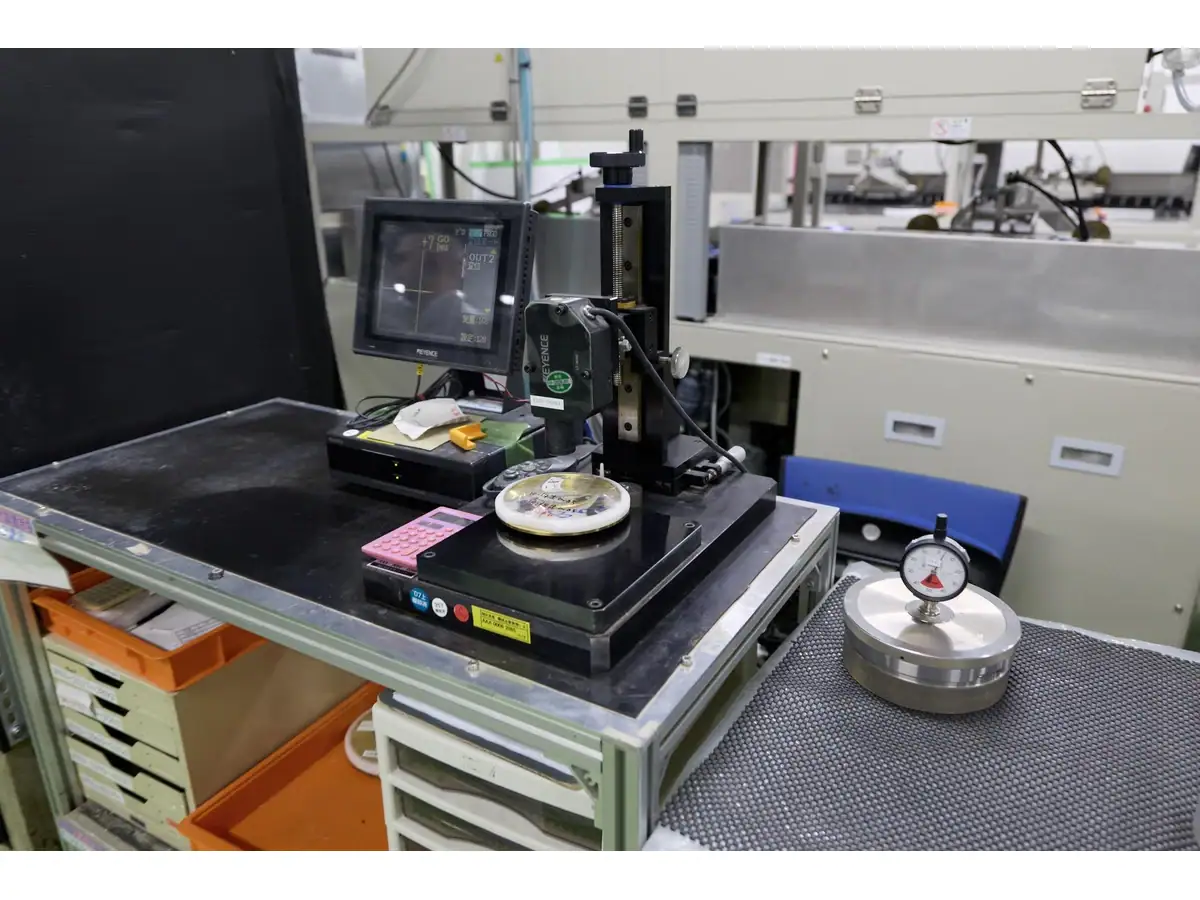
Wählen Sie einen Lauf, der die Risiken im vorgeschlagenen Betrieb adressiert: Aufwärmen, routinemäßige Nachfüllung, Werkzeugzustand, Ladekonstanz, geplante Umrüstung und Inspektion. Dauer und Menge sollten aus diesen Risiken vereinbart werden, nicht als universelle Stundenzahl ausgewählt werden.
Zählen Sie akzeptierte Teile über ein definiertes abgelaufenes Intervall. Erfassen Sie Laden, Entladen, Prüfungen, kleine Stopps und Nacharbeit separat. Wenn der Hauptzyklus diese Aktivitäten ausschließt, kennzeichnen Sie ihn als Maschinenzykluszeit anstelle der Fertigausgaberate.
Ein Abnahmetest der Maschine für eine Multi-Maschinen-Zelle sollte realistische Bedieneraufgaben beinhalten. Ein Bediener kann mehrere Maschinen während des stabilen Laufs überwachen, aber gleichzeitiges Laden, Messen und Fehlerbehebung kann eine Warteschlange erzeugen.
Definieren Sie die Stopp-Kategorien vor dem Testen. Andernfalls können Ausfallzeiten nach Bekanntwerden des Ergebnisses aus der Berechnung entfernt werden. Erfassen Sie sowohl maschinenbezogene Ereignisse als auch vereinbarte externe Unterbrechungen, damit der Leser die berichtete Ausgabe rekonstruieren kann.
05 — Verwenden Sie Fähigkeitsstatistiken nur, wenn die Beweise sie unterstützen
Eine Sequenz von konformen Teilen ist nützlich, aber die Prozessfähigkeitsanalyse stellt eine spezifischere Frage. Sie vergleicht die Verteilung eines stabilen Prozesses mit Spezifikationsgrenzen. NISTs Erklärung zur Prozessfähigkeit macht diese Stabilitätsanforderung explizit.
Berichten Sie keinen aussagekräftigen langfristigen Fähigkeitsanspruch aus einer Handvoll ausgewählter Demoteile. Überprüfen Sie zuerst die Messfähigkeit, die Stichprobengröße, die Prozessstabilität und die Eignung der statistischen Annahmen.
Wo die Stichprobe zu klein für einen verteidigungsfähigen Index ist, berichten Sie ehrlich den beobachteten Bereich, die Ausfälle, die Messmethode und die Testbedingungen. Der Abnahmetest der Maschine kann immer noch wertvolle Beweise liefern, ohne ein Konfidenzniveau zu erzeugen, das er nicht verdient hat.
Bewahren Sie die Reihenfolge der Ergebnisse. Eine langsame Abweichung während des Laufs kann in einem einzigen Durchschnitt untergehen, obwohl sie für die Werkzeugwechselplanung und die Produktionsfreigabe wichtig ist.
06 — Kaufumfang von Abnahmekriterien trennen
Ein Angebot sollte die Maschine, Optionen, Vorrichtungen, Verbrauchsmaterialien, Messgeräte, Installationsarbeiten und Schulungen enthalten. Die Abnahme prüft dann den gelieferten Umfang und die vereinbarte Leistung. Fehlender Umfang sollte nicht entdeckt werden, während das Testteam auf den Beginn wartet.
Die Seite Schleifmaschine für optische Linsen zeigt, wie Werkstückgeometrie und Maschinenkonfiguration die Auswahl der Ausrüstung beeinflussen. Wenden Sie die gleiche Disziplin auf die Abnahme an: Ein Versuch mit einem optionalen Messgerät oder Lader beweist nicht die Leistung einer Maschine, die ohne diese angeboten wurde.
Erfassen Sie Software- und Programmversionen, gelieferte Werkzeuge und die Einstellungen, die zur Reproduktion des Laufs erforderlich sind. Identifizieren Sie Ersatzteile und Verbrauchsmaterialien, die für die Erstproduktion benötigt werden, anstatt sie als ungeplante Inbetriebnahmeausgaben zu behandeln.
Der Abnahmetest der Maschine sollte auch festlegen, wer Strom, Luft, Flüssigkeitsaufbereitung, Absaugung und Handhabungsgeräte bereitstellt. Ein kompatibler Anschluss ist nicht dasselbe wie ein vollständiges, installiertes Unterstützungssystem.
07 — Serviceverpflichtungen in die Bestellung aufnehmen
Fragen Sie nach der Garantiezeit, dem Umfang, den Ausschlüssen, dem Startdatum und den Servicevereinbarungen im unterschriebenen Angebot oder Vertrag. Unterscheiden Sie ein Bestätigungsziel von einem Diagnoseziel und von der Wiederherstellung der Produktion. Fernunterstützung und Vor-Ort-Einsatz sind unterschiedliche Verpflichtungen.
Wenn eine ISO-Zertifizierung oder CE-Dokumentation für den Kauf relevant ist, fordern Sie die entsprechenden aktuellen Dokumente an und bestätigen Sie deren Umfang. Weder ein Zertifikat für ein Managementsystem noch eine Maschinenkennzeichnung ersetzt den vereinbarten Leistungstest des Teils.
Besprechen Sie diese Details mit dem Ausrüstungslieferanten bevor Sie Zahlungsmeilensteine festlegen. Leiten Sie keine garantierte Reparaturfrist aus allgemeinen Marketingformulierungen ab.
Musterarbeiten vor der Bestellung sind ebenfalls separat. Das hier erwähnte Angebot von Vimfun ist kostenlose Musterbearbeitung. Schleif-, Polier- und Abnahmekosten erfordern eine eigene Vereinbarung; dieser Artikel erweitert das Schnittangebot nicht auf jede Maschine oder jeden Prozess.
Fügen Sie eine Regel für Wiederholungsprüfungen bei unterbrochenen Läufen hinzu. Entscheiden Sie, ob das betroffene Intervall neu gestartet, verlängert oder separat gemeldet wird, und behalten Sie den ursprünglichen Datensatz. Legen Sie auch fest, wer Ersetzungen von Material, Werkzeugen oder Inspektionsgeräten genehmigen darf. Diese Entscheidungen sind leichter vor dem Versuch zu treffen als nach einem marginalen Ergebnis, das Druck erzeugt, die Beweise neu zu interpretieren. Bewahren Sie Käufer- und Lieferantenkopien des endgültigen unterschriebenen Protokolls und seiner Anhänge zusammen auf.
08 — Verwenden Sie ein Abnahmeprotokoll mit sichtbaren offenen Punkten
Der folgende Entwurf für die Maschinenabnahmetest kann an die tatsächliche Bestellung angepasst werden. Er ist eine Startstruktur und kein Ersatz für die vereinbarte technische Spezifikation.
| Aufzeichnungsbereich | Beizufügende Nachweise | Freigabefrage |
|---|---|---|
| Geräteidentifikation | Seriennummer, Konfiguration und Optionen | Ist dies die bestellte Maschine? |
| Testdefinition | Zeichnung, Materialcharge und Eingangsprüfung | Sind die getesteten Teile repräsentativ? |
| Einrichtung | Programm, Vorrichtungen, Werkzeuge und Hilfsmittel | Kann der Lauf reproduziert werden? |
| Qualität | Rohmessungen und Abnahmemethode | Erfüllen die Teile die vereinbarten Kriterien? |
| Output | Zeiterfassung, akzeptierte Menge, Stopps und Nacharbeit | Wird die beanspruchte Produktionsrate nachgewiesen? |
| Übergabe | Schulung, Handbücher, Ersatzteile und Wartungsanweisungen | Kann das empfangende Team den gelieferten Umfang bedienen? |
| Ausnahmen | Offene Punkte, Verantwortliche, Fälligkeitstermine und Nachtestplan | Was bleibt vor der endgültigen Freigabe? |
Ordnen Sie jeder Ausnahme eine Entscheidung zu. “Akzeptiert mit Maßnahmen”, “Nachtest erforderlich” und “Nicht akzeptiert” haben unterschiedliche Auswirkungen und sollten nicht zu einer allgemeinen Unterschrift zusammengefasst werden. Binden Sie jeden Zahlungsmeilenstein an die von beiden Parteien vereinbarte Formulierung, anstatt anzunehmen, dass eine Anwesenheitsunterschrift eine technische Abnahme bedeutet.
Für ein Anwendungs- und Abnahmeprüfung, senden Sie die Teilezeichnung und das vorgeschlagene Abnahmeprotokoll vor dem Versuch. Ein gut definierter Maschinenabnahmetest sorgt dafür, dass das Angebot, die Vorführung und die Übergabe die gleiche Produktionsanforderung beschreiben.