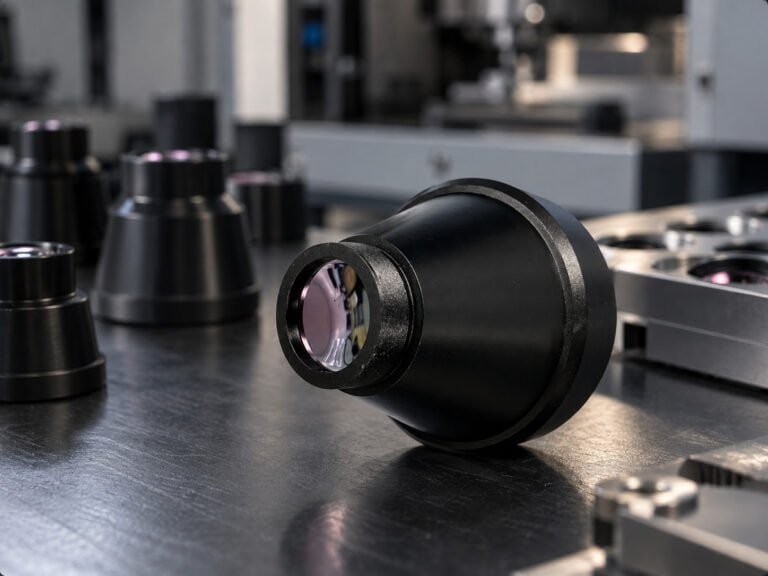
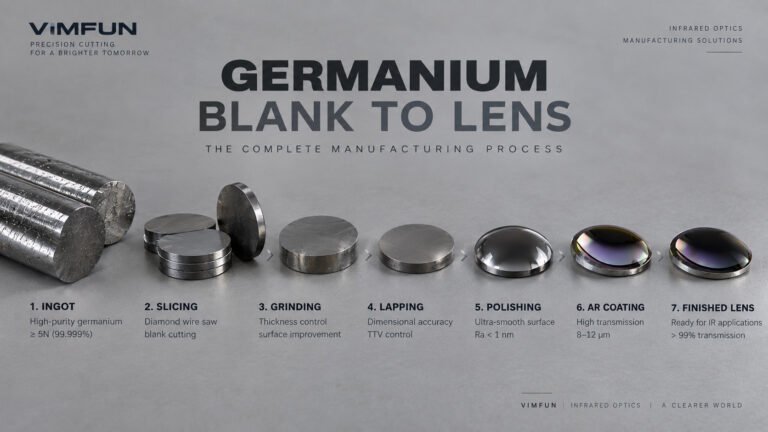
Ein 14 mm deutscher Rohling, der auf einer herkömmlichen Kernbohrmaschine geschnitten wird, hinterlässt einen 5–10 mm breiten Schnittring – das ist oft mehr Materialverschwendung als das Gewicht der Linse selbst. Für die Herstellung von Drohnen-Wärmebildkamera-Objektiven, bei denen jeder Rohling je nach Reinheit 40–90 € kostet, ist diese Verschwendungsspanne nicht nur unwirtschaftlich, sondern verändert die Wirtschaftlichkeit der gesamten Produktionslinie. Die SGI 40 Drahtsäge mit geschlossenem Regelkreis von VIMFUN schneidet denselben Rohling mit einer Schnittbreite von 0,5–0,6 mm, wodurch der Materialverlust von Rohling zu Linse von 30–40 % auf unter 8 % in unseren Prozessqualifikationsläufen sinkt.
Miniaturisierte Drohnenoptiken stehen an der Schnittstelle dreier konkurrierender Anforderungen: Gewicht, Leistung und Kosten. Die optische Baugruppe in einer kommerziellen Drohnen-Wärmebildkamera hat typischerweise ein Gesamtgewichtslimit von 80–120 g für die Linsengruppe. Germaniumelemente im Bereich von 10–25 mm Durchmesser dominieren dieses Segment. Eine gleichbleibende Materialausbeute aus diesen kleinen Rohlingen zu erzielen und gleichzeitig die Oberflächenqualität eng genug für das anschließende Schleifen und Polieren zu halten – hier macht der Schneidprozess die Linie aus oder zerstört sie.
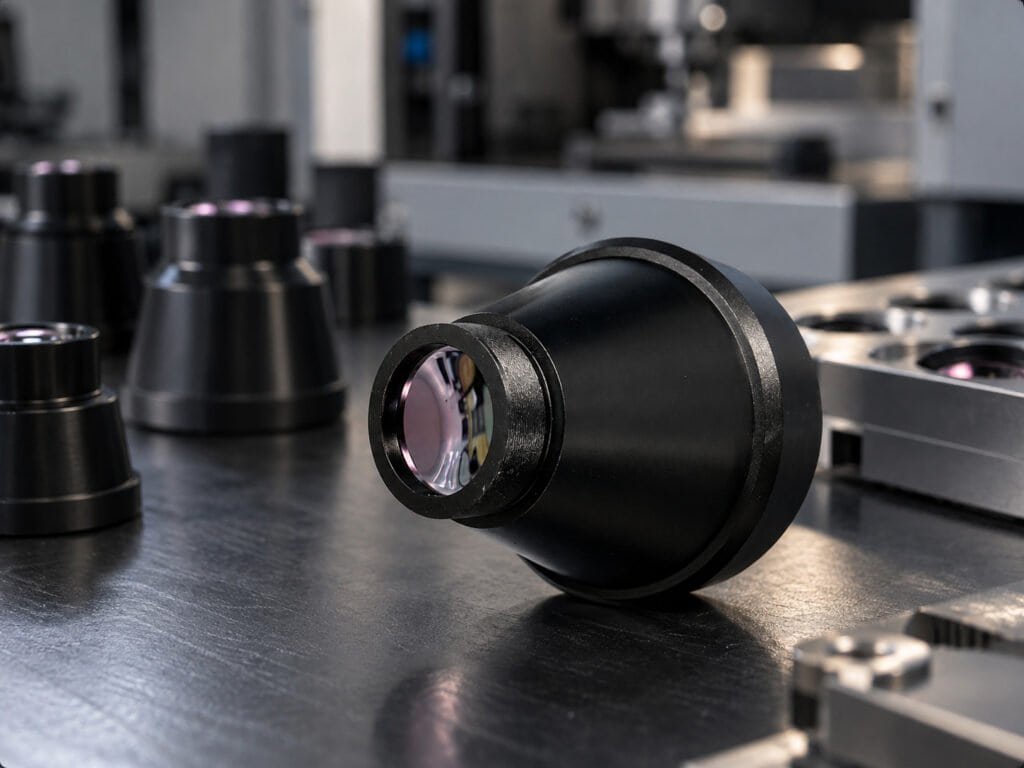
Warum die Herstellung von Drohnen-Wärmebildkamera-Objektiven einen anderen Schneidansatz erfordert
Standard-IR-Optik-Fertigungsanlagen wurden für größere Elemente entwickelt – CO₂-Laserlinsen, FLIR-Sensordeckel, fahrzeugmontierte Wärmebildkameras – typischerweise im Bereich von 40–100 mm Durchmesser. Die Prozesstoleranzen und Werkzeuggeometrien für diese Formate lassen sich nicht sauber skalieren.
Drei spezifische Probleme treten auf, wenn man herkömmliche Kernbohr- oder ID-Sägeverfahren in den Drohnenoptikbereich von 10–25 mm Durchmesser drängt:
Klemminstabilität. Kleine Germaniumscheiben haben ein geringes Verhältnis von Oberfläche zu Masse, sobald man unter 20 mm Dicke zu schneiden beginnt. Herkömmliche Spannvorrichtungen für Kanten, die für Rohlinge über 50 mm ausgelegt sind, erzeugen während des Schnitts asymmetrische Spannungen auf dem Werkstück, und es kommt zu Verzug und Mikrorissen an der Schnittfläche. Wir haben Abplatzraten von 0,3–0,8 mm Kantenbruch bei ID-Säge-Läufen für 12 mm Rohlinge beobachtet – das ist ein No-Go für Optiken mit einer Freiflächentoleranz von ±0,1 mm.
Schnittverlust im kleinen Maßstab. Ein 6 mm Schnitt bei einem 60 mm Rohling bedeutet einen Materialverlust von ca. 10 %. Ein 6 mm Schnitt bei einem 12 mm Rohling ist geometrisch ähnlich, aber die Scheibe, die Sie gewinnen, ist proportional viel dünner – Sie produzieren möglicherweise eine 2,5 mm dicke Linse aus einer 3,5 mm Schnittzugabe. Die Rechnung geht nicht auf.
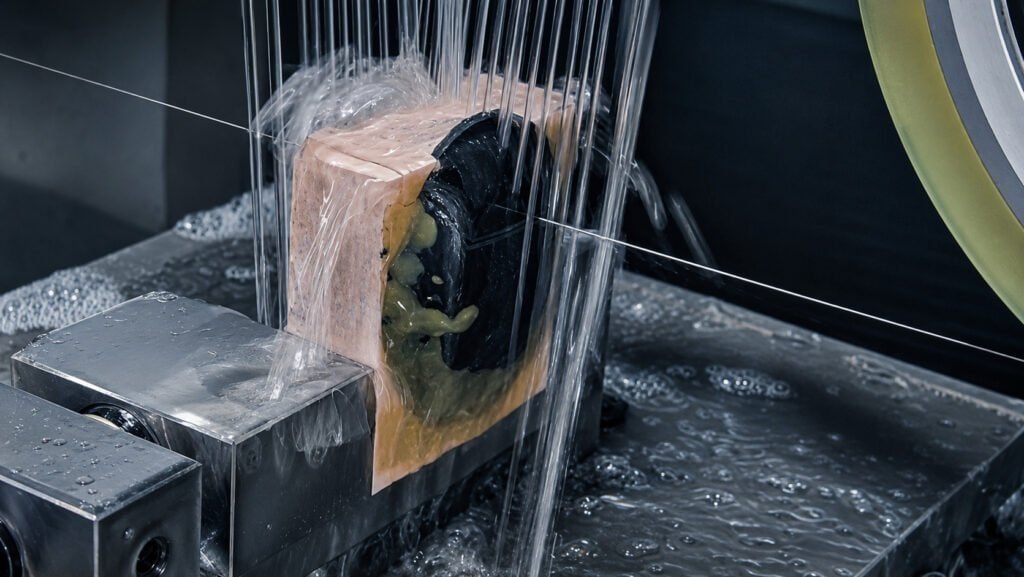
Wärmebelastung auf dünne Abschnitte. Das ID-Sägen erzeugt erhebliche lokale Wärme. Dünne Germaniumscheiben (unter 4 mm) verziehen sich während des Schneidens unter dem Temperaturgradienten. Das Drahtsägen hingegen verwendet eine kontinuierliche Schleifmittel-Schlamm-Flutung, die die Schnittzone bei nahezu Umgebungstemperatur hält.
Die Schnittdaten sind der einfachste Weg, den Unterschied zu erkennen: Kernbohrmaschinen haben eine Schnittbreite von 5–10 mm; die VIMFUN SGI 40 Drahtsäge mit geschlossenem Regelkreis hat eine Konturschnittbreite von 0,5–0,6 mm. Das ist eine 10-fache Verbesserung der Materialeffizienz – die sich direkt in Kosten pro guter Linse niederschlägt.
VIMFUN SGI 40: Wichtige Parameter für die Herstellung von Drohnen-Wärmebildkamera-Objektiven
Die SGI 40 ist die Plattform, die wir für das Schneiden von Germaniumoptiken im Drohnenformat verwenden. Hier sind die Betriebsparameter, die für diese Anwendung wichtig sind:
| Parameter | VIMFUN SGI 40 | Herkömmliche Kernbohrmaschine |
|---|---|---|
| Drahtdurchmesser | 0,35–0,65 mm | N/A (Kernbohrer-Ø 6–12 mm) |
| Maximale Drahtgeschwindigkeit | 80 m/s | N/A |
| Bearbeitungsgenauigkeit | ≤ 0,03 mm | ±0,1–0,2 mm |
| Maximale Ingotsgröße | Φ185 mm × 400 mm | Typisch Ø 100 mm |
| Konturschnittbreite | 0,5–0,6 mm | 5–10 mm |
| Edge chipping | < 0,1 mm | 0,3–0,8 mm |
| Thermische Einwirkung auf das Werkstück | Gering (Flutkühlung) | Mittel–hoch |
Die Bearbeitungsgenauigkeit von ≤ 0,03 mm bietet genügend Maßtoleranz für den anschließenden Zentrier- und Anfasvorgang auf der C-120L, um die endgültige Rohlinggeometrie zu erreichen, ohne in die Freiflächenzone zu schneiden. Wenn Ihre Schnittrohling-Toleranzen locker sind – ±0,15 mm oder schlechter – muss der Zentrierdurchgang mehr Material entfernen, und bei einem 12 mm Element ist das eine signifikante Durchmesserreduzierung.
Eine Sache ist erwähnenswert: Die SGI 40 verarbeitet Barren bis zu Ø 185 mm × 400 mm, sodass Sie nicht auf die Kleinserienproduktion von Drohnenlinsen beschränkt sind. Wenn Ihre Produktpalette sowohl Drohnenformat-Linsen als auch größere automotive oder industrielle Wärmebild-Elemente umfasst, deckt dieselbe Maschine den Konturschritt für alle Formate ab. Diese Flexibilität ist wichtig, wenn Sie eine einzelne Plattform zur Unterstützung mehrerer Produktlinien bewerten.
Für Einrichtungen, die Kapitalinvestitionen bewerten, kostet die SGI 40 je nach Konfiguration 31.000–39.000 €, deutlich unter den Installationskosten eines Mehrachsen-Kernbohrsystems mit vergleichbarer Leistung und Genauigkeit. Die Investitionskosten (CapEx) sind etwa 65 % niedriger als bei herkömmlichen Kombinationen aus Kernbohren und Schleifen. Die typische Amortisationszeit beträgt 12–18 Monate bei moderaten Produktionsvolumina.
Die Fünf-Stufen-Produktionslinie für die Herstellung von Drohnen-Wärmebildkamera-Objektiven
VIMFUN liefert komplette schlüsselfertige Linienkonfigurationen für die Herstellung von Drohnen-Wärmebildkamera-Objektiven, nicht nur das Schneiden. Hier sind die fünf Stufen miteinander verbunden und was jeder Schritt leistet:
Stufe 1 – Konturschneiden (SGI 40)
Der Barren kommt an. Die SGI 40 schneidet Rohlinge gemäß dem Linsendurchmesserplan mit 0,5–0,6 mm Schnittbreite. Ausgabe: grobe Rohlinge im Ziel-Durchmesser ±0,05 mm, mit Materialzugabe für das anschließende Schleifen.
Stufe 2 – Sägen (SGI 40)
Dieselbe SGI 40-Plattform verarbeitet das Sägen im Wafer-Modus für Flach-Element-Formate (Fenster, Filter, Detektordeckel). Die Wahl des Drahtdurchmessers – 0,35 mm für feine Teilung, 0,65 mm für höheren Durchsatz – hängt von der Zieldicke der Scheibe und der Spezifikation der Oberflächenqualität ab.
Stufe 3 – Zentrieren und Anfasen (C-120L)
Die Rohlinge werden auf die optische Hauptachse zentriert und nach Spezifikation angefast. Dieser Schritt korrigiert Durchmesser- und Rechtwinkligkeitsfehler vom Schnitt. Die C-120L nimmt den Rohling mit lockeren Toleranzen aus Stufe 1 auf und liefert einen zentrierten Rohling, der für die Erzeugung der gekrümmten Oberfläche bereit ist.
Stufe 4 – Kugelschleifen (G-100)
Die G-100 erzeugt die gekrümmten Oberflächen – konkav oder konvex – mit Diamanttopfschleifwerkzeugen. Die Oberflächenformkontrolle in dieser Stufe bestimmt die nachfolgende Polierzeit. Eine Radienabweichung von unter ±0,5 Fringe vor dem Polieren spart 30–40 % Polierzykluszeit.
Stufe 5 – Polieren und AR-Beschichtung
Das Endpolieren entfernt Schleifschäden unter der Oberfläche und erreicht eine Oberflächenrauheit Ra < 0,5 nm für das Übertragungsband. Die AR-Beschichtung für 8–14 μm LWIR reduziert den Reflexionsverlust von ca. 36 % (blankes Ge) auf unter 2 % pro Oberfläche.
Wir bieten dies als Komplettanlagenverkauf oder als Upgrade eines Front-End-Moduls an – siehe den Abschnitt unten zur Integration in bestehende Anlagen.
Praktische Einschränkungen: Was das Drahtsägen nicht löst
Faire Warnung: Das Drahtsägen löst die Probleme mit Materialverschwendung und Absplitterungen, führt aber zu anderen Prozessbeschränkungen.
Einrichtzeit pro Durchmesser. Das Umschalten von einem Linsenprofil von 12 mm auf 22 mm Durchmesser auf einer Drahtsäge erfordert eine Neuprogrammierung des Konturpfads und oft eine erneute Spannung des Drahtführers. Auf einer Kernbohrmaschine tauschen Sie den Bohrer in 10 Minuten aus. Wenn Sie täglich 15 verschiedene Linsendurchmesser produzieren, bringt die Flexibilität der Drahtsäge einen höheren Einrichtaufwand pro Los mit sich.
Drahtverschleißmanagement. Bei einer Drahtgeschwindigkeit von 80 m/s auf Germanium ist die Drahtverschleißrate bedeutsam. Geschlossene Drahtsysteme auf der SGI 40 zirkulieren den Draht, was die Drahtlebensdauer verlängert und die Verbrauchskosten senkt, aber die Bediener müssen den Drahtdurchmesser über einen Produktionslauf hinweg überwachen. Wenn Sie diesen Überwachungsschritt überspringen, zeigen späte Schnitte eine Zunahme der Schnittfugenbreite von 0,55 mm auf 0,70–0,75 mm, was die Wiederholgenauigkeit des Linsenrohlingsdurchmessers beeinträchtigt.
Stabilität dünner Scheiben unter 1,5 mm. Bei Drohnenlinsenformaten, die sehr dünne Elemente (< 1,5 mm Fertigdicke) erfordern, kann die Drahtsägescheibe aufgrund von Restspannungen im Germanium-Ingot Verzug aufweisen. Dies haben wir bei Ge-Material mit hoher Versetzungsdichte von bestimmten Lieferanten beobachtet. Das Hinzufügen eines spannungsabbauenden Glühschritts vor dem Schneiden eliminiert dies, fügt aber einen Prozessschritt hinzu, den Sie bei einem Kernbohrverfahren für dickere Elemente nicht benötigen würden.
Dies sind keine Ausschlusskriterien – nur reale Einschränkungen, die Sie einplanen müssen.
Wie die SGI 40 von VIMFUN in eine bestehende Produktionslinie für Drohnenoptiken passt
Nicht jeder Käufer baut eine Greenfield-Linie. Ein niederländisches Präzisionsoptikunternehmen, mit dem wir zusammengearbeitet haben, verfügte über bestehende Zentrier-, Schleif- und Polierkapazitäten, die vollständig abgeschrieben waren – deren Ersatz war wirtschaftlich nicht sinnvoll. Ihr Problem lag speziell im vorderen Bereich: Ihre Kernbohrmaschinen verursachten 35% Materialverschwendung bei kleinen Germaniumelementen, und die Absplitterungsraten bei 14–18 mm großen Rohlingen führten zu 18% Ausschussraten bei der Eingangskontrolle für die Schleifstufe.
Wir haben nur das Schneiden im vorderen Bereich durch die SGI 40 ersetzt. Ihre bestehende Zentriertechnik, äquivalent zur C-120L, akzeptierte die enger tolerierten geschnittenen Rohlinge ohne Modifikation. Die Absplitterungsdefekte bei der Schleifereingangskontrolle sanken von 18% auf unter 2%. Die Germaniummaterialkosten pro versandter Linse sanken innerhalb des ersten Betriebsjahres um 28%.
Sie haben die Investition in die SGI 40 innerhalb eines Geschäftsjahres wieder eingespielt – im Einklang mit der typischen Amortisationszeit von 12–18 Monaten für diese Upgrades im vorderen Bereich.
Dieser modulare Ansatz – Austausch des Schneidschritts, Beibehaltung der nachgeschalteten Ausrüstung – ist oft der risikoärmste Einstiegspunkt für Werkstätten, die Ausrüstung für die Herstellung von Infrarotoptiken Upgrades evaluieren. Die vollständige schlüsselfertige Linie ist für neue Anlagen oder Kapazitätserweiterungen sinnvoll; das Front-End-Modul ist für bestehende Werkstätten mit einem spezifischen Ertragsproblem beim Schneiden sinnvoll.
Wenn Sie den gesamten Produktionsworkflow bewerten, IR-Linsenproduktionslinie deckt die Seite ab, wie diese fünf Stufen auf Systemebene integriert werden, einschließlich Durchsatzberechnungen und Platzbedarf.
Produktion von Drohnen-Wärmebildkameras vs. angrenzende Anwendungen
Käufer stoßen oft über angrenzende Suchbegriffe auf dieses Thema – Automobil-Wärmebildtechnik oder FLIR-Produktion – und die Prozessanforderungen weichen stärker voneinander ab, als man erwarten würde.
| Parameter | Drohnen-Wärmebild (10–25 mm) | Automobil-Wärmebild (30–60 mm) | FLIR-Produktion (25–50 mm) |
|---|---|---|---|
| Gewichtsbudget | Kritisch (<120 g Linsengruppe) | Mäßig | Mäßig |
| Volumen pro Charge | Niedrig–mittel (10–500 Stück) | Hoch (1.000–50.000 Stück) | Mittel |
| Maßtoleranz | ±0,05 mm Durchmesser | ±0,03 mm Durchmesser | ±0,02 mm Durchmesser |
| Hauptschneideherausforderung | Klemmen kleiner Rohlinge, Schnittfugenverlust | Durchsatz, Konsistenz | ITAR/Exportkonformität |
| Bevorzugte Schneidmethode | Drahtsäge-Kontur | Drahtsäge-Slicing + Kernbohren | Drahtsäge-Slicing |
Die automotive-Wärmebildkamera-Objektivausrüstung Die Seite behandelt den Anwendungsfall für Automobil mit höherem Volumen und engeren Toleranzen. Die Ausrüstung für die Herstellung von Wärmebildlinsen für dieses Segment verwendet ähnliche SGI 40-Plattformen, jedoch mit anderer Drahtdurchmesserauswahl und Durchsatzoptimierung.
Für Germanium-Linsenrohling-Schneiden Die Seite, die die allgemeinen Prinzipien der Rohlingvorbereitung unabhängig von der Endanwendung behandelt, erklärt detaillierter die Mechanik des Schnittfugenverlusts und die Oberflächenqualitätsanforderungen.
Die Wärmebildkamera-Objektiv-Fertigungsanlagen Der Überblick deckt die gesamte Ausrüstungslandschaft ab – Schneiden, Schleifen, Polieren – mit Vergleichstabellen der Spezifikationen für verschiedene Linsenformate.
FAQ: Produktion von Drohnen-Wärmebildkameras mit VIMFUN SGI 40
F: Kann die VIMFUN SGI 40 Germaniumrohlinge bis zu 10 mm Durchmesser für Miniatur-Drohnen-Wärmebildmodule schneiden?
Ja. Die SGI 40 verarbeitet Konturschnitte bis zu 10 mm Linsenprofilen mit 0,5–0,6 mm Schnittfuge. Das geschlossene Drahtsystem hält eine Positionsgenauigkeit von ≤ 0,03 mm über den gesamten Schnittpfad ein, was entscheidend für die Einhaltung der Rohlingdurchmessertoleranz bei kleinen Elementen ist, bei denen jeder 0,1 mm zählt.
F: Welche Oberflächenqualität erreicht die SGI 40 nach dem Schneiden, vor dem Schleifen?
Die Oberflächenrauheit nach dem Schneiden auf Germanium beträgt typischerweise Ra 0,6–1,2 μm, mit einer TTV (Gesamtdickenschwankung) von 8–15 μm bei 50 mm Elementen. Dies liegt innerhalb der Eingangsspezifikation für den Schleifschritt G-100 für sphärische Oberflächen ohne Vorschleif-Läppgang, was einen Prozessschritt im Vergleich zu ID-Säge-Rohlingen spart, die oft zuerst einen Oberflächennormalisierungsläppgang erfordern.
F: Wie unterstützt VIMFUN die Produktion von Drohnen-Wärmebildkameras für geringvolumige F&E-Chargen im Vergleich zu Produktionsläufen?
Das programmierbare Konturschneiden der SGI 40 ist für beides gut geeignet. Für F&E-Chargen von 10–50 Linsen laden Sie das Linsenprofil in das Steuerungssystem und führen den Betrieb mit vollständiger Rückmeldung der geschlossenen Schleife durch – dieselbe Einrichtung wie bei einem Produktionslauf, nur mit weniger Zyklen. Wir empfehlen typischerweise, die ersten 20 Teile als Prozessqualifizierungscharge laufen zu lassen, bevor Ingot-Material für die volle Produktion verwendet wird. Die Vimfun-Anwendungstechnik unterstützt diesen Prozessvalidierungsschritt als Teil der Ausrüstungsinbetriebnahme.
F: Was sind die Gesamtkosten für eine komplette Produktionslinie für Drohnen-Wärmebildkameras mit VIMFUN-Ausrüstung?
Die SGI 40 Front-End (Konturschneiden + Sägen) läuft mit 31.000–39.000 $. Die vollständige Fünf-Stufen-Linie – SGI 40 Schneiden, C-120L Zentrieren, G-100 Schleifen, Poliersystem und AR-Beschichtungsstation – wird basierend auf den Durchsatzanforderungen konfiguriert. Die Investitionskosten für eine komplette Linie sind etwa 65 % niedriger als bei herkömmlichen Kern- und Schleifsystemen. Kontaktieren Sie Vimfun unter daria@endlesswiresaw.com für ein Angebot zur Linienkonfiguration basierend auf Ihrem Linsendurchmesserbereich und Ihrem monatlichen Produktionsziel.
F: Welche Germanium-Materialgüten unterstützt die SGI 40 für die Produktion von Drohnenobjektiven?
Die SGI 40 arbeitet mit standardmäßigen polykristallinen und einkristallinen Germanium-Barren. Eine Reinheit von 5N (99,999%) ist typisch für LWIR-Optiken. Zonengereinigtes Einkristall-Ge für Hochleistungs-Drohnen-Thermalkameras ist vollständig kompatibel. Die Hauptvariable ist die Versetzungsdichte – Material mit hoher Versetzungsdichte von einigen Lieferanten weist mehr Eigenspannungen auf, was bei dünnen Scheiben zu Verzug führen kann. Ein Glühschritt des Barrens vor dem Schneiden behebt dies, falls Sie darauf stoßen.
Über VIMFUN
VIMFUN ist spezialisiert auf Präzisions-Drahtsägetechnik und optische Schleif-/Poliermaschinen für Infrarot-, Halbleiter- und fortschrittliche Keramikmaterialien. Zu den Produkten gehören die Germanium-Barren-Drahtsäge SGI 40, die Zentriermaschine C-120L, die sphärische Schleifmaschine G-100 und komplette schlüsselfertige IR-Objektivproduktionslinien. Mehr erfahren Sie unter https://www.opticalcutting.com.
Über den Autor
Geschrieben vom VIMFUN Application Engineering Team – Spezialisten für die Prozessentwicklung von IR-Optikkomponenten, einschließlich Schneid- und Polierlinien für Germanium, ZnSe, ZnS und Chalkogenidglas.