Việc chế tạo từ một thỏi germanium thô đến một thấu kính IR hoàn chỉnh bao gồm tám bước sản xuất riêng biệt — và mỗi bước đều có thể xảy ra sai sót. Bài viết này bao gồm toàn bộ quy trình chế tạo germanium blank sang thấu kính, từ kiểm tra vật liệu đầu vào đến lớp phủ AR và đo đạc cuối cùng, với các thông số cụ thể thực sự quan trọng ở mỗi giai đoạn.
Quy trình Germanium Thỏi đến Thấu kính là gì?
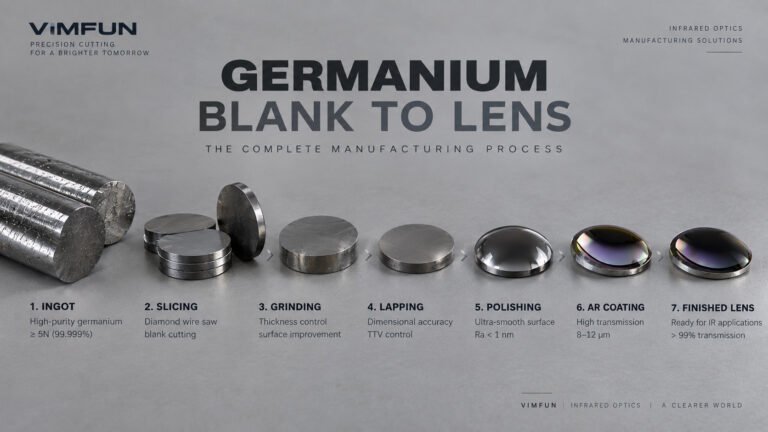
Các quy trình chế tạo germanium blank sang thấu kính là chuỗi hoạt động hoàn chỉnh biến một thỏi germanium đơn tinh thể thành một thấu kính quang học hồng ngoại hoàn chỉnh — bao gồm cắt thỏi, mài phôi, mài hai mặt, tạo đường cong, đánh bóng tinh, phủ chống phản xạ và kiểm tra cuối cùng. Quy trình được thiết kế để kiểm soát độ nhám bề mặt, dung sai kích thước và độ truyền quang trên dải hồng ngoại nhiệt 8–12 μm.
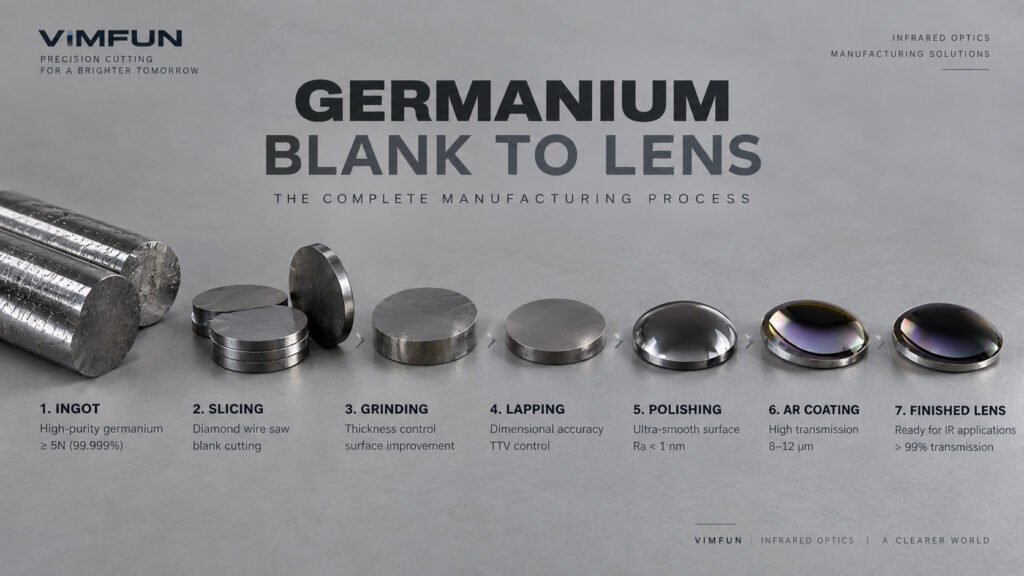
Quy trình Germanium Thỏi đến Thấu kính: Từng bước
Bước 1 – Thỏi Germanium Đầu vào
Quy trình bắt đầu với thỏi germanium đơn tinh thể, và chất lượng vật liệu ở đây quyết định giới hạn cho mọi thứ tiếp theo. Germanium cấp công nghiệp sẽ không tạo ra quang học IR sử dụng được bất kể các bước tiếp theo được thực hiện tốt như thế nào. Thỏi cấp đặc tả cho sản xuất quang học yêu cầu độ tinh khiết 5N+ (≥99,999%), với nồng độ hạt dẫn được kiểm soát để đạt được điện trở suất mục tiêu — thường là 5–40 Ω·cm cho các ứng dụng thấu kính IR tiêu chuẩn.
Kiểm tra đầu vào bao gồm lập bản đồ điện trở suất trên mặt cắt ngang của thỏi, đánh giá mật độ sai lệch bằng cách đếm lỗ ăn mòn, và kiểm tra trực quan các bao thể hoặc vết nứt nhỏ. Chúng tôi loại bỏ bất kỳ thỏi nào cho thấy biến thiên điện trở suất xuyên tâm lớn hơn 15% hoặc mật độ sai lệch trên 500 EPD/cm², vì những sự không đồng nhất đó sẽ lan truyền thành sự không đồng nhất quang học mà không lượng đánh bóng nào có thể khắc phục được.
Germanium chủ yếu được khai thác từ các dòng sản phẩm phụ của quá trình nấu chảy kẽm. Một tài liệu tham khảo tốt về đặc tả vật liệu là trang vật liệu germanium của Umicore, bao gồm các cấp độ tinh khiết và hình dạng thỏi điển hình được sử dụng trong sản xuất quang học.
Bước 2 – Cắt Thỏi và Phôi
Đây là nơi mà yếu tố kinh tế trở nên rất rõ ràng. Germanium có giá 1.800–2.400 USD/kg, và mỗi milimet cắt là vật liệu bạn đã trả tiền nhưng cuối cùng lại trở thành phoi vụn. Theo kinh nghiệm của chúng tôi, giai đoạn cắt là nơi mất mát vật liệu nhiều nhất — không phải do vỡ, mà do chiều rộng vết cắt.
Cắt bằng cưa dây kim cương là phương pháp tiêu chuẩn cho phôi cấp quang học. Việc lựa chọn đường kính dây trực tiếp xác định tổn thất do vết cắt: dây 0,12 mm tạo ra vết cắt khoảng 0,3–0,4 mm, trong khi dây 0,25 mm đẩy vết cắt lên 0,6–0,8 mm. Trên một thỏi 100 mm được cắt thành các phôi 5 mm, sự khác biệt giữa vết cắt 0,35 mm và 0,65 mm tương đương với khoảng 6% phôi mỗi thỏi — với giá 2.000 USD/kg, khoảng cách đó cộng lại nhanh chóng. Để biết phân tích chi tiết về cách công nghệ dây kim cương giảm thiểu tổn thất do vết cắt trên germanium, hãy xem máy cắt kính germanium page.
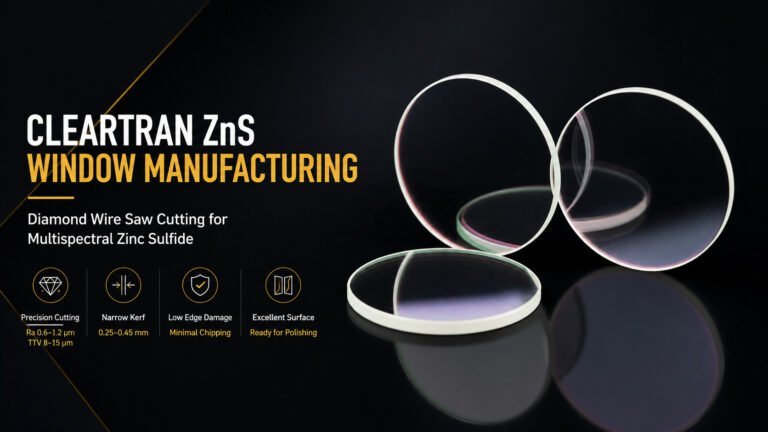
Sau khi cắt, bề mặt phôi cho thấy Ra 0,6–1,2 μm, với hư hỏng dưới bề mặt kéo dài 5–15 μm bên dưới bề mặt cắt tùy thuộc vào độ căng dây và tốc độ tiến dao. Bề mặt cắt không phải là bề mặt tham chiếu cuối cùng — đó là điểm khởi đầu cho việc mài. Đối với các thông số quy trình về cắt phôi germanium cụ thể, germanium lens blank cutting trang đề cập đến việc tối ưu hóa vết cắt chi tiết hơn.
Một điều mà các kỹ sư không phải lúc nào cũng lường trước được: germanium là một chất bán dẫn loại p, và phoi vụn mịn từ quá trình cắt bằng dây rất dính về mặt hóa học và khó rửa sạch chỉ bằng nước DI tiêu chuẩn. Chúng tôi sử dụng dung dịch tẩy rửa kiềm chuyên dụng (pH 9–10) với sự khuấy trộn bằng sóng siêu âm để loại bỏ màng hạt germanium khỏi bề mặt phôi trước khi mài. Bỏ qua bước này và sự nhiễm bẩn sẽ bám vào đá mài tiếp theo.
Bước 3 – Mài Phôi
Mài thô đưa độ dày phôi đến trong vòng 0,1–0,2 mm so với mục tiêu, đồng thời giảm lớp hư hỏng dưới bề mặt do quá trình cắt bằng dây để lại. Mục tiêu là giảm Ra từ 0,6–1,2 μm xuống khoảng 0,1–0,3 μm, sử dụng một chuỗi các đá mài kim cương ngày càng mịn — thường di chuyển từ lưới 120 qua lưới 400 trong hai hoặc ba lần chạy.
Germanium nhanh chóng sinh nhiệt trong quá trình mài do độ cứng trung bình (Mohs ~6) kết hợp với độ dẫn nhiệt tương đối thấp (59 W/m·K, khoảng một nửa so với silicon). Kiểm soát nhiệt độ chất làm mát rất quan trọng ở đây: chúng tôi giữ nhiệt độ đầu vào chất làm mát ở mức 20 ± 2°C. Nếu nhiệt độ chất làm mát vượt quá 25°C, sự giãn nở nhiệt của bộ gá phôi sẽ gây ra sai số kích thước, biểu hiện dưới dạng các vấn đề TTV ở giai đoạn tiếp theo. Đối với thiết bị phù hợp với hoạt động này, hãy xem thiết bị mài thấu kính germanium.
Bước 4 – Mài Hai Mặt
Mài hai mặt là nơi kiểm soát kích thước trở nên nghiêm túc. Chỉ số mục tiêu là TTV — Tổng biến thiên độ dày — mà đối với phôi Φ50 mm, chúng ta cần giữ ở mức 8–15 μm sau khi mài. Điều này thiết lập hình dạng ban đầu cho quá trình tạo đường cong; nếu TTV lớn hơn 20 μm khi bắt đầu, bạn sẽ phải vật lộn với nó cho đến khi đánh bóng cuối cùng.
Quy trình mài sử dụng chất mài mòn dạng bùn (thường là alumina hoặc boron carbide với kích thước hạt 3–9 μm) giữa hai mặt đá mài đối diện. Độ phẳng của đá mài, nồng độ bùn, và tốc độ quay của bộ phận mang đều cần được điều chỉnh như một hệ thống — điều chỉnh một yếu tố mà không cân bằng lại các yếu tố khác thường sẽ làm mọi thứ tệ hơn, chứ không phải tốt hơn. Một máy mài hai mặt được điều chỉnh tốt trên phôi germanium Φ50 mm có thể giữ TTV ở mức 8–10 μm một cách nhất quán với thời gian chu kỳ 20–30 phút mỗi lô.
Bước 5 – Tạo Đường Cong
Máy tạo đường cong tạo bán kính bề mặt quang học — cầu hoặc phi cầu — vào phôi. Đối với bề mặt cầu, điều này tương đối đơn giản bằng cách mài CNC với đá mài dạng cốc, tạo ra bán kính chính xác bằng cách đặt góc nghiêng của đá mài. Bề mặt phi cầu yêu cầu nhiều bước hơn: mài CNC để tạo hình dạng gần đúng, sau đó là đánh bóng hiệu chỉnh dưới khẩu độ để đưa độ lệch phi cầu vào dung sai.
Đây là nút thắt thực tế: sau khi tạo đường cong phi cầu, mọi bề mặt đều cần được kiểm tra bằng giao thoa kế để xác nhận sai số hình dạng trước khi chuyển sang đánh bóng. Một cơ sở được trang bị tốt với một giao thoa kế có thể xác minh khoảng 15–20 bề mặt phi cầu mỗi ca. Nếu sản phẩm của bạn chủ yếu là phi cầu, bước này sẽ trở thành yếu tố hạn chế tốc độ cho toàn bộ dây chuyền — không phải đánh bóng, không phải phủ. Chúng tôi đã thấy các xưởng tăng gấp đôi năng lực máy mài trong khi hàng đợi giao thoa kế chỉ ngày càng dài ra. Hãy lập ngân sách cho năng lực đo lường trước khi mua máy tạo hình.
Bước 6 – Mài tinh và Đánh bóng
Mài tinh theo sau quá trình tạo đường cong để loại bỏ hư hỏng bề mặt do bánh xe tạo hình, thường để lại Ra 10–30 nm trước khi bắt đầu đánh bóng. Đánh bóng cho vật liệu germanium cấp IR nhắm đến Ra < 1 nm — một yêu cầu được thúc đẩy bởi tổn thất tán xạ ở bước sóng 8–12 μm, nơi ngay cả độ nhám bề mặt khiêm tốn cũng góp phần làm suy giảm sự truyền qua.
Quá trình đánh bóng sử dụng các bàn đánh bóng bằng nhựa đường hoặc các miếng đệm polyurethane với oxit ceri hoặc huyền phù kim cương trong khoảng 0,1–0,5 μm. Germanium đánh bóng tương đối sạch so với các vật liệu IR cứng hơn như ZnSe, nhưng nó nhạy cảm với pH: huyền phù hơi axit (pH 5–6) cho tốc độ loại bỏ vật liệu tốt hơn, trong khi điều kiện trung tính hơn làm giảm nguy cơ oxy hóa bề mặt tạo ra một lớp màng GeO₂ mỏng ảnh hưởng đến độ bám dính của lớp phủ. Để đạt được Ra < 1 nm trên thấu kính germanium thường mất 2–4 giờ đánh bóng, tùy thuộc vào đường kính phôi và độ phức tạp của hình dạng. Đối với các tùy chọn máy đánh bóng được sử dụng trong sản xuất quang học IR, xem máy đánh bóng quang học germanium.
Bước 7 – Phủ chống phản xạ
Bề mặt germanium trần phản xạ khoảng 36% ánh sáng 10,6 μm tới (chỉ số khúc xạ ~4,0 ở bước sóng đó). Điều đó đơn giản là không thể sử dụng được trong bất kỳ hệ thống nào yêu cầu thông lượng. Lớp phủ chống phản xạ mang lại độ phản xạ một bề mặt từ ~36% xuống 99% trên dải 8–12 μm.
Kiến trúc lớp phủ AR tiêu chuẩn cho thấu kính IR bằng germanium là một chồng nhiều lớp — thường là YF₃/ZnS hoặc DLC (carbon giống kim cương) làm lớp ngoài cứng để có độ bền môi trường, được lắng đọng bằng phương pháp bay hơi nhiệt hoặc phún xạ ở nhiệt độ đế 150–250°C. Dung sai độ dày lớp cần được giữ ở mức ±2% để lớp phủ đạt mục tiêu truyền qua >99%; dung sai rộng hơn sẽ dịch chuyển điểm cực tiểu phản xạ ra khỏi cửa sổ thiết kế 8–12 μm.
Một hạn chế đã biết: các thấu kính germanium phủ DLC cho thấy sự suy giảm độ bám dính trên 60°C khi chu kỳ độ ẩm nếu bề mặt germanium có bất kỳ lượng GeO₂ dư thừa nào từ giai đoạn đánh bóng. Giải pháp là khắc bằng hơi HF ngắn (3–5 giây) ngay trước khi đưa vào buồng phủ — một bước dễ bỏ qua và một chế độ lỗi dễ tạo ra.
Bước 8 – Kiểm tra cuối cùng
Kiểm tra cuối cùng bao gồm bốn loại đo lường:
Kích thước: Độ dày tâm ±0,05 mm, dung sai đường kính h6, bán kính cong ±0,5% so với thiết kế, sai số hình dạng bề mặt ≤λ/4 ở 10,6 μm (được xác nhận bằng giao thoa kế IR hoặc đo biên dạng tiếp xúc).
Quang học: Độ truyền qua ≥99% trên dải 8–12 μm, được đo bằng quang phổ kế FTIR trên bàn đo đã hiệu chuẩn. Bất kỳ thấu kính nào có độ truyền qua dưới 98,5% sẽ được chuyển về bộ phận xem xét lớp phủ.
Surface quality: Vết xước-lỗ theo MIL-PRF-13830 (thường là 60-40 cho thấu kính IR tiêu chuẩn, 40-20 cho ứng dụng hình ảnh). Kiểm tra dưới ánh sáng chuẩn trực 100-150W ở nhiều góc độ.
Độ sạch: Số lượng hạt trên bề mặt cuối cùng theo ISO 14644-1 Lớp 5 hoặc tốt hơn, được xác minh trước khi đóng gói.
Các thấu kính vượt qua cả bốn hạng mục sẽ được đóng gói riêng lẻ trong khay gel-pak được thông khí nitơ. Germanium nhạy cảm với độ ẩm kéo dài — hiện tượng mờ bề mặt có thể phát triển trên các khu vực không được phủ trong vòng vài tuần nếu độ ẩm lưu trữ vượt quá 70% RH.
Các Thông số Chất lượng Chính trong Sản xuất Thấu kính Germanium
| Giai đoạn Quy trình | Thông số Kiểm soát | Giá trị Mục tiêu Điển hình |
|---|---|---|
| Thỏi nung nóng | Độ tinh khiết | ≥5N (99,999%) |
| Thỏi nung nóng | Điện trở suất | 5–40 Ω·cm |
| Cắt lát bằng dây cưa | Độ rộng hẹp | 3–0.8 mm (tùy thuộc vào dây) |
| Cắt lát bằng dây cưa | Độ nhám bề mặt (Ra) | 0,6–1,2 μm |
| Mài thô | Độ nhám bề mặt (Ra) | 0,1–0,3 μm |
| Mài hai mặt | TTV (phôi Φ50 mm) | 8–15 μm |
| Mài tinh | Độ nhám bề mặt (Ra) | 10–30 nm |
| Polishing | Độ nhám bề mặt (Ra) | <1 nm |
| Phủ AR | Truyền băng tần 8–12 μm | >99% |
| Final Inspection | Sai số hình dạng | ≤λ/4 tại 10.6 μm |
Tại sao tổn thất rãnh cắt lại quan trọng trong việc cắt phôi germani
Germani có giá $1.800–2.400/kg — khoảng 10–15 lần chi phí silicon trên mỗi kilogam, và phôi germani đặc hơn, vì vậy chi phí trên mỗi đơn vị thể tích còn bất lợi hơn. Mỗi milimet rãnh cắt của cưa biến vật liệu bạn đã mua thành bùn mài mòn. Trên một thỏi nung Φ76 mm được cắt thành các phôi danh định 3 mm, việc chuyển từ dây có rãnh cắt 0,65 mm sang dây có rãnh cắt 0,35 mm sẽ thu hồi thêm khoảng một phôi cho mỗi 25 mm chiều dài thỏi nung. Trên một dây chuyền sản xuất thỏi nung 200 mm, đó là thêm 3–4 phôi cho mỗi thỏi nung mà không tốn thêm chi phí vật liệu.
Phép tính trở nên thuận lợi hơn khi các phôi đích của bạn mỏng hơn. Đối với các phôi 1,5 mm dành cho camera nhiệt nhỏ gọn, tỷ lệ rãnh cắt trên độ dày phôi có thể dễ dàng vượt quá 25% với dây có rãnh cắt rộng. Chuyển sang cắt bằng dây có đường kính nhỏ và tối ưu hóa độ căng dây cùng tốc độ tiến dao là thay đổi quy trình có ROI cao nhất mà hầu hết các xưởng quang học germani có thể thực hiện. Để phân tích chi tiết tổn thất rãnh cắt dành riêng cho việc cắt quang học germani, hãy xem germanium lens blank cutting.
Công nghệ cưa dây kim cương cũng tạo ra các cấu hình hư hỏng dưới bề mặt sạch hơn so với cưa lưỡi ID (đường kính trong), giúp giảm lượng vật liệu mài cần thiết ở bước tiếp theo — một khoản tiết kiệm vật liệu thứ cấp tích lũy với việc giảm rãnh cắt trực tiếp.
Thiết bị được sử dụng trong quy trình từ phôi germani đến thấu kính
Mỗi giai đoạn của quy trình chế tạo germanium blank sang thấu kính yêu cầu thiết bị chuyên dụng phù hợp với các đặc tính cụ thể của germani:
| Giai đoạn Quy trình | Loại thiết bị | Key Selection Criteria |
|---|---|---|
| Cắt lát thỏi nung | Cưa dây kim cương | Dải đường kính dây, kiểm soát độ căng, lọc chất làm mát cho vụn Ge |
| Mài thô | Máy mài bề mặt trục đơn/trục đôi | Loại liên kết bánh xe kim cương, kiểm soát nhiệt độ chất làm mát |
| Mài hai mặt | Máy mài hai mặt hành tinh | Độ phẳng tấm, hình dạng bộ gá, độ đồng đều cung cấp bùn mài |
| Tạo đường cong | Máy tạo quang học CNC | Độ chính xác nội suy trục, khả năng dưới khẩu độ cho các bề mặt phi cầu |
| Polishing | Máy đánh bóng CNC trục quay/polyurethane | Phản hồi cảm biến lực, cung cấp bùn mài được kiểm soát pH |
| Phủ AR | Máy phủ chân không PVD/PECVD | Kiểm soát nhiệt độ đế, giám sát độ dày lớp |
| Final Inspection | FTIR, giao thoa kế, trạm kiểm tra vết xước-lỗ | Khả năng truy xuất nguồn gốc hiệu chuẩn, thông lượng cho khối lượng sản xuất |
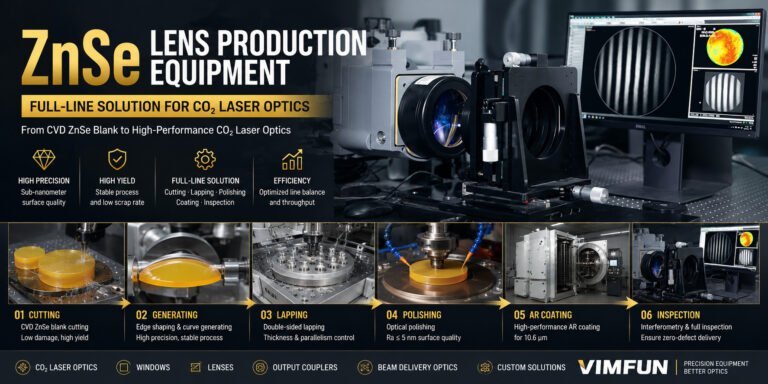
Để có cái nhìn tổng quan toàn diện về dây chuyền thiết bị đầy đủ cho sản xuất quang học hồng ngoại, thiết bị sản xuất quang học hồng ngoại trang trụ cột bao gồm lựa chọn máy móc trên tất cả các vật liệu IR bao gồm germani, ZnSe và ZnS.
Để có nền tảng kỹ thuật về germani trong các ứng dụng quang học IR, bài báo của Photonics Media về quang học germani cho các ứng dụng hồng ngoại cung cấp bối cảnh hữu ích về đặc tính vật liệu và cửa sổ truyền qua.
Thiết bị và Hỗ trợ Quy trình Toàn diện
Cho dù bạn đang thiết lập một dây chuyền quang học germani mới hay tối ưu hóa một dây chuyền hiện có, quy trình tám bước từ thỏi nung đến thấu kính hoàn chỉnh có nhiều điểm mà việc lựa chọn thiết bị và các thông số quy trình tương tác với nhau. Việc điều chỉnh chính xác các giai đoạn cắt lát và mài sẽ giảm bớt gánh nặng cho việc đánh bóng; việc đánh bóng chính xác sẽ làm cho bước phủ trở nên dễ dự đoán hơn; việc phủ chính xác sẽ giảm thiểu lỗi kiểm tra cuối cùng.
Thiết bị của chúng tôi được sử dụng trong tất cả các giai đoạn của quy trình chế tạo germanium blank sang thấu kính, từ cưa dây kim cương để cắt phôi đến máy đánh bóng và hệ thống mài. Nếu bạn đang đánh giá thiết bị cho một bước cụ thể — hoặc lên kế hoạch cho một dây chuyền sản xuất hoàn chỉnh — hãy liên hệ với chúng tôi với hình dạng phôi của bạn, thông lượng mục tiêu và đặc điểm bề mặt. Chúng tôi sẽ cùng bạn xem xét các thông số quy trình.