Процесс притирки: Достижение толщины и параллельности
Плоские оптические детали часто требуют одновременного выполнения двух условий: контролируемой толщины и параллельности поверхностей. Процесс шлифования является одним из способов обработки плоской детали после резки или генерации. Он использует абразивный интерфейс между заготовкой и шлифовальной плитой для удаления материала. Результат зависит от способа поддержки детали, движения плиты и держателя, используемой абразивной системы и метода измерения.
Для плоского оптического стекла, окон и подложек этот процесс включает входящий материал, шлифование, полировку и контроль. Выбор оборудования зависит от чертежа и партии.
Что процесс шлифования изменяет в плоской оптике
Шлифование удаляет материал, приближая поверхность к более плоскому состоянию. При двухсторонней обработке детали помещаются в держатели между верхними и нижними плитами, поэтому обе поверхности обрабатываются за один цикл. Это не обеспечивает автоматически полированный оптический вид; последующая полировка может потребоваться в соответствии со спецификацией поверхности.
Сайт Процесс шлифования поэтому лучше всего определять с учетом не только целевой толщины. Покупатели также должны указывать материал детали, начальную толщину, диаметр или контур, требуемую плоскостность, параллельность, вариацию толщины, состояние поверхности и конечный метод измерения. Если какие-либо значения зависят от полировки или другой финишной обработки, сохраняйте эти требования к приемке отдельно от целевых показателей шлифования.
Как процесс шлифования распределяет контакт
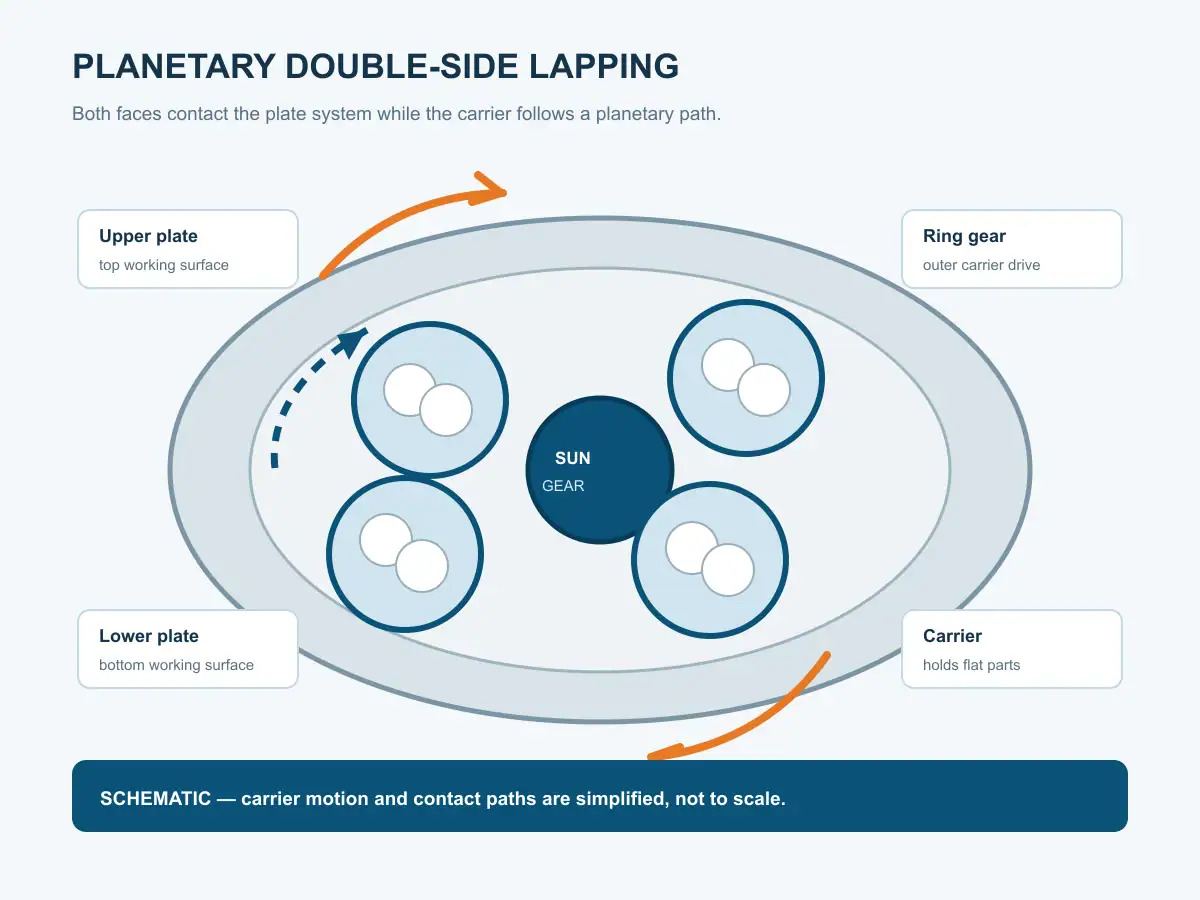
В планетарной двухсторонней установке держатели удерживают детали в выемках. Солнечная шестерня у центра и кольцевая шестерня по периметру приводят в движение держатели при вращении плит. Каждый держатель вращается, перемещаясь вокруг плиты, поэтому детали не следуют по одной круговой траектории. Это движение распределяет контакт по рабочим поверхностям и помогает партии пройти более усредненный путь.
Схема показывает механизм концептуально, а не предписанный рецепт. Фактическое движение зависит от конструкции станка и направлений вращения; плоскостность плиты, состояние держателя, абразив и начальная геометрия также влияют на результат.
Сайт Процесс шлифования зависит от движения поверхностей, а также от нагрузки. Плоскостность плиты, износ держателя и неравномерная нагрузка могут изменять распределение толщины, поэтому рассмотрите их вместе со станком, расходными материалами и планом измерений.
Фиксированный абразив или суспензия: определение технологического маршрута
Абразив может переноситься в суспензии или подаваться через поверхность с фиксированным абразивом, в зависимости от задачи и настройки станка. Выбор изменяет способ подачи абразива на интерфейс, способ кондиционирования плиты, способ управления отходами и способ мониторинга процесса. Не предполагайте, что один метод подходит для каждого материала или требования к отделке.
Для новой задачи запишите тип и состояние абразива, метод подачи, материал плиты и подход к кондиционированию. Подтвердите, как станок очищается между материалами и как обрабатываются отработанная суспензия или технологические отходы. Поставщик может рекомендовать начальный маршрут, но Процесс шлифования следует проверять на представительных деталях, а не выбирать из общего рецепта.
Концентрация, размер частиц, скорость и давление взаимодействуют. Начальные настройки зависят от материала, снятия материала и последующей полировки, поэтому установите их посредством представительного испытания, а не рассматривая одно значение как универсальное.
Контролируйте толщину, не путая ее с параллельностью
Толщина — это размер между двумя поверхностями. Параллельность описывает, как эти поверхности соотносятся друг с другом; плоскостность описывает форму отдельной поверхности. Деталь может соответствовать целевой толщине в точке измерения, но при этом не соответствовать требованиям к форме поверхности или параллельности в другом месте. Покупатель должен указать метрику и прибор, используемый для ее оценки.
Во время Процесс шлифования, начальный материал и ориентация детали влияют на то, сколько материала необходимо удалить с каждой поверхности. Партия с неравномерной входящей толщиной может потребовать дополнительного времени цикла и привести к более широкому разбросу результатов. Сортировка входящих деталей на разумные группы, последовательная загрузка держателей и измерение образца в определенных местах могут облегчить диагностику результата.
Общая вариация толщины (TTV) является полезной метрикой для партии, когда чертеж или спецификация заказчика определяют способ ее расчета. Она не должна заменять явные требования к плоскостности и параллельности. Согласуйте, является ли измерение точечным, основанным на карте или на другом названном методе, и укажите условие поддержки для тонких деталей. Без этой информации два отчета об инспекции могут описывать разные величины под одним и тем же названием.
Давление, скорость плиты и загрузка держателя
Давление изменяет контакт абразива и поведение при снятии материала. Скорости плиты и направления вращения влияют на относительный путь. Загрузка держателя влияет на доступную площадь детали и на то, сбалансирована ли партия. Эти переменные связаны: увеличение одной не гарантирует более быстрое или лучшее качество обработки, если абразивный интерфейс, состояние плиты или поддержка детали не подходят.
Семейство DL-290 / DL-395 представляет собой конкретный пример оборудования. DL-290 указывает максимальный диаметр заготовки Ø290, 6 звездообразных колес, диапазон толщины детали 0,3–30 мм и давление плиты 400 кг. DL-395 указывает до Ø395, 5 звездообразных колес и давление плиты 700 кг. Это спецификации станка, а не гарантированная конечная плоскостность, параллельность, скорость снятия материала или выход годных.
Сравнивайте конфигурации с размером детали, загрузкой держателя, материалом и размером партии. Загрузка и очистка могут влиять на производительность, поэтому уточните, как держатель поддерживает деталь и как будут регистрироваться входящие и исходящие измерения.
Загрузка и то, что показано на видео
Операторы загружают детали в планетарные держатели, устанавливают держатели на нижнюю плиту и закрывают станок в соответствии с инструкцией по эксплуатации. Иллюстрированное видео показывает загрузку плоских деталей в держатели DL-290/395 перед двухсторонним шлифованием. Оно полезно для понимания последовательности обработки; оно не устанавливает параметры процесса или качество результата.
Включите проверку держателя, ориентацию, кондиционирование пластины, очистку, измерения и смену при оценке трудозатрат и производительности; только время цикла неполное.
Как оценить выход процесса притирки
Измерьте репрезентативные детали, используя согласованный эталон, прибор, опору и места оценки. Сохраняйте входные измерения и положения образцов, чтобы вариации при снятии и выходных данных можно было отследить до исходного состояния.
Сайт Процесс шлифования Выходные данные следует проверять на наличие характеристик, которые важны на последующих этапах: толщина, плоскостность, параллельность, состояние поверхности и остаточный припуск для полировки. Если следующий этап — полировка, убедитесь, что она может устранить остаточные повреждения поверхности, не превышая предельной толщины. Испытание полезно, когда одна и та же деталь проходит по предполагаемому маршруту, а окончательный отчет фиксирует каждую передачу.
Оценивайте состояние пластины отдельно от качества детали. Техническое обслуживание пластины относится к плану контроля технологического процесса машины; маршрут заготовки должен контролировать толщину и параллельность в соответствии с чертежом.
Притирка и полировка — это разные этапы
Притирка — это операция по удалению материала, которая помогает установить геометрию и толщину. Полировка использует другой интерфейс и цель процесса для улучшения чистоты поверхности и, при необходимости, формы. Одна и та же платформа машины может поддерживать более одного режима в некоторых конфигурациях, но расходные материалы, кондиционирование и критерии приемки остаются специфичными для процесса.
Не описывайте Процесс шлифования как полировку просто потому, что обе операции могут использовать пластину и абразив. Притертая поверхность соответствует требованиям оптической полировки только тогда, когда измерения и спецификации подтверждают этот вывод. Отдельная сравнительная статья может быть связана здесь после ее публикации и проверки.
Для контекста оборудования, машина для притирки и полировки пластин DL-290/395 перечисляет свой документированный диапазон. Требования к применению и проверке по-прежнему исходят из чертежа детали.
Практический чек-лист для пробного испытания
Перед испытанием предоставьте марку материала, чертеж детали, исходные размеры, требуемую толщину и параллельность, плоскостность или требования к поверхности, размер партии и следующую операцию. Попросите поставщика зафиксировать расположение держателя, маршрут абразива, состояние пластины, настройки процесса и метод измерения. Определите, какие значения являются предельными значениями машины, а какие — результатами испытания.
Во время испытания проверьте репрезентативную группу и запишите входные и выходные измерения. Если результаты различаются, сравните положение держателя, ориентацию, состояние пластины и баланс загрузки перед изменением одного фактора процесса за раз.
После прогона проверьте припуск для полировки, очистку и проверку в соответствии с чертежом. Полезное испытание дает согласованную запись измерений, а не просто завершенный цикл машины.
Выбирайте оборудование, когда его диапазон деталей, маршрут абразива, движение пластины, план загрузки и метод проверки соответствуют чертежу. Используйте репрезентативное испытание для установления условий для фактического материала и партии.
Отправьте чертеж и образцы деталей
Предоставьте чертеж, материал, исходные размеры и производственное количество. Команда по применению может проверить, соответствует ли двусторонняя притирка требованиям к плоскостности, толщине и параллельности, а затем определить измерения для бесплатного пробного испытания резки образцов. Сравните отчет об испытании с той же ревизией чертежа и методом приемки, которые будут использоваться в производстве.
Часто задаваемые вопросы
Контролирует ли притирка толщину и параллельность одинаково?
Это отдельные характеристики. План процесса и контроля должен определять, как каждая из них измеряется и контролируется.
Является ли притирка суспензией единственным методом притирки?
Нет. Методы с использованием фиксированного абразива и суспензии — это разные технологические решения; выбирайте и квалифицируйте метод для притирочной плиты, станка и требуемого результата.
Определяет ли загрузка носителя конечный результат сама по себе?
Нет. Загрузка взаимодействует с состоянием притирочной плиты, подачей абразива, движением и временем процесса. Подтверждайте результаты измерениями.