
Станок для центрирования линз
A центровочный станок для линз не шлифует диаметр до нужного размера. Он определяет линию, соединяющую два центра кривизны готовой линзы, затем шлифует обод в соответствии с этой линией. Ø1,8–185 мм, от оптического стекла до сапфира.
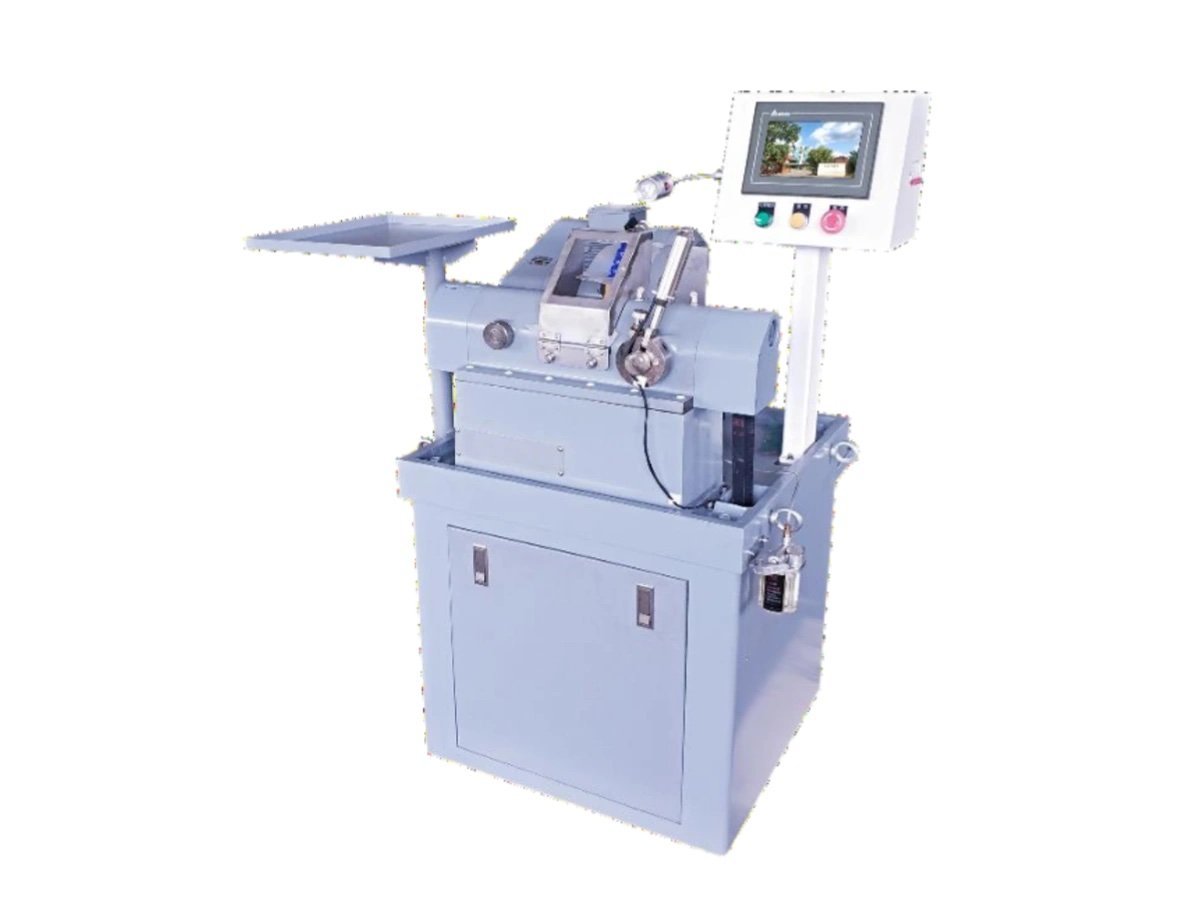
Что на самом деле определяет центрирование
Отполированная линза имеет две оптические поверхности, каждая со своим центром кривизны. Линия, проходящая через эти два центра, является оптической осью — осью, вокруг которой элемент фактически формирует изображение. Ни один из этапов распиловки, генерации или полировки не ссылается на нее. Заготовка была круглой до начала всех этих процессов, и она оставалась круглой относительно того, что получилось в результате распиловки.
Таким образом, когда линза устанавливается в оправу, встречаются две оси: ось отверстия оправы и оптическая ось стекла. Если это не одна и та же линия, луч покидает сборку, направляясь не туда, куда предписано конструкцией. Эту погрешность можно устранить с помощью прокладок и регулировочных колец, или ее можно устранить один раз, по ободу, до того, как линза попадет в сборку. Второй вариант — это то, для чего предназначен станок для центрирования линз.
Генерация и полировка определяют форму линзы. Станок для центрирования линз определяет ее положение — относительно корпуса, в который она ввинчивается.
Как станок для центрирования линз находит ось?
Он ее не измеряет. Он позволяет линзе самой найти ось.
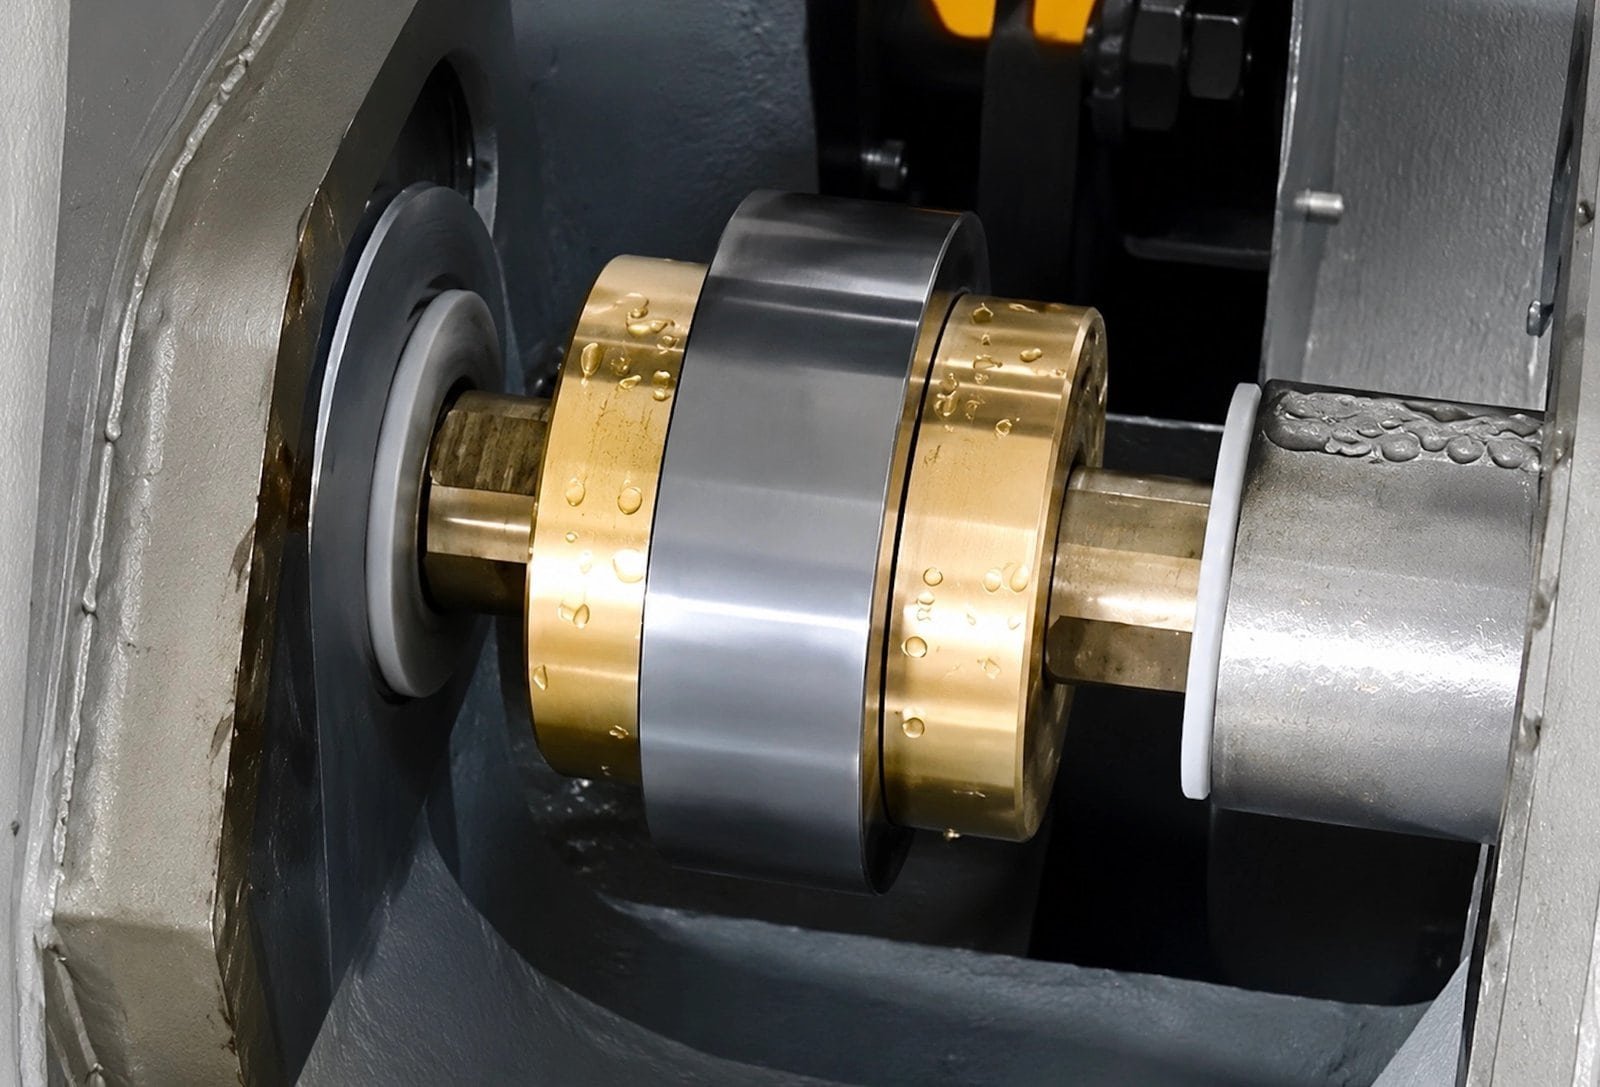
Элемент зажат между двумя конусными патронами — короткими полыми конусами, обода которых касаются каждой полированной поверхности по кругу, а не в точке — на одном горизонтальном шпинделе. Зажмите слабо, раскрутите, и деталь не останется там, где вы ее поместили. Каждый обод давит на сферическую поверхность, и единственное положение, в котором эти два давления уравновешиваются, — это положение, в котором линия, соединяющая два центра кривизны, лежит вдоль оси шпинделя. В любом другом положении возникает боковая составляющая, и линза скользит по ободам до тех пор, пока эта составляющая не исчезнет.
Затем зажим усиливается до максимума, шпиндель опускается до нижнего предела своего диапазона, и подводится алмазный круг. Шлифуемый обод концентричен оптической оси, потому что оптическая ось теперь является осью вращения. Два действия, один шпиндель:
- Установка — слабый зажим, верхний диапазон скорости, деталь свободна для перемещения по ободам до тех пор, пока не исчезнет биение
- Разрез — полный зажим, низкая скорость, наружный диаметр и обе фаски за одну установку
Конусный комплект — это оснастка, которая обеспечивает работу, и он выбирается в зависимости от диаметра и радиусов, которые вы обрабатываете — не поставляется в виде одной универсальной пары. Сообщите нам диапазон элементов, и мы подберем комплект при составлении предложения.
Поскольку деталь позиционируется по своим полированным поверхностям, станок для центрирования линз не сильно зависит от типа стекла. Работу определяют радиусы, эффективный диаметр и допуск на центровку по чертежу.
Как устанавливается и проверяется точность центрирования?
Это вопрос, который определяет, можно ли сравнивать предложения на станки для центрирования линз, и на него большинство технических описаний отвечают числом и больше ничем. Само по себе число не является спецификацией. Вместо этого задайте три вопроса.
| Задайте | Как выглядит прямой ответ |
|---|---|
| С помощью чего? | Центроскоп — оператор наблюдает отраженное изображение центра поверхности во время вращения детали и регулирует до тех пор, пока оно не перестанет описывать окружность. |
| При каких условиях? | Указанный конусный комплект, заданное усилие зажима, определенный радиус и диаметр. Измените любое из этих условий, и результат изменится. |
| Как часто? | Устанавливается по первым деталям партии, затем повторяется станком. Нет замкнутой системы измерения, записывающей каждый элемент. |
Последнюю строку следует получить в письменном виде до заказа, а не после. Возможность настройки и запись для каждой детали — это разные обязательства, и поставщик, который позволяет вам предполагать второе, поставляя первое, заложил спор в процедуру приемки. Мы предпочитаем быть ясными: что дает вам этот класс станков, так это настройка, установленная с помощью центроскопа и затем повторяемая.
Если ваш процесс действительно требует записанного значения для каждого элемента, сообщите об этом при запросе. Это другой класс оборудования, и мы сообщим вам об этом, а не будем выставлять счет.
В этой категории свободно циркулируют заявления об угловых секундах. Прежде чем сравнивать два из них, убедитесь, что оба относятся к одному и тому же — к возможности установки на центроскопе, при указанном размере колоколов и радиусе — потому что обычно это не так.
Чертежи с размерами стандартом ISO 10110 уже содержат биение как отдельный допуск, что делает этот разговор коротким. Присылайте один с запросом.
Четыре станка, три отличия между ними
Все четыре станка в этой части ассортимента зажимают между колоколами и устанавливают элемент на его собственной оптической оси перед подходом круга. Биение — это не то, что отличает станок для центрирования линз от профильного обдирочного станка.
Size
Ø1,8–120 мм и Ø50–185 мм на двух специализированных станках для центрирования; до Ø80 мм на двух профильных обдирочных станках. Перекрытие в середине реально, и решающим фактором обычно является один из следующих двух.
Что определяет контур
Круглые детали получают свой диаметр от круга. Квадратные, D-образные и покровные стекла требуют копировальной оправки, которая есть только у профильных обдирочных станков. Станок для центрирования линз доводит деталь до круглой формы.
Кто загружает
Один станок из четырех сам подает элемент на патрон. Три других загружаются вручную — что правильно для коротких партий и смешанных партий, и неправильно для больших объемов.
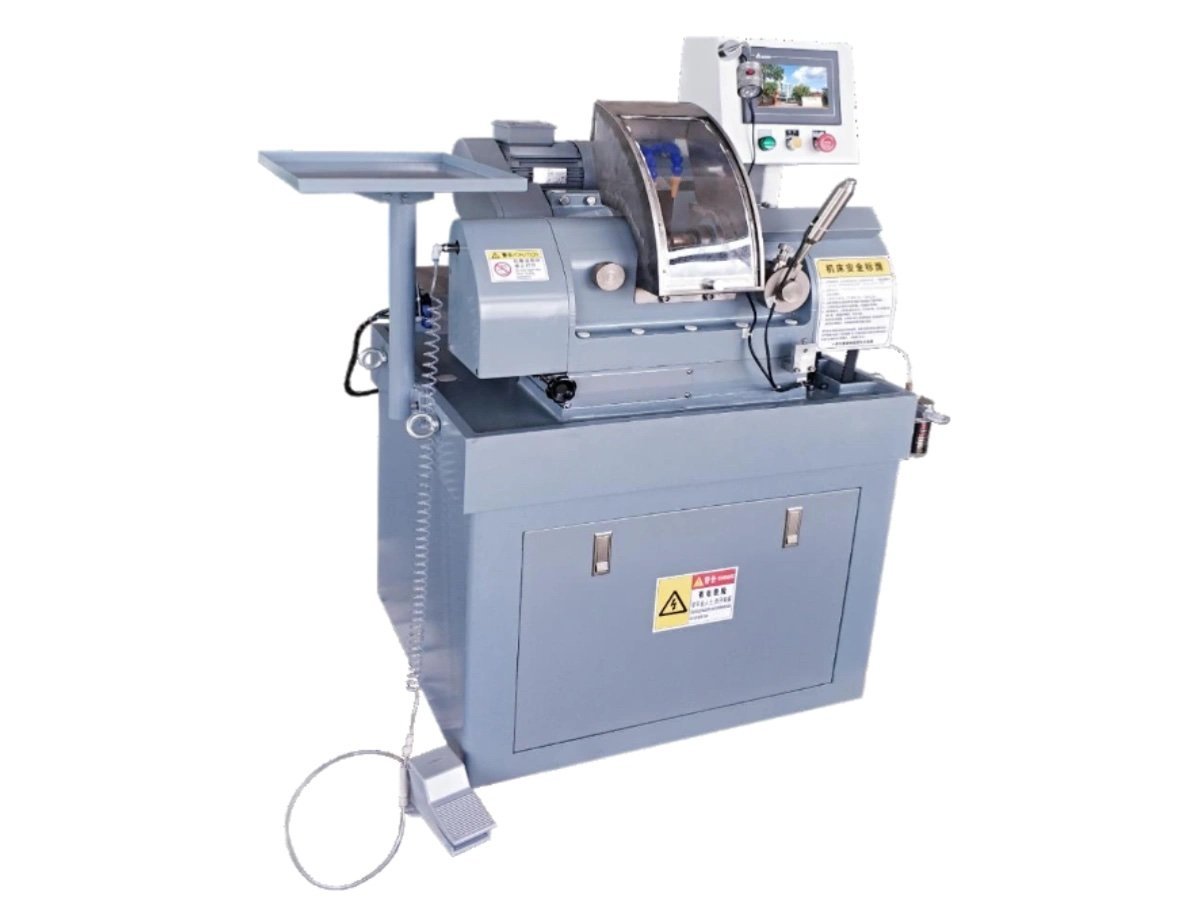
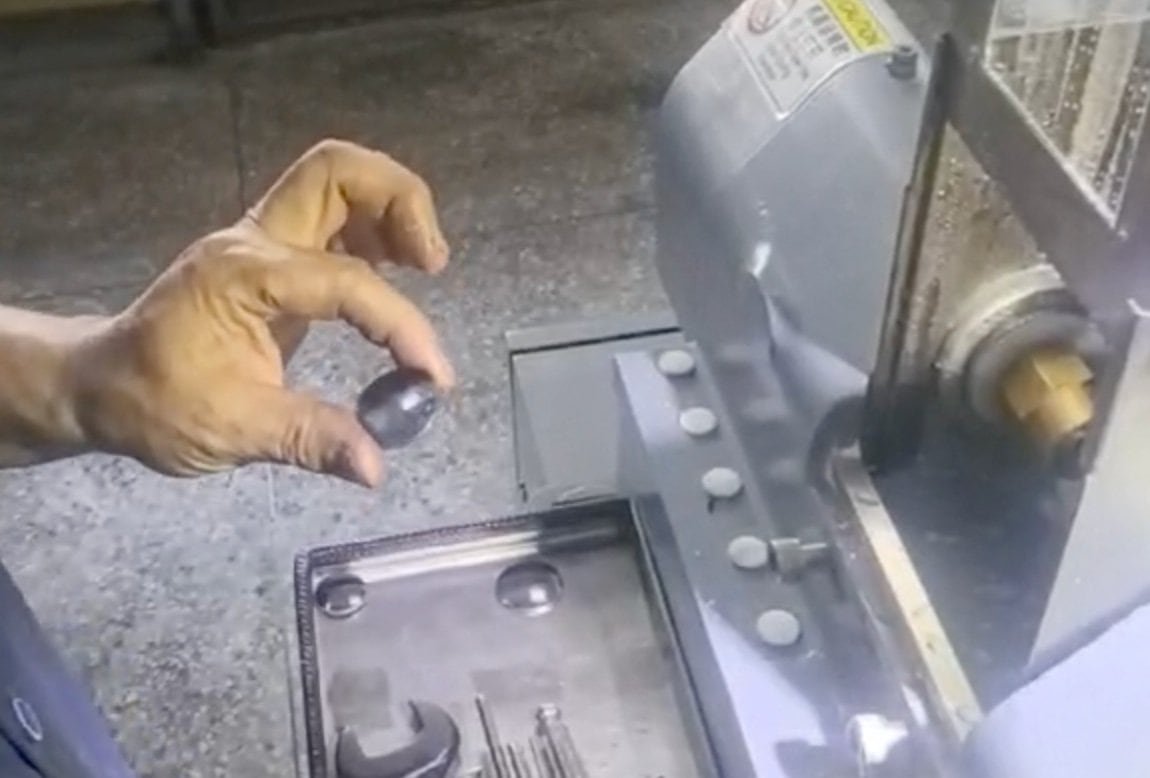
Какой станок для какой детали?
| Machine | Партии мелких и средних плоскостей — еще один держатель означает больше деталей за прогон при заданном размере детали | Диапазон |
|---|---|---|
| EG-120L | Круглые детали, малые и средние; сапфир и другие сверхтвердые подложки; требуется закрытая обработка | Ø1,8–120 мм |
| EG-185L | Круглые детали выше Ø120 мм; длинные края, где конусность должна быть устранена на станке | Ø50–185 мм |
| EG-80 | Некруглые контуры, копируемые с оправки, ручная загрузка, смешанные партии | Ø5–80 мм |
| Auto-EG-80 | Та же работа, что и на EG-80 при больших объемах, с автоматической установкой элемента в патрон | Ø5–80 мм |
Два из них имеют еще одно отличие, о котором стоит знать перед сравнением предложений: EG-185L стандартно оснащен конусной микрорегулировкой и может быть заказан с системой фаски с цифровым управлением, которая обеспечивает равенство обеих фасок при изменении толщины детали в партии. EG-120L решает ту же проблему иначе, с двумя сервоосями и постоянной глубиной резания, установленной числом.
Не для архитектурного или декоративного стекла, и не для лабораторий по изготовлению офтальмологических рецептов. Это производственное оборудование для прецизионных оптических элементов. Обработка полировке плоских 2D и 2.5D панелей — это еще одна операция, выполняемая на EP-220C.
Где центрирование находится в линии
Центрирование происходит поздно. Обе поверхности должны быть обработаны, прежде чем появится оптическая ось, которую нужно найти, что означает, что каждый час, уже потраченный на элемент, находится под угрозой на этом станке — и это также последний шанс исправить то, что осталось от предыдущих станций.
Выше по потоку находится диапазон шлифовки и диапазон полировки; ; обзор станков для обработки краев и центрирования сравнивает эту станцию с остальной частью этапа 4. Ниже по потоку — нанесение покрытий и сборка, которые мы не производим. Как шесть станций соединяются, изложено на странице производственной линии.
Материалы сами по себе не являются ограничением — оптическое стекло, плавленое кварцевое стекло, кристаллический кварц, сапфир и техническая керамика центрируются по одному и тому же принципу. Что меняется с более твердыми подложками, так это спецификация круга и подача, которую может обеспечить станок для центрирования линз, а не метод.
Пришлите один чертеж и несколько отполированных деталей
Станок для центрирования линз легко неправильно специфицировать по техническим характеристикам, потому что элемент, определяющий работу, отсутствует в технических характеристиках — это комплект колоколов. Пришлите один чертеж элемента с диаметром, обоими радиусами, центральной толщиной и допуском на биение, который вы должны выдержать, вместе с несколькими вашими отполированными деталями.
Мы их обрабатываем, возвращаем и отправляем технологический лист с предложением — включая то, как было установлено центрирование и на чем оно проверялось. Пробная обработка бесплатна; вы оплачиваете доставку. Предложения по умолчанию FOB, с CNF и DDP по запросу.
12-месячная гарантия · бесплатная пробная обработка на ваших заготовках
Среди клиентов в оптической отрасли Edmund Optics и Когерентный
Сопутствующее оборудование и материалы:
- Установка для центрирования оптики с ЧПУ EG-120L — Ø1,8–120 мм, закрытый, сапфир и сверхтвердые материалы
- Большой станок для центрирования оптических деталей EG-185L — Ø50–185 мм, конусная микрорегулировка
- Диапазон обдирки и центрирования — сравнение всех четырех станков
- Линия производства оптических линз — как соединяются шесть станций
- Полный ассортимент оборудования