CNC-генератор оптических кривых Auto-SG-50
A Оптический копировально-фрезерный станок с ЧПУ который шлифует сферическую или плоскую поверхность на одной заготовке за раз, загружаемой из лотка, с измерением и коррекцией стрелы прогиба в пределах цикла. Сапфир, оптическое стекло и техническая керамика, Ø10–55 мм.
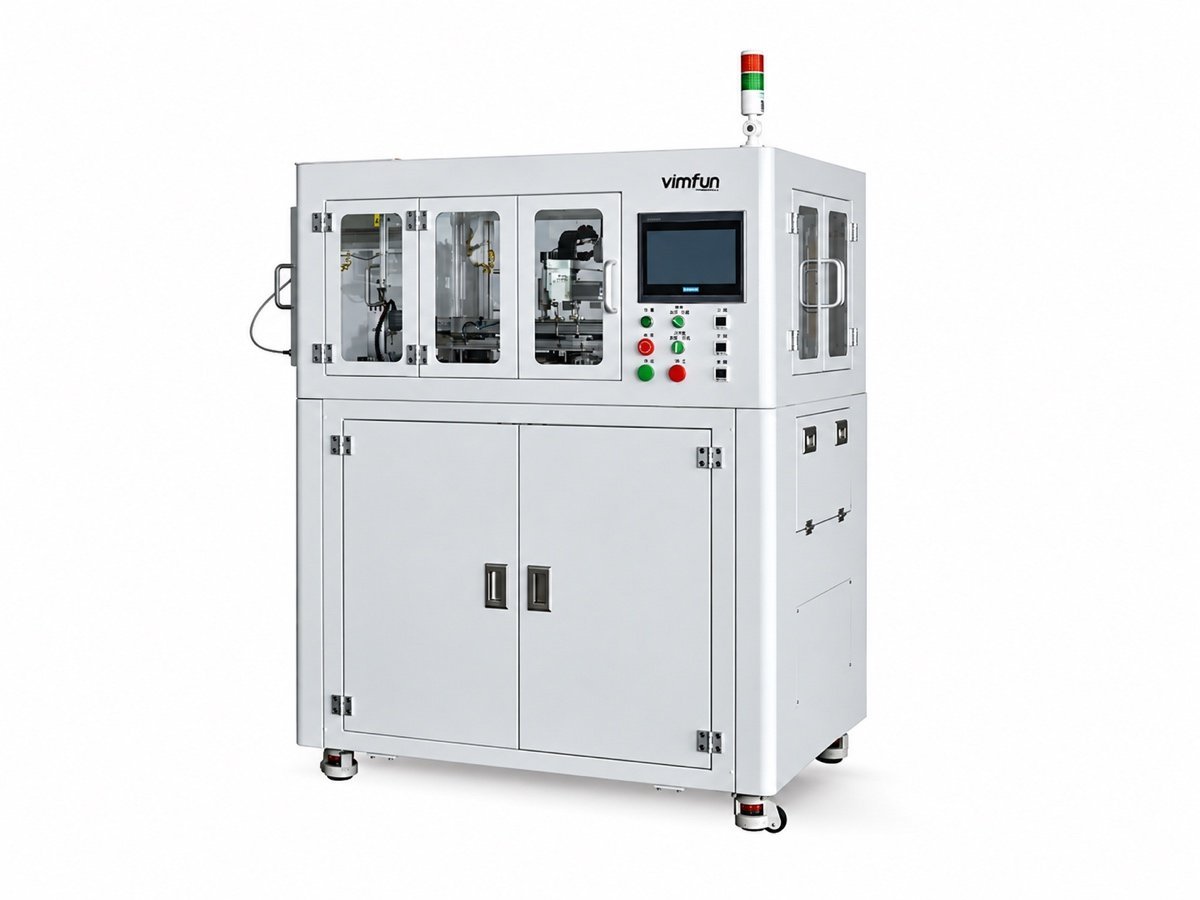
Что производит этот станок, и что происходит до и после него
Оптический элемент начинается с распиленной или прессованной заготовки и заканчивается как покрытая, центрированная линза. Оптический копировально-фрезерный станок с ЧПУ выполняет один этап посередине: он прорезает радиус кривизны на поверхности заготовки и доводит толщину по центру до значения, близкого к чертежному. Все, что находится выше по технологической цепочке, снабжает его; все, что находится ниже по цепочке, наследует все, что он оставляет позади.
Деталь, выходящая из этого станка, не является готовой. Ее радиус и толщина по центру достаточно близки к спецификации, чтобы этап притирки и полировки удалял микроны, а не перерезал кривизну. Это вся задача — и именно поэтому глубина подповерхностных повреждений, оставшихся в оптической линзе на этом этапе имеет большее значение, чем видимая чистота поверхности.
Думайте об оптическом копировально-фрезерном станке с ЧПУ как о станке, который определяет форму линзы. Станки после него определяют ее гладкость.
Как оптический копировально-фрезерный станок с ЧПУ производит радиус?
Без шаблона, без копировальной формы, без профильной кулачковой пары. На станках этого класса радиус получается из угла.
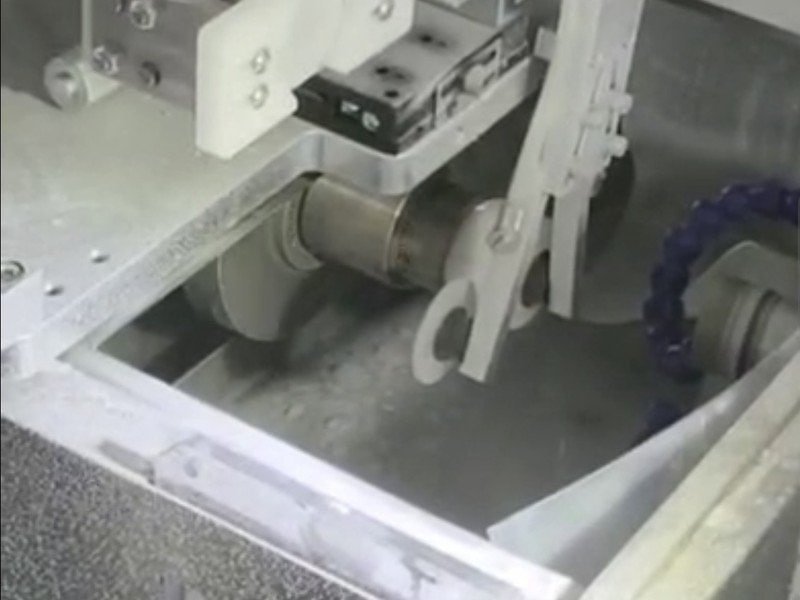
Два шпинделя выполняют работу. шпиндель инструмента несет алмазную чашечную шлифовальную головку — кольцо, обод которого покрыт алмазной крошкой — и вращает ее со скоростью до 8 000 об/мин. шпиндель заготовки удерживает заготовку на вакуумном патроне, медленно вращает ее со скоростью 0–35 оборотов в минуту и подает ее аксиально к шлифовальной головке под управлением сервопривода.
Поскольку чашечная шлифовальная головка наклонена, ее круговая режущая кромка описывает сферу по мере вращения заготовки под ней. Радиус этой сферы определяется исключительно геометрией:
- sin θ = d / (2R) — где θ — угол наклона шпинделя, d — эффективный диаметр режущей кромки чашечной шлифовальной головки, а R — получаемый радиус
- θ = 0° — две оси параллельны, и станок генерирует плоскость
- θ до 45° — чем больше угол наклона, тем меньше радиус, вплоть до R5 мм
- Выпуклая или вогнутая — определяется тем, к какой стороне оси заготовки наклонено шлифовальное кольцо
Установите угол один раз при настройке, и каждая деталь в лотке будет иметь одинаковый радиус. Вот почему станок для генерации оптических кривых с ЧПУ не имеет сменной оснастки для разных радиусов — только угол и шлифовальное кольцо.
Вы покупаете не фиксированный набор радиусов. Вы покупаете диапазон, от R5 мм до плоскости, и шлифовальные кольца, подходящие для ваших материалов. Запросите спецификацию шлифовального кольца вместе с коммерческим предложением, а не после него.
Четыре вещи, которые станок делает, пока никто не смотрит
Именно здесь станок для генерации оптических кривых с ЧПУ отличается от станка с ручным управлением. Каждая из этих функций заменяет решение, которое оператор иначе принимал бы для каждой детали.
Измеряет стрелку прогиба и корректирует себя
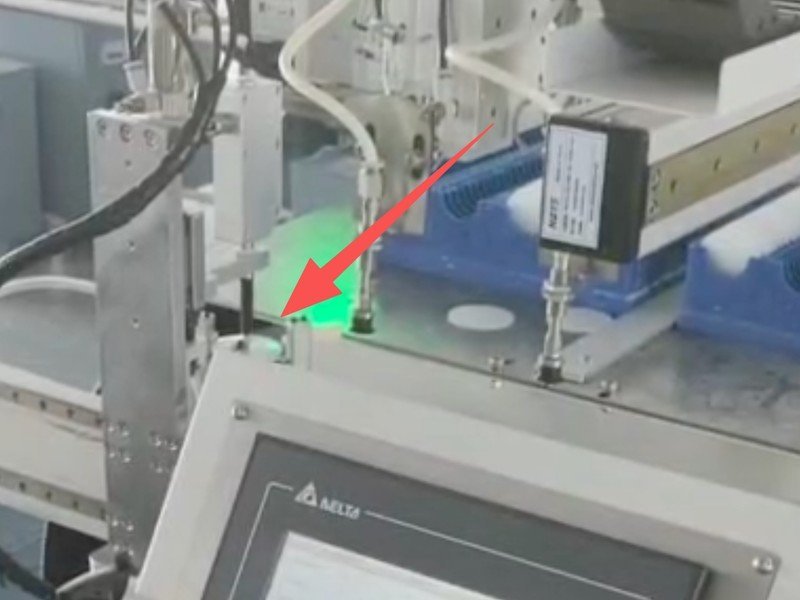
Микрометр с передачей данных касается обработанной поверхности внутри цикла и сообщает стрелку прогиба — глубину кривизны. Если шлифовальное кольцо износилось и показания изменились, станок компенсирует подачу на следующей детали. Никто не должен сначала замечать изменение.
Различает две стороны заготовки и переворачивает ее
Многие заготовки поступают с уже обработанной одной стороной. Станок определяет, какая сторона представлена, и переворачивает деталь, когда это необходимо, поэтому лоток не нужно сортировать вручную перед загрузкой.
Правит свое шлифовальное кольцо через заданный интервал
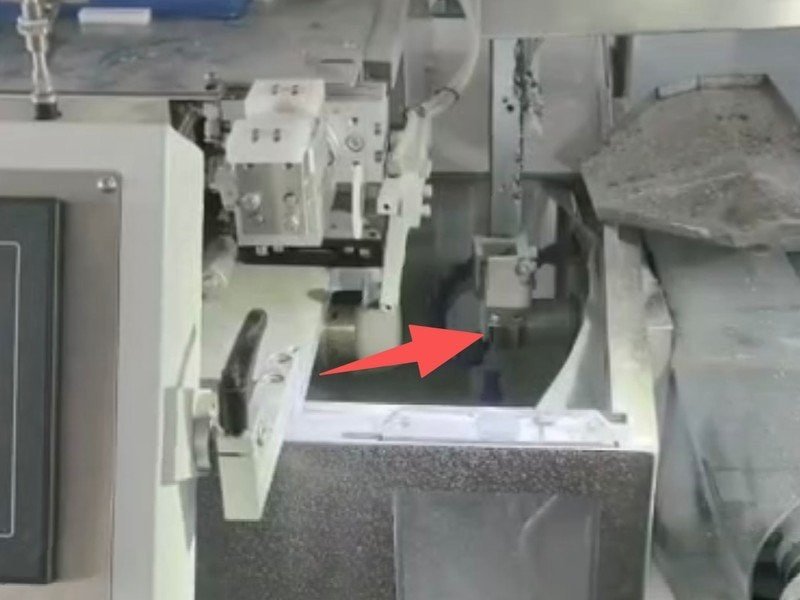
Устройство для правки шлифовальным камнем автоматически выравнивает чашечное шлифовальное кольцо. Вы устанавливаете интервал и количество проходов правки на сенсорном экране; тупое шлифовальное кольцо перестает быть проблемой, которую должен решать оператор.
Отказывается работать при пустом патроне
Вакуум на прижиме заготовки контролируется непрерывно. Если детали нет или она отсоединилась, цикл не начнется. Пустые циклы приводят к столкновению чашечного шлифовального кольца с патроном.
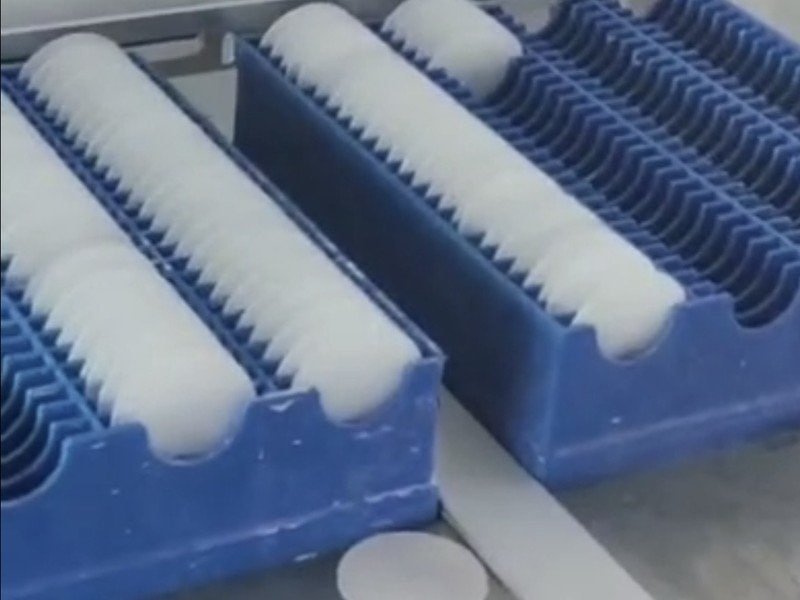
Пять стадий, устанавливаются независимо
На станке для генерации оптических кривых с ЧПУ осевая подача не является непрерывным погружением. Она работает как пятиступенчатая сервопрограмма, и ход и скорость каждой стадии настраиваются отдельно на сенсорном экране. На практике это означает быстрое приближение, агрессивную черновую стадию, пока есть материал для удаления, затем последовательно более легкие стадии по мере формирования поверхности — так что последние микроны снимаются с хрупкого материала при подаче, которую он может выдержать.
| Элемент | Движение | Что оно контролирует |
|---|---|---|
| Шпиндель инструмента | Вращение, 8 000 об/мин | Скорость резания по алмазному ободу |
| Крепление шпинделя инструмента | Наклон 0°–45°, устанавливается при настройке | Радиус, который будет сгенерирован |
| Шпиндель заготовки | Вращение, 0–35 об/мин | Перемещает край шлифовального кольца по всей сфере |
| Шпиндель заготовки | Осевая сервоподача, 5 стадий | Скорость удаления материала и конечная толщина |
| Модули X / Y | Ход 600 / 400 мм | Позиционирует лоток для заготовок и лоток для готовых деталей |
| Пневматическая передача | Линейные ходы и поворотный рычаг | Захват, центрирование, зажим, переворот, возврат каждой детали |
На любом станке для генерации оптических кривых с ЧПУ пятиступенчатая программа хороша настолько, насколько хороши границы стадий. Правильная настройка для нового материала требует пробных деталей, а не ручной работы. Это главное, что мы прорабатываем с вами во время ввода в эксплуатацию — и причина, по которой мы запрашиваем ваши заготовки перед составлением коммерческого предложения.
Какие материалы и геометрии он может обрабатывать?
| Артикул | Возможности |
|---|---|
| Генерируемые поверхности | Выпуклые и вогнутые сферические поверхности; плоские поверхности |
| Диапазон радиусов | От R5 мм до плоскости, устанавливается наклоном шпинделя инструмента 0°–45° |
| Диаметр заготовки | Ø10 – Ø55 мм |
| Заготовок за цикл | 1 — обработка одной детали из лотка |
| Материалы | Сапфир, оптическое стекло (крон / флинт), техническая и оптическая керамика, а также другие твердые хрупкие оптические подложки |
| Контроль толщины | Внутрипроцессное измерение стрелы прогиба с автоматической компенсацией подачи |
| Распознавание детали | Автоматическое определение обеих сторон с автоматическим переворачиванием при необходимости |
| Правка круга | Автоматическая; интервал и количество правок настраиваются на сенсорном экране |
| Проверка наличия детали | Контроль вакуума при удержании; предотвращение холостых циклов |
Если ваши чертежи имеют размеры в соответствии с стандартом ISO 10110, отправьте один вместе с запросом. Допуск на радиус и допуск на центральную толщину на этом чертеже определяют, подходит ли этот класс станка для генерации кривизны с ЧПУ для данной задачи, а не материал.
Технические характеристики
Более крупный станок Auto-SG-80C имеет ту же архитектуру станка для генерации кривизны с ЧПУ, что и станок с диапазоном Ø5–80 мм и установленной мощностью 2,0 кВт.
| Диапазон обработки кривизны | R5 мм – плоская (планарная) |
| Диапазон обработки диаметра | Ø10 – Ø55 мм |
| Угол регулировки шпинделя | 0° – 45° |
| Перемещение по X / Y | 600 мм / 400 мм |
| Скорость шпинделя инструмента | 8 000 об/мин |
| Точность шпинделя | ≤ 0,01 мм |
| Скорость заготовки | 0 – 35 циклов/мин |
| Крепление шпинделя | Ø24 / M20 × 1,5 |
| Общая установленная мощность | 1,8 кВт |
| Габаритные размеры (Д × Ш × В) | 1400 × 900 × 1600 мм |
| Общий вес | прибл. 800 кг |
| Подача воздуха | 5 кгс/см² (≈ 0,5 МПа) |
| Конструкция основания | Чугунное литье, притертые вручную посадочные поверхности |
| Control | ПЛК с 7-дюймовым сенсорным экраном, английский интерфейс |
Основные компоненты
Бренды указаны для справки. Могут быть установлены эквивалентные компоненты того же или более высокого класса; заявленные характеристики сохраняются во всех случаях.
| Component | Бренд / стандарт |
|---|---|
| Двигатель шпинделя | Премиальный бренд сервопривода |
| HMI / ПЛК | Delta или эквивалент |
| Подшипник шпинделя | NSK или эквивалент |
| Серводвигатель / привод | Delta или эквивалент |
| Система управления | Собственная разработка |
| Пневматика | AirTAC или эквивалент |
| Линейный модуль X / Y | Minebea или эквивалент |
| Линейная направляющая / шарико-винтовая передача | HIWIN / TBI |
| Электрические компоненты | Omron или эквивалент |
| Измерительный прибор | Sylvac или эквивалент |
Основные узлы и их назначение
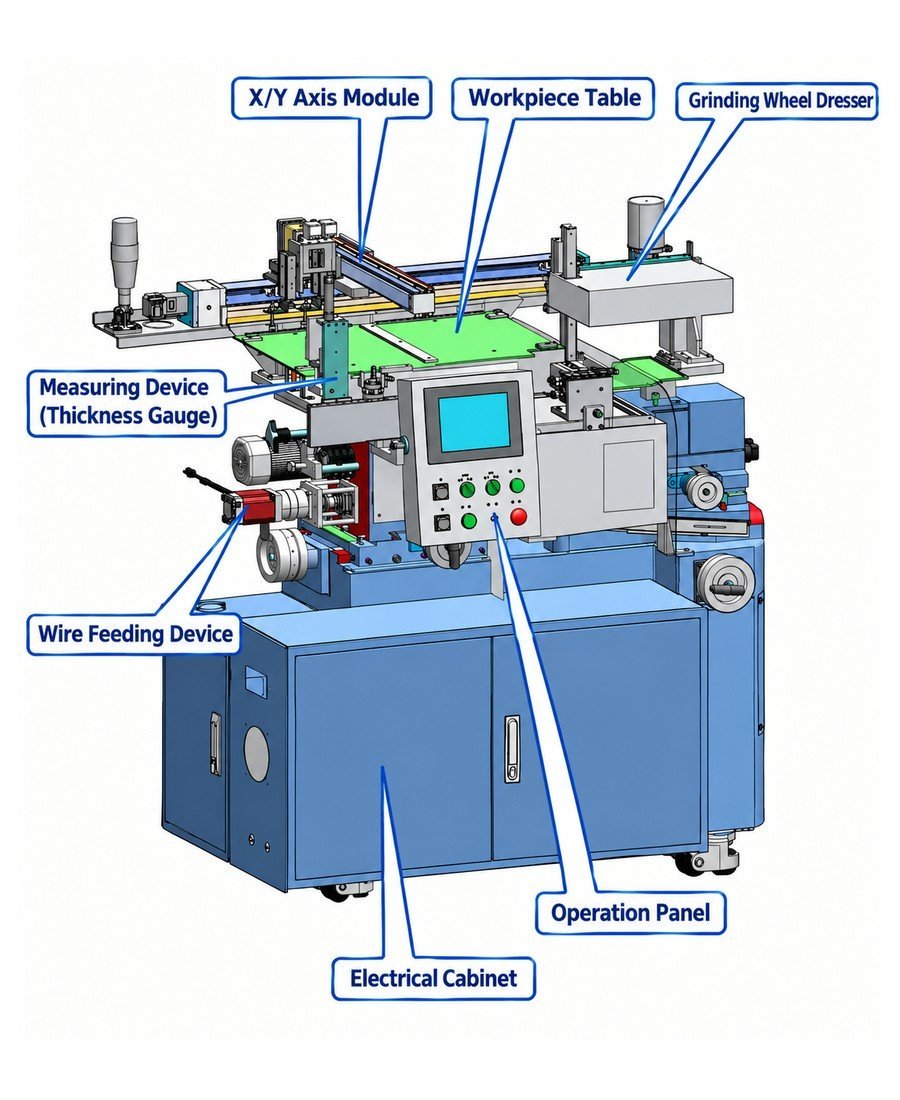
Десять подсистем составляют станок для изготовления оптических кривых с ЧПУ. Если на производстве что-то требует внимания, это лексикон, которым будут пользоваться ваш оператор и наш сервисный инженер.
| Узел | Function |
|---|---|
| Модуль X / Y | Линейный портал с сервоприводом, перемещающий заготовку между лотком для заготовок и лотком для готовых деталей |
| Лотки для заготовок | Параллельные лотки для заготовок и готовых деталей для автоматической загрузки и выгрузки |
| Головка шпинделя инструмента | Содержит алмазный шлифовальный круг; регулируемый наклон 0°–45° для установки радиуса обработки |
| Шпиндель заготовки | Вакуумный патрон с сервоприводом по оси; выполняет пятиступенчатую программу обработки |
| Устройство правки шлифовальным бруском | Автоматическая правка круга; интервал и количество настраиваются |
| Измерительное устройство стрелы прогиба | Микрометр с передачей данных, проверяющий стрелу прогиба и передающий обратную связь для компенсации |
| Группа пневматической передачи | Комбинации цилиндров, выполняющие захват, транспортировку, центрирование, зажим и переворачивание |
| Система охлаждения | Циркуляционная подача с баком в основании станка |
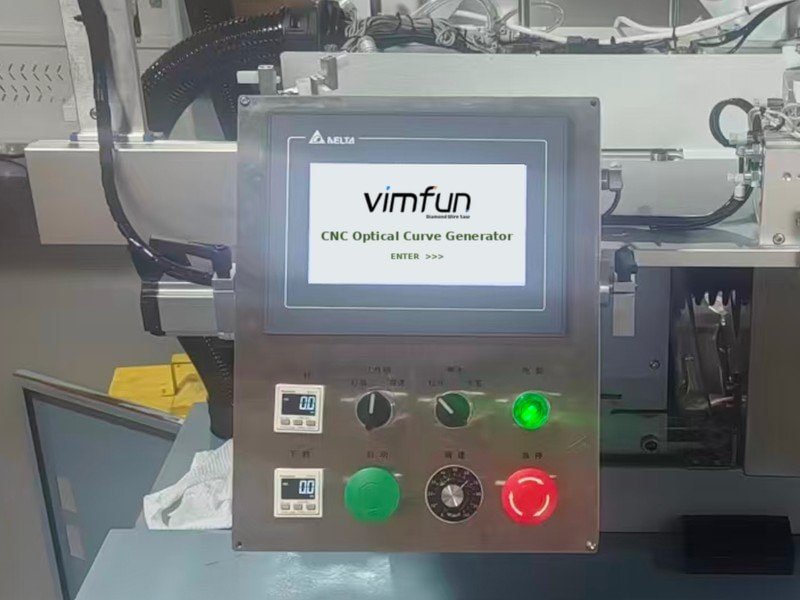
| Панель управления | Внешние физические кнопки плюс 7-дюймовый сенсорный экран для параметров, проверки и устранения неполадок |
| Электрический шкаф | Система управления и электрические компоненты; установлен дифференциальный автомат защиты |

Коммунальные услуги, окружающая среда и безопасность
Электропитание, сжатый воздух, охлаждающая жидкость, нагрузка на пол и условия окружающей среды, в которых будет работать станок, подтверждаются нами для каждого заказа вместе с поставляемыми средствами безопасности и защиты. Эти данные зависят от напряжения и частоты вашей сети, обрабатываемого материала и рынка назначения, поэтому мы не публикуем единый набор здесь.
Отправьте нам условия на объекте вместе с вашим запросом, и мы письменно сообщим вам требования к коммунальным услугам и окружающей среде до размещения заказа.
На станке для изготовления оптических кривых с ЧПУ алмазные шлифовальные круги и бруски для правки являются расходными материалами, выбираемыми в зависимости от материала и изготавливаемого радиуса. Они указываются отдельно от станка — сообщите нам ваши материалы и радиусы, и мы подберем их.
Что происходит после установки станка?
Одинаковые условия применяются ко всем станкам, которые мы отправляем, независимо от того, куда они отправляются в мире.
| Гарантийный срок | 12 месяцев с момента окончательной приемки |
| Реагирование в течение гарантийного срока | Реагирование в течение 8 часов · предложение решения в течение 24 часов · устранение проблемы в течение 48 часов, включая закупку, установку и ввод в эксплуатацию запчастей |
| После гарантийного срока | Сервис и запасные части доступны в течение всего срока службы оборудования |
| Сертификация | CE |
Технические характеристики могут быть изменены в результате модернизации конструкции. Возможны незначительные отличия в отдельных деталях. Для получения обязательных спецификаций обратитесь к подтверждению заказа.
Смотрите работу станка
Станки для генерации сферических поверхностей с ЧПУ для оптического стекла в работе и цикл загрузки от лотка к лотку без участия оператора.
01 — Цикл генерации сферической поверхности, заготовка из оптического стекла
02 — Загрузка от лотка к лотку, переворачивание и выгрузка
Отправьте один чертеж и несколько заготовок
Спецификацию оптического станка для генерации кривых с ЧПУ легко определить неправильно по техническим данным. Отправьте нам чертеж одного элемента — диаметр, радиус, центральную толщину, материал и класс допуска, который вы должны выдержать — вместе с несколькими вашими заготовками. Мы обработаем их, вернем вам и отправим технологический лист вместе с коммерческим предложением.
Если ваши допуски требуют класса станка, который мы не производим, мы сообщим вам об этом вместо выставления счета.
12-месячная гарантия · бесплатная пробная обработка на материале заказчика
Среди клиентов в оптической отрасли Edmund Optics и Когерентный
Сопутствующее оборудование и материалы:
- Диапазон станков для шлифования оптических линз — сравнение всех восьми станков для генерации поверхностей
- Автоматический станок для обработки профиля линз Auto-EG-80 — последующая стадия обработки кромок
- Линия производства оптических линз — как соединяются шесть станций
- Полный ассортимент оборудования