NOTA DE APLICACIÓN / CORTE → RECTIFICADO

Marcado de sierra de hilo: ¿Cuánto material de rectificado se debe eliminar?

Una cara cortada puede parecer uniforme bajo la iluminación del taller y aun así contener una ranura que sobrevive al primer pase de rectificado. Otra cara puede parecer más rugosa pero limpiarse con una menor eliminación de material. Las marcas de la sierra de alambre son una evidencia útil del proceso, pero la apariencia por sí sola no puede determinar la tolerancia de acabado.

El presupuesto de eliminación correcto combina la forma de la superficie medida, los defectos de superficie relevantes más profundos y una evaluación cualificada del daño subsuperficial. Estas cantidades deben compartir una referencia definida. No sume simplemente la altura pico-valle a un multiplicador de daño asumido. Eso puede contar el material dos veces o dejar grietas.

01 — Leer las marcas de la sierra de alambre antes de cambiar la alimentación

Comience separando las bandas repetidas de los eventos aislados. Las rayas regulares pueden corresponder a un movimiento recurrente, un componente giratorio o una condición cambiante del alambre. Los picados aleatorios, los arañazos cortos y las roturas de borde requieren una investigación diferente. Fotografie ambas caras con la dirección de corte y la identificación de la pieza visibles.

Limpie la pieza utilizando el procedimiento aprobado específico del material antes de la inspección. El abrasivo adherido y los residuos secos pueden parecer daños. Mantenga la iluminación de inspección, la magnificación y el ángulo de visión consistentes para que un cambio en la fotografía no se convierta en una mejora falsa del proceso.

Un primer registro útil relaciona la posición de cada característica con la secuencia de corte. Anote si la característica comienza en la entrada, aparece a mitad del corte o empeora cerca de la salida. Registre también el soporte, la unión, el historial del alambre y las interrupciones. Nuestra guía de calidad de corte óptico sitúa estas observaciones junto a la aceptación dimensional.

02 — Separar las pistas del proceso de las causas probadas

Las marcas de la sierra de alambre no identifican un componente defectuoso por sí solas. Utilice su patrón para elegir la siguiente verificación controlada, luego cambie una variable a la vez.

Característica observadaVerificaciones candidatasEvidencia necesaria antes de cambiar la receta
Bandas repetidas en una caraCondición de la guía, movimiento periódico, interrupciones de la alimentaciónCorrelación de posición o tiempo en varios cortes
Daño fuerte en la entrada o salidaRigidez del soporte, acoplamiento y geometría de roturaComparación de entrada y salida en muestras identificadas
Arañazo profundo aisladoEscombros sueltos, condición del abrasivo, contaminaciónInspección de la superficie limpia e historial de consumibles
Arco amplio en la caraCarga de corte, soporte, condición térmica y liberaciónMedición de la forma de la cara después de descolgar
Resultados diferentes en caras opuestasSecuencia de corte, soporte local y condición del materialMediciones coincidentes utilizando la misma referencia

El diámetro del alambre, el tamaño del abrasivo y la alimentación interactúan. Un alambre más delgado no deja automáticamente defectos menos profundos, y aumentar la tensión sin verificar la especificación de la máquina puede crear un problema diferente. Utilice la discusión sobre la tensión y resistencia del bucle de alambre como punto de partida para la revisión de la configuración, no como permiso para exceder un rango operativo aprobado.
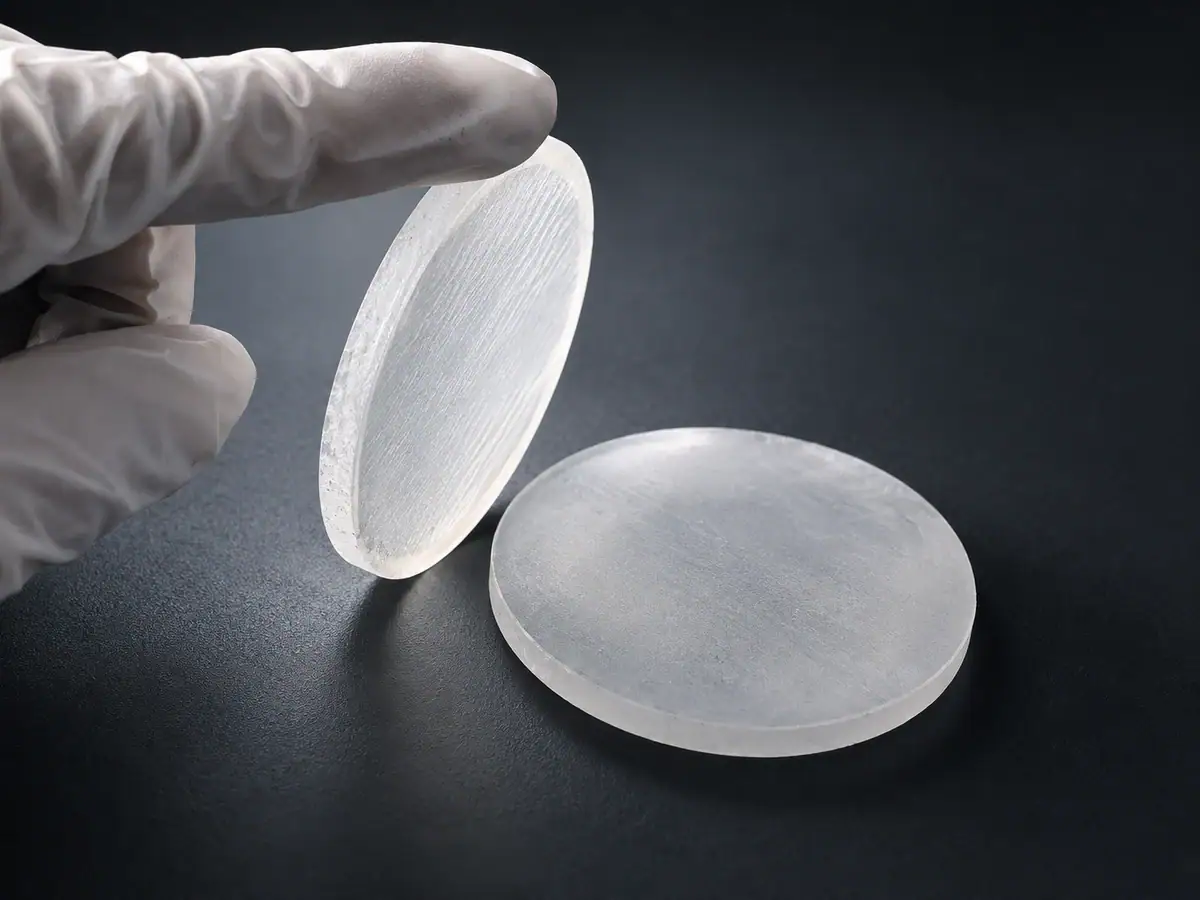
Macetas ópticas con superficies texturizadas
Apariencia de la superficie del blanco óptico. La profundidad del daño debe establecerse mediante medición.

03 — Medir la superficie con un filtro y una referencia especificados

Para las marcas de la sierra de alambre, un solo número de rugosidad es incompleto. Un perfil a través de la dirección de corte puede revelar características que una traza paralela omite. Una medición superficial puede mostrar si una ranura está aislada o continúa a través de la apertura utilizable.

Registre el tipo de instrumento, la configuración del estilete u óptica, el intervalo de muestreo, la longitud de evaluación y el filtrado. Separe el arco general de la textura de longitud de onda más corta. Si dos informes utilizan filtros diferentes, sus valores de rugosidad pueden no describir las mismas características físicas.

Identifique el defecto más profundo que importa dentro del límite de la pieza terminada. Un valle fuera del diámetro final puede desaparecer durante el canteado. Uno dentro de la apertura clara requiere una decisión explícita de eliminación o rechazo. No elija una ubicación de medición simplemente porque produce el perfil más limpio.

Antes de utilizar un escaneo para establecer el material, compare las mediciones repetidas e inspeccione una referencia accesible. Las superficies transparentes y empinadas pueden desafiar a los instrumentos ópticos; los métodos de contacto introducen sus propias limitaciones de acceso y carga. Una región ilegible es evidencia faltante, no un resultado de profundidad cero.
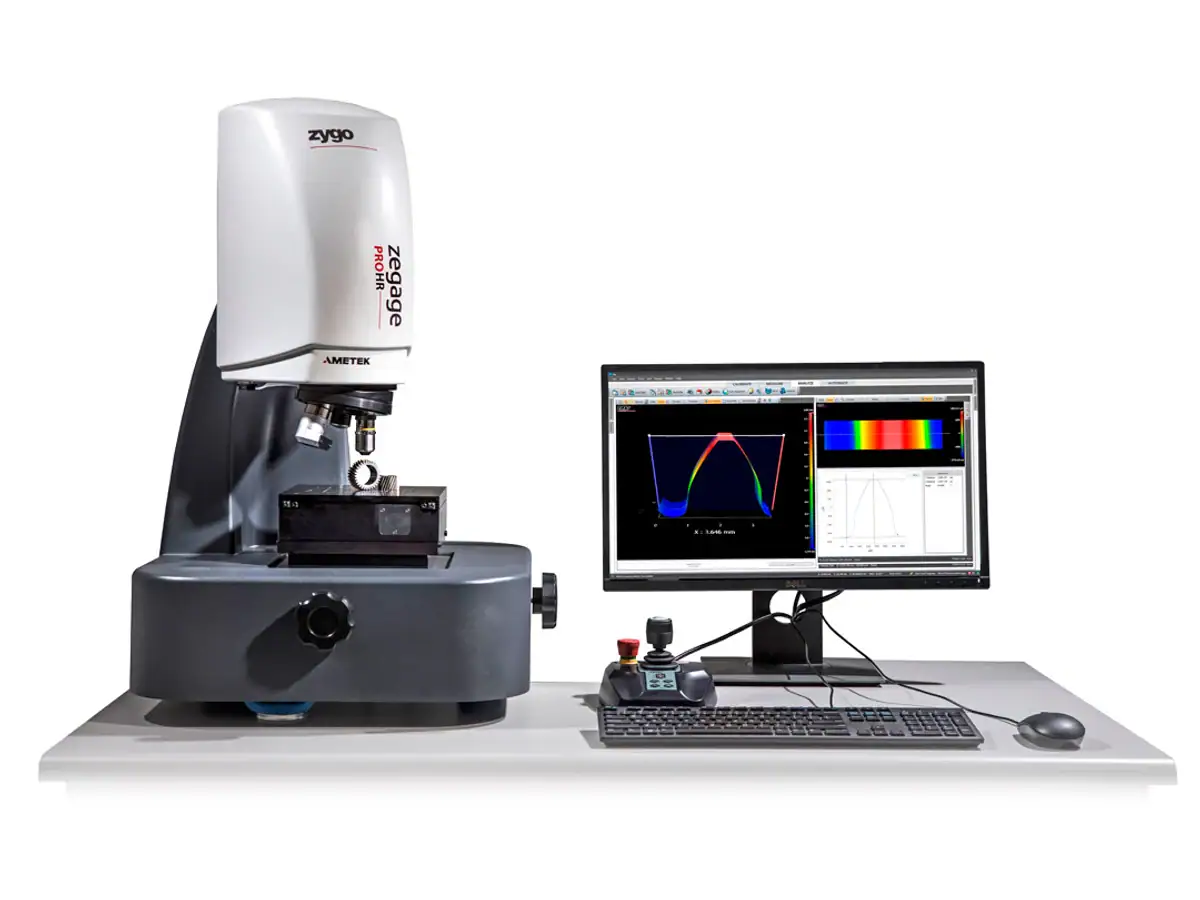
Instrumento de medición de superficie óptica y pantalla
Ejemplo de equipo de metrología de superficies; la pantalla no es un registro de medición de los blancos que se muestran en otras partes.

04 — La capa de grietas tiene un límite diferente

El valle visible de las marcas de la sierra de alambre no es necesariamente el material más afectado en profundidad. Las grietas pueden extenderse por debajo de la superficie aparente. Por el contrario, un multiplicador fijo asumido puede exagerar el daño cuando se aplica a un material, abrasivo o mecanismo de corte diferente.

El estudio de rectificado de vidrio óptico de Hed y Edwards informa una relación entre la rugosidad y el daño bajo sus condiciones investigadas. No establece una regla universal de dos o tres veces para germanio, ZnSe o zafiro cortados con alambre de diamante.

Trate la profundidad del daño como una pregunta de cualificación del proceso. El guía de daño subsuperficial explica por qué una apariencia pulida no puede por sí sola probar que la capa de grietas anterior ha sido eliminada. Al establecer el presupuesto de desbaste, defina si una profundidad reportada se mide desde una cara nominal, un pico local o un valle local.
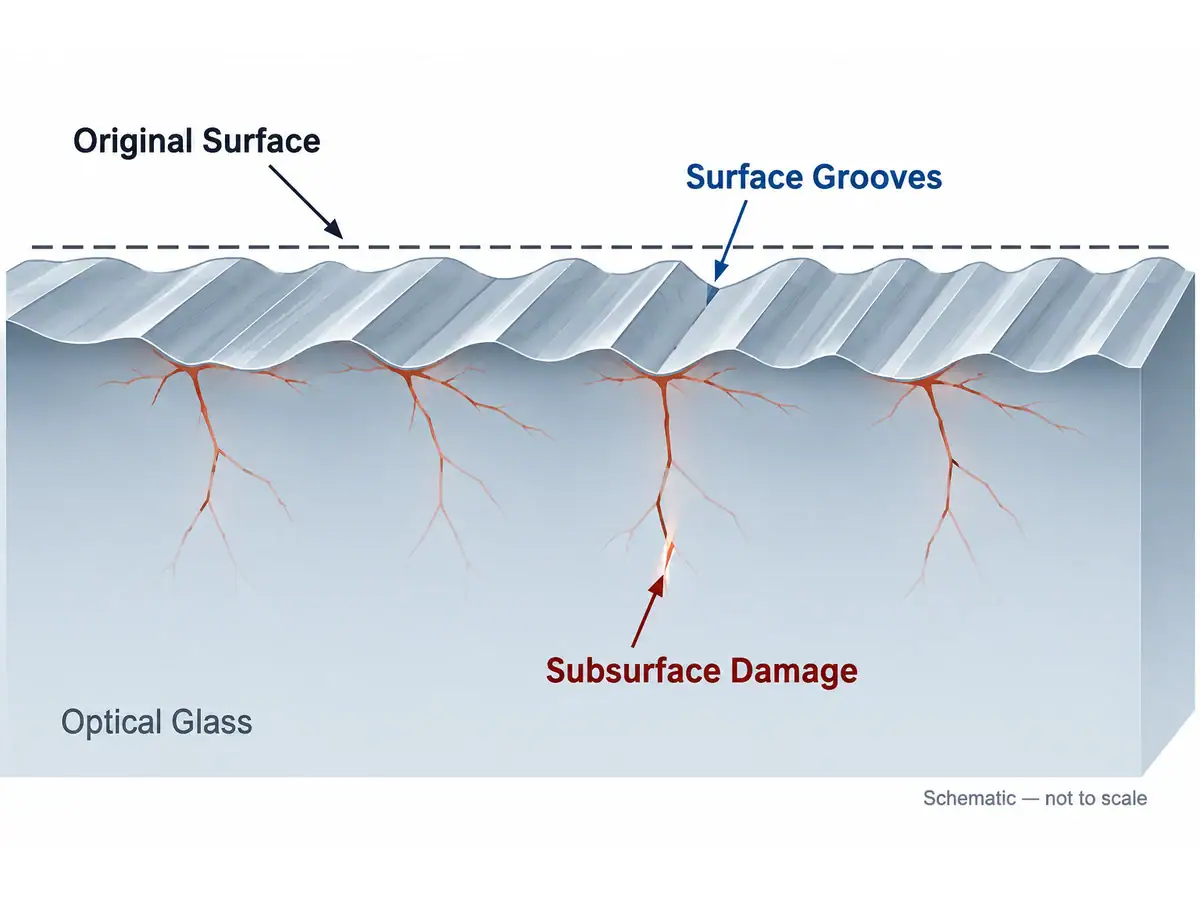
Ranuras superficiales conceptuales y grietas subsuperficiales en vidrio óptico
Ilustración conceptual que separa las ranuras superficiales del daño subsuperficial; no es una sección transversal medida.

05 — Cualificar el daño utilizando muestras de sacrificio representativas

Un laboratorio puede examinar una sección transversal preparada o una conicidad poco profunda a través de la región dañada. Una conicidad extiende una pequeña profundidad sobre una distancia lateral más larga, lo que puede facilitar la observación del límite del daño. La preparación debe evitar introducir grietas que luego se confundan con daños de corte.

En una conicidad planar simplificada, la profundidad vertical corresponde a la distancia lateral multiplicada por la tangente del ángulo de conicidad medido. Esta relación geométrica no es un método de prueba completo: la referencia de la superficie original, la calibración del ángulo y la identificación de las grietas reales siguen siendo importantes.

La revelación química puede mejorar la visibilidad de las grietas para algunas combinaciones de materiales y métodos, pero la química no se puede transferir de forma casual entre vidrio óptico y materiales infrarrojos. Utilice un procedimiento de laboratorio cualificado, con sus controles de seguridad específicos para el material, en lugar de un grabado improvisado en el taller.

Para la cualificación de las marcas de la sierra de alambre, incluya muestras de más que la mejor sección del lote. Mantenga el examen destructivo ligado al registro de corte original. Una fotografía sin número de muestra no puede respaldar una asignación de producción repetible.

06 — Cambios de material: qué investigar

Evite clasificar todos los materiales ópticos por una única profundidad de daño supuesta. La geometría de stock, la dirección del cristal, las herramientas y el soporte pueden cambiar el resultado dentro de una familia de materiales.

MaterialPrioridad de investigaciónDecisión respaldada
GermanioForma de la superficie, rotura y limpieza posteriorSi sobreviven más piezas utilizables en la ruta completa
ZnSeSoporte, daño por manipulación y procesamiento húmedo controladoSi la secuencia de corte y limpieza es adecuada
ZafiroOrientación, dirección de contacto y condición del bordeSi la receta se transfiere entre los blancos especificados
Optical glassGrado exacto, historial de abrasivos y evaluación de grietasSi la tolerancia calificada cubre ese vidrio

El propósito de esta tabla es organizar las pruebas. No proporciona una garantía de profundidad específica del material. Comparar las marcas de la sierra de alambre entre materiales solo es significativo cuando también se registran las definiciones de medición y los requisitos de la pieza terminada.

07 — Incorporar el resultado en la tolerancia de rectificado

Mapee la geometría terminada dentro del blanco medido. La eliminación aproximada planificada debe cubrir la corrección de forma y el límite de daño calificado, dejando el stock necesario para el rectificado fino y el pulido posteriores.

No cuente la misma capa de grietas dos veces: una dentro de la eliminación aproximada establecida y otra como una tolerancia de seguridad separada. Igualmente, no asuma que al eliminar una ranura visible se han eliminado todas las grietas subyacentes. El cálculo de la tolerancia de corte mantiene el presupuesto de stock por cara separado del consumo de la ranura.

Discuta esta transferencia al seleccionar equipos de rectificado de lentes ópticas. La pregunta útil es si el blanco entrante puede alcanzar su geometría terminada de manera consistente, no si una máquina puede eliminar una raya visible rápidamente.

08 — Cierre la prueba con una regla de liberación repetible

Un registro de liberación de producción debe identificar la forma de entrada permitida, el método de inspección, la secuencia de eliminación demostrada y las condiciones que requieren recalificación. Incluya cambios de alambre, un nuevo grado de material, soporte alterado y un cambio significativo en la receta entre los desencadenantes de revisión.

Conserve las muestras rechazadas como evidencia cuando sea práctico. Muestran dónde se encuentra el límite del proceso y evitan que un operador posterior repita una configuración fallida. Revise los resultados después de la descolocación y la inspección final, ya que un buen resultado mientras está sujetado puede ocultar un problema dimensional posterior.

Envíe el dibujo, el material, la dirección de corte y las fotografías de las marcas de la sierra de alambre cuando solicite corte de muestra gratuito. Utilice la prueba para establecer la condición de corte; acuerde cualquier validación de rectificado o pulido por separado.

Ir arriba