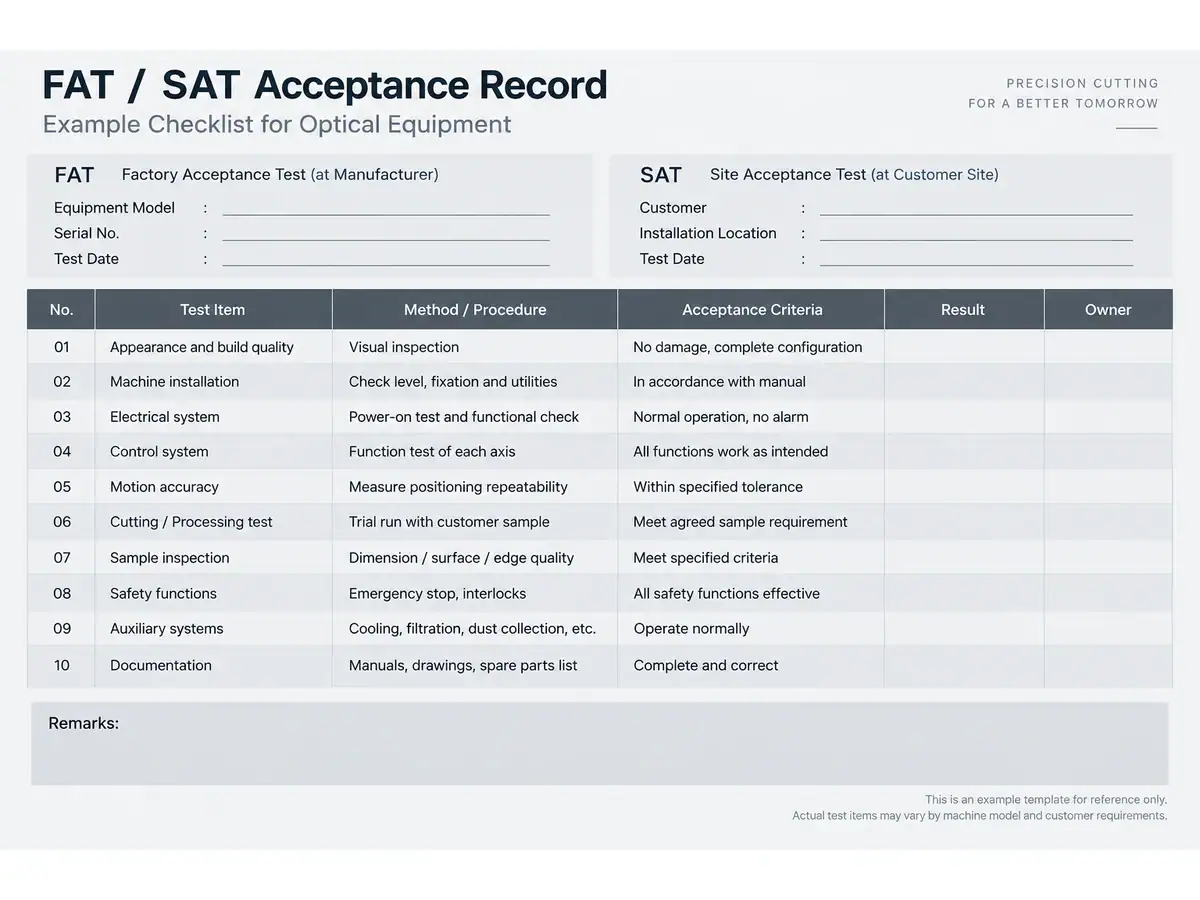
Prueba de Aceptación de Máquina para Compradores de Equipos Ópticos
Una pieza de demostración puede verse excelente y, sin embargo, dejar sin resolver el riesgo principal de producción del comprador. Puede utilizar un material diferente, una geometría permisiva o un ciclo que excluya la carga y la inspección. Una prueba de aceptación de máquina debe demostrar la capacidad acordada en piezas identificadas bajo condiciones documentadas.
Comience con el requisito de la pieza terminada y trabaje hacia atrás hasta la máquina, las herramientas, el sistema de medición y las interfaces de las instalaciones. El resultado debe ser un paquete de evidencia con una decisión clara de liberación, no un video de una máquina en funcionamiento y una lista de especificaciones nominales del husillo.
01 — Dividir la prueba de aceptación de máquina en FAT y SAT
Las pruebas de aceptación de fábrica (FAT) verifican el equipo y el proceso acordados antes del envío. Las pruebas de aceptación en sitio (SAT) confirman la instalación y el rendimiento acordado después de que el equipo llega a las instalaciones del comprador. La división exacta debe figurar en la especificación de compra.
FAT puede establecer la configuración de la máquina, las herramientas, la calidad de la muestra y las condiciones de funcionamiento documentadas. SAT debe abordar las utilidades, la instalación, las interfaces, la preparación del operador y cualquier verificación de rendimiento que dependa del sitio receptor.
No asuma que pasar FAT elimina la necesidad de SAT. El transporte, la instalación y un entorno diferente pueden afectar los resultados. Igualmente, evite que el proveedor repita todas las actividades de fábrica en el sitio del cliente cuando una inspección documentada o una confirmación limitada responderían al riesgo real.
Para un línea de fabricación óptica, identifique si la aceptación cubre estaciones individuales, la línea conectada o ambas. Una estación puede cumplir su ciclo local mientras que la línea no alcanza su objetivo de producción debido a retrasos en la transferencia y la inspección.
02 — Definir la pieza de prueba antes de la fecha de la prueba
Acuerde el grado del material, la revisión del dibujo, la condición de entrada y la identificación de la muestra. Incluya las dimensiones que dificultan la aplicación: bordes delgados, curvatura profunda, una apertura clara exigente o un requisito estricto de centrado.
Indique quién suministra los blancos y cómo se manejarán los defectos de entrada. Una prueba de aceptación de máquina no puede distinguir las pérdidas de mecanizado del material de entrada inadecuado a menos que se registre la condición inicial. Conserve un registro de inspección de entrada y el método de selección de muestra acordado.
La cantidad de prueba debe seleccionarse para el propósito del funcionamiento. Una pequeña muestra de viabilidad puede mostrar que la geometría es accesible; no puede demostrar una producción sostenida o una baja tasa de defectos con alta confianza. No convierta una pieza exitosa en una garantía de capacidad.
Identifique los ajustes permitidos durante el funcionamiento. El trabajo de desarrollo antes de la prueba formal es razonable, pero la receta aceptada debe registrarse. El ajuste indocumentado después de cada pieza produce una afirmación diferente a la operación estable utilizando un programa liberado.
03 — Definir cada elemento de calidad y su medición
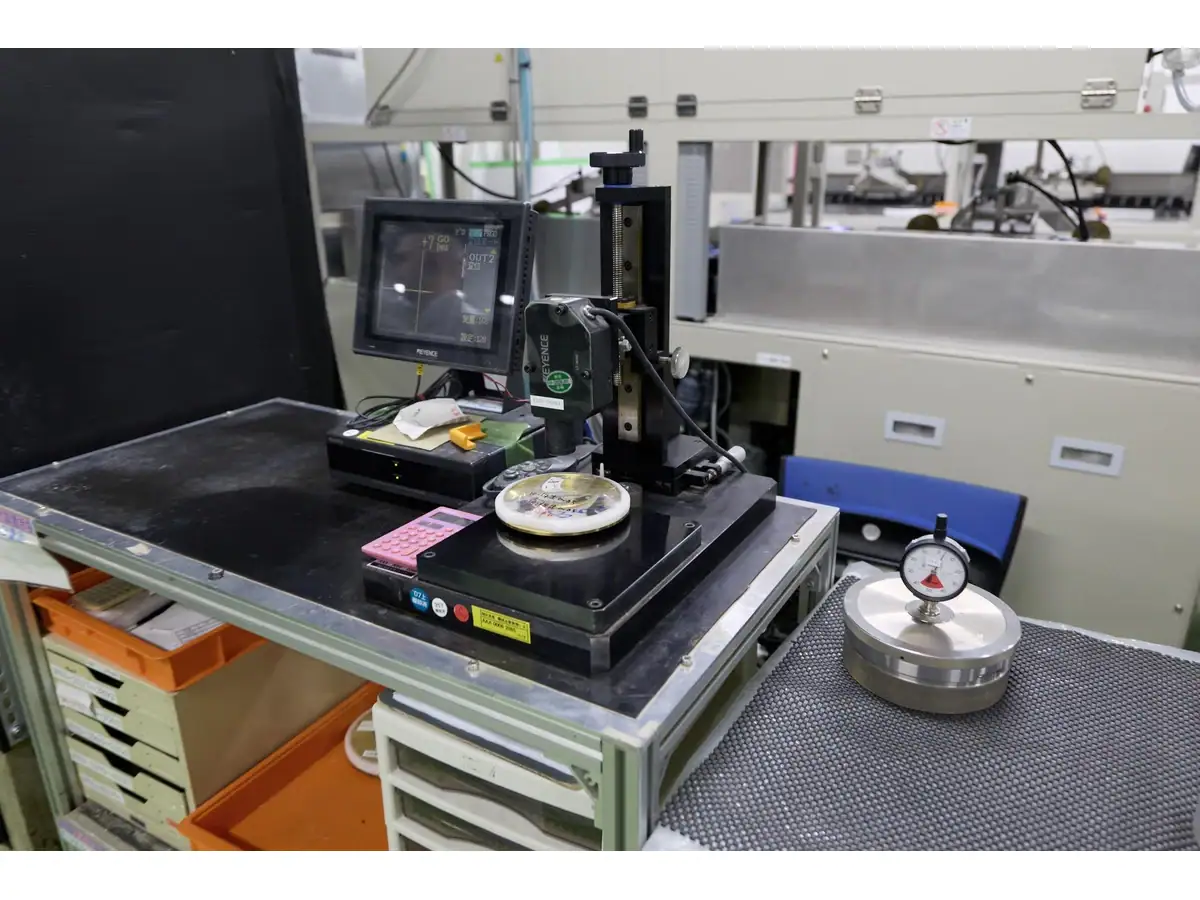
Una tolerancia sin una definición de medición invita al desacuerdo. Indique el datum, la apertura, la condición de soporte, el instrumento, la configuración de evaluación y la temperatura de inspección cuando sea relevante. Distinga la retroalimentación de la posición de la máquina de la geometría final de la pieza.
Para el centrado, defina qué se mide y cómo se referencia el resultado a las superficies ópticas o al eje mecánico. Para el espesor, distinga una lectura central única de un mapa de espesores. Para la calidad de la superficie, identifique si el requisito se refiere a rayaduras, rugosidad, forma o rendimiento óptico transmitido.
La guía de incertidumbre de medición del NIST enfatiza que la medición es un resultado experimental con incertidumbre. Acuerde cómo esa incertidumbre afecta las decisiones cercanas a un límite de tolerancia. Dos instrumentos que muestran el mismo número de decimales no proporcionan necesariamente evidencia equivalente.
Durante la prueba de aceptación de máquina, conserve los datos brutos así como los valores resumidos. Un informe que omite trazas rechazadas o regiones ilegibles es difícil de revisar posteriormente.
04 — Ejecutar el tiempo suficiente para exponer las condiciones de producción previstas
Elija una ejecución que aborde los riesgos en la operación propuesta: calentamiento, reposición de rutina, condición de la herramienta, consistencia de carga, cambio planificado e inspección. La duración y la cantidad deben acordarse a partir de esos riesgos, no seleccionarse como un número universal de horas.
Cuente las piezas aceptadas durante un intervalo transcurrido definido. Registre la carga, descarga, comprobaciones, paradas menores y reprocesos por separado. Si el ciclo principal excluye estas actividades, etiquételo como tiempo de ciclo de máquina en lugar de tasa de producción terminada.
Una prueba de aceptación de máquina para una celda multimaquinaria debe incluir tareas realistas del operador. Un operador puede supervisar varias máquinas durante el funcionamiento estable, pero la carga, el calibrado y la recuperación de fallos simultáneos pueden crear una cola.
Defina las categorías de parada antes de las pruebas. De lo contrario, el tiempo de inactividad se puede eliminar del cálculo después de que se conozca el resultado. Registre tanto los eventos relacionados con la máquina como las interrupciones externas acordadas para que el lector pueda reconstruir la producción informada.
05 — Utilizar estadísticas de capacidad solo cuando la evidencia las respalde
Una secuencia de piezas conformes es útil, pero el análisis de capacidad del proceso hace una pregunta más específica. Compara la distribución de un proceso estable con los límites de especificación. La explicación de capacidad del proceso del NIST hace explícito ese requisito de estabilidad.
No informe una afirmación de capacidad significativa a largo plazo a partir de un puñado de piezas de demostración seleccionadas. Revise primero la capacidad de medición, el tamaño de la muestra, la estabilidad del proceso y la idoneidad de las suposiciones estadísticas.
Cuando la muestra es demasiado pequeña para un índice defendible, informe honestamente el rango observado, los fallos, el método de medición y las condiciones de prueba. La prueba de aceptación de máquina aún puede establecer evidencia valiosa sin fabricar un nivel de confianza que no se ha ganado.
Preserve la secuencia de los resultados. Una deriva lenta a lo largo de la ejecución puede desaparecer dentro de un solo promedio, aunque sea importante para la planificación del cambio de herramienta y la liberación de la producción.
06 — Separar el alcance de la compra de la evidencia de aceptación
Una cotización debe identificar la máquina, las opciones, los accesorios, los consumibles, el equipo de medición, el trabajo de instalación y la capacitación incluidos. La aceptación verifica entonces el alcance suministrado y el rendimiento acordado. El alcance faltante no debe descubrirse mientras el equipo de prueba espera comenzar.
En página de máquina de rectificado de lentes ópticas muestra cómo la geometría de la pieza y la configuración de la máquina dan forma a la selección del equipo. Aplique la misma disciplina a la aceptación: una prueba que utiliza un calibre o cargador opcional no demuestra la producción de una máquina cotizada sin él.
Registre las versiones de software y programas, las herramientas suministradas y la configuración necesaria para reproducir la ejecución. Identifique las piezas de repuesto y los consumibles necesarios para la producción inicial en lugar de tratarlos como gastos de puesta en marcha no planificados.
La prueba de aceptación de la máquina también debe identificar quién proporciona la energía, el aire, el tratamiento de líquidos, la extracción y el equipo de manipulación. Una conexión compatible no es el mismo entregable que un sistema de soporte completo instalado.
07 — Incluir los compromisos de servicio en el pedido
Solicite el período de garantía, la cobertura, las exclusiones, la fecha de inicio y los arreglos de servicio en la cotización o contrato firmado. Distinga un objetivo de reconocimiento de un objetivo de diagnóstico y de restauración de la producción. El soporte remoto y la asistencia in situ son compromisos diferentes.
Si la certificación ISO o la documentación CE son relevantes para la compra, solicite los documentos actuales aplicables y confirme su alcance. Ni un certificado de sistema de gestión ni una marca de máquina reemplazan la prueba de rendimiento acordada.
Discuta estos detalles con el proveedor del equipo antes de fijar los hitos de pago. No infiera un plazo de reparación garantizado del lenguaje de marketing general.
El trabajo de muestra previo al pedido también es independiente. La oferta de Vimfun a la que se hace referencia aquí es corte de muestra gratuito. Grinding, polishing and acceptance-run costs require their own agreement; this article does not extend the cutting offer to every machine or process.
Incluya una regla de reevaluación para una ejecución interrumpida. Decida si el intervalo afectado se reinicia, se extiende o se informa por separado, y conserve el registro original. Defina también quién puede aprobar las sustituciones de material, herramientas o equipos de inspección. Estas decisiones son más fáciles de tomar antes de la prueba que después de que un resultado marginal presione a reinterpretar la evidencia. Mantenga juntas las copias del comprador y del proveedor del registro final firmado y sus anexos.
08 — Utilice un registro de aprobación con problemas abiertos visibles
The following machine acceptance test outline can be adapted to the actual order. It is a starting structure, not a substitute for the agreed technical specification.
| Record section | Evidence to attach | Release question |
|---|---|---|
| Equipment identity | Serial number, configuration and options | Is this the ordered machine? |
| Test definition | Drawing, material lot and incoming inspection | Are the tested parts representative? |
| Configurar | Program, fixtures, tools and utilities | Can the run be reproduced? |
| Calidad | Raw measurements and acceptance method | Do the parts meet the agreed criteria? |
| Output | Time log, accepted quantity, stops and rework | Is the claimed production rate demonstrated? |
| Handover | Training, manuals, spares and maintenance instructions | Can the receiving team operate the supplied scope? |
| Exceptions | Open issues, owners, due dates and retest plan | What remains before final release? |
Assign a decision to every exception. “Accepted with actions,” “retest required” and “not accepted” have different implications and should not be collapsed into a general signature. Tie any payment milestone to the wording agreed by both parties, rather than assuming that an attendance signature means technical acceptance.
Para un application and acceptance review, send the part drawing and proposed acceptance sheet before the trial. A well-defined machine acceptance test makes the quotation, demonstration and handover describe the same production requirement.