La elección del adhesivo para una herramienta de corte de lentes ópticas es una decisión de sujeción. La unión debe mantener la pieza en bruto estable en su soporte durante el corte, y luego liberarse sin dejar residuos ni dañar el material, el recubrimiento o el útil. La elección correcta depende del sustrato, el soporte, el fluido de corte, la carga, la geometría y el método de liberación; ningún adhesivo es adecuado para todas las configuraciones.
Esta guía combina los dos artículos existentes sobre selección de adhesivos en un flujo de trabajo de cualificación práctico. Se refiere a la sujeción temporal para el corte, no al cementado óptico, la unión de lentes en un ensamblaje o la aplicación de recubrimientos.
Lo que debe hacer el adhesivo
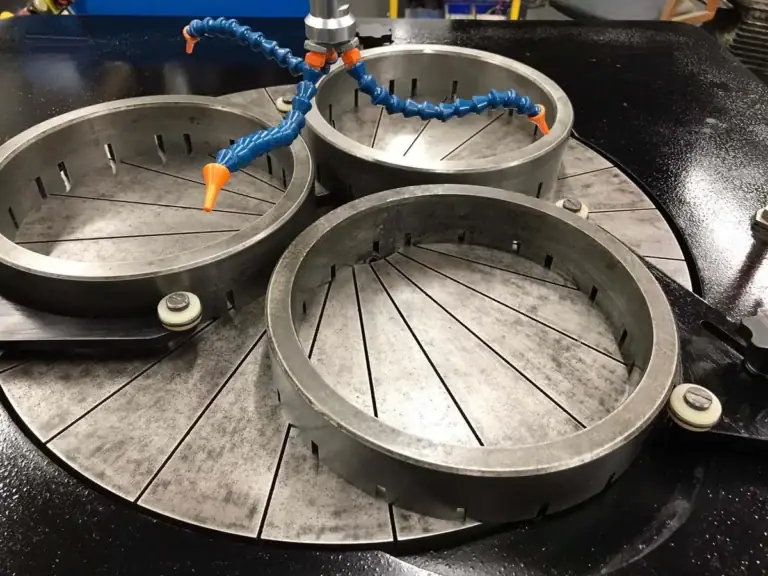
Durante un corte, la pieza en bruto y el soporte forman un sistema de sujeción. El rendimiento del adhesivo es solo una parte de ese sistema: la planitud del soporte, el área de unión, la preparación de la superficie, la alineación y el soporte también afectan la estabilidad. Un proceso adecuado debe sujetar la pieza contra las fuerzas esperadas en el corte real y permitir una liberación controlada después.
- Sujetar consistentemente: evitar el movimiento, el bamboleo o la separación durante toda la trayectoria de corte.
- Hacer coincidir las interfaces: comprobar el material óptico exacto, cualquier recubrimiento, el material del soporte y el adhesivo.
- Soportar el proceso: verificar la compatibilidad con el fluido de corte, la temperatura y las condiciones de contacto utilizadas en la máquina.
- Liberar limpiamente: seleccionar un método de liberación que no raye, manche, contamine ni dañe térmicamente la pieza.
- Repetir en todo el lote: controlar la aplicación, la condición de curado o fijación, el área de unión y la eliminación para que los resultados no dependan de la suposición del operario.
Comparar los enfoques de adhesivos por el proceso
Los nombres de productos y las familias de adhesivos no establecen la idoneidad por sí solos. Utilice los datos técnicos y la información de seguridad del proveedor, y luego pruebe la secuencia completa de montaje y liberación en material representativo.
| Enfoque | Qué evaluar | Pregunta clave de cualificación |
|---|---|---|
| Brea o cera óptica | Comportamiento de ablandamiento y fijación, estabilidad de la unión, contaminación y método de eliminación | ¿Permanece estable bajo las condiciones del proceso y se libera sin residuos ni daños? |
| Adhesivo líquido curable | Compatibilidad del sustrato, método de curado, consistencia de la línea de unión y comportamiento de liberación | ¿Se puede curar el material de forma consistente en el soporte real, y se puede eliminar de forma segura? |
| Adhesivo sensible a la presión o medios de liberación | Adhesión en el área de contacto, soporte del borde, exposición a fluidos y fuerza de liberación | ¿El medio evita el deslizamiento sin transferir residuos ni levantarse durante el corte? |
Estas son categorías de comparación, no recomendaciones de productos. Confirme el grado específico y las instrucciones con el proveedor del adhesivo y el fabricante de la máquina antes de su uso en producción.
Comprobar las condiciones del material, el útil y el corte
Comience con la designación exacta del material en lugar de una etiqueta general como “vidrio óptico”. Diferentes vidrios, cristales, recubrimientos y superficies de soporte pueden responder de manera diferente a los disolventes, el calor y la liberación mecánica. Registre el estado de la pieza antes del montaje e identifique cualquier superficie que no deba entrar en contacto con adhesivos o agentes de limpieza.
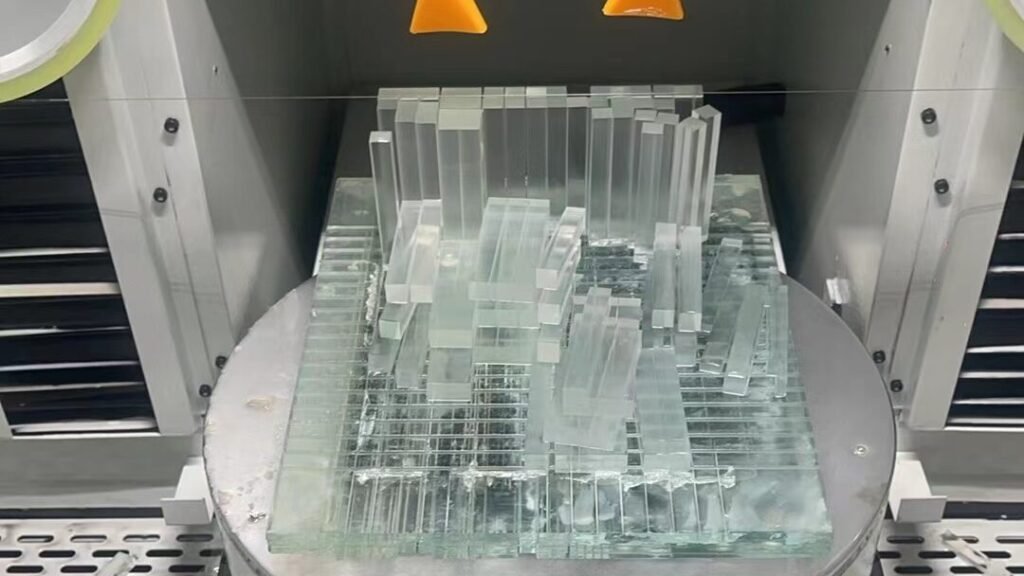
A continuación, documente la geometría del soporte y la unión. El adhesivo debe soportar la pieza de trabajo sin obstruir la trayectoria de corte. Evite depender de una unión gruesa o irregular para compensar un útil deficiente. Si el proceso utiliza refrigerante u otro fluido, verifique la compatibilidad utilizando el fluido real y las condiciones de exposición. No asuma que un producto adecuado para el corte en seco se comportará igual en un proceso húmedo.
Cualificar la secuencia de montaje y liberación
- Definir los criterios de aceptación. Especifique el movimiento permitido, la condición del borde, los residuos, los cambios en la superficie o el recubrimiento, y los requisitos de limpieza antes de la prueba.
- Comprobar las instrucciones del proveedor. Revise los datos técnicos y la información de seguridad del adhesivo, el agente de liberación y el método de limpieza. Confirme la compatibilidad para el material y el soporte.
- Realizar una prueba de cupón representativa. Utilice el mismo material, útil, método de aplicación, fluido de corte y secuencia de liberación planificados para la producción.
- Inspeccionar antes y después del corte. Registre si la pieza se desplazó, si la unión se mantuvo estable y si aparecieron residuos o daños visibles después de la liberación.
- Repetir y documentar. Confirme el resultado en pruebas repetidas, luego registre la preparación de la superficie, la aplicación, la condición de curado o fijación, la configuración de corte y los pasos de eliminación en la instrucción de trabajo.
Cambie una variable del proceso a la vez durante la cualificación. Si la pieza se mueve, inspeccione el soporte y la alineación del útil, así como el adhesivo; una unión más fuerte por sí sola puede no corregir una disposición de montaje inestable.
Solucionar síntomas comunes de sujeción
| Síntoma observado | Comprobaciones a realizar |
|---|---|
| La pieza se desplaza o se inclina | Revise la planitud del soporte, el soporte, el área de unión, la preparación de la superficie, la consistencia de la aplicación y las condiciones de corte. |
| El adhesivo permanece en la pieza | Compruebe el método de liberación seleccionado, la condición de curado o fijación, la compatibilidad del material y el procedimiento de limpieza. |
| Cambios en la superficie o el recubrimiento después de la liberación | Detenga el proceso y verifique la compatibilidad química y térmica con el material y el proveedor del recubrimiento antes de realizar más pruebas. |
| Los resultados varían entre operadores o lotes | Estandarice la preparación, la cantidad y la colocación, la verificación de curado o fijación, la alineación del dispositivo y los pasos de liberación. |
Cree una regla de selección repetible
Elija un adhesivo solo después de que la secuencia completa de sujeción de la pieza de trabajo cumpla los criterios acordados en piezas representativas. Conserve juntos la especificación del producto aprobado, las instrucciones del proveedor, los resultados de las pruebas y las instrucciones de trabajo. Recalifique cuando cambie el material óptico, el recubrimiento, el soporte, el fluido de corte, el dispositivo o el método de liberación.
Para el proceso de corte más amplio, consulte nuestra guía de corte de lentes ópticas. Para comparar el equipo disponible, visite el equipment range. Para discutir un corte de muestra, envíe el material, las dimensiones del desbaste, el dibujo y la cantidad de producción a través de nuestro página de contacto de aplicaciones.