
Herstellung von optischen Linsen
Die Herstellung von optischen Linsen umfasst sechs Stationen, die einen Materialblock zu einer fertigen, geprüften Linse verarbeiten. Diese Seite ist kein Maschinenkatalog – sie zeigt wie die sechs Stationen zusammenpassen: was jede an die nächste übergibt, wo ein Teil noch von Hand berührt wird und was sich ändert, wenn die gesamte Linie von einem Lieferanten stammt.
12 Maschinen 02GenerierenRohling → Radius
12 Maschinen 03Grob schleifen · PolierenRadius → Form
8 Maschinen 04Randbearbeitung · ZentrierungDurchmesser → Achse
4 Maschinen 05InspektionMessen · Sortieren
2 Maschinen 06HandhabungZwischenstationen
3 Maschinen
Sechs Stationen, fünf Übergaben
Die Maschinen sind der einfache Teil der Linsenfertigung. Was darüber entscheidet, ob eine Linie läuft, sind die fünf Übergaben zwischen ihnen – das Format, in dem die Teile ankommen, und ob ein Mensch sie berühren muss.
Jeder Pfeil in der Linsenfertigung ist eine Formatentscheidung: Körbe an einer Station und Schalen an der nächsten bedeuten, dass ein Mensch die Teile umpackt, und dieser Mensch ist die eigentliche Kostenstelle. Die sechs Stationen zusammenzulegen ist, wie diese Formate abgestimmt werden, bevor etwas bestellt wird.
Was tatsächlich mit einer Ø18 mm Linse passiert
Eine plan-konvexe optische Glaslinse, R25 auf der konvexen Seite, in Chargen von einigen Tausend Stück. Die Maschinennamen sind Beispiele – die Reihenfolge ist, wie die Linsenfertigung tatsächlich auf dem Boden aussieht.
Ein geschlossener Diamantdraht hinterlässt etwa 0,5 mm Schnittfuge und wenig Kantenbruch, sodass der Rohling weniger Beschädigungen in die nächste Station mitbringt – und der Generator weniger Material abtragen muss.
Eine CNC-Schleifmaschine für Ø10–55 mm misst die Pfeilhöhe im Zyklus und korrigiert das nächste Teil selbstständig. Rohlinge kommen lose in einem Behälter oder geordnet in einer Schale, je nach gewählter Aufnahme.
Konvexe Bearbeitung gehört auf eine Aufnahme mit geringerem Schwingradius — R1,5 bis R50, bis Ø30 mm, vier Spindeln laufen gleichzeitig. Feinschleifen entfernt die Beschädigung, die die Schleifmaschine hinterlassen hat; Polieren korrigiert dann die Form, anstatt Kratzer zu jagen.
Doppelschleifscheiben bearbeiten grob und fein in einem Durchgang, und die Servohöhenverstellung bringt die Fase an beiden Flächen an, ab 15 Sekunden pro Teil mit Vakuum-Pick-and-Place. Wo die Zeichnung es verlangt, zentriert das Zentrieren den Rand auf die optische Achse.
Berührungslose Inspektion mit ±0,0015 mm Wiederholgenauigkeit und ca. 2 s pro Teil, beschickt aus ungeordneten Teilen per Vision, stapelt die Ergebnisse in Schalen nach Dickeband. Hier hört die Ausbeute auf, eine Meinung zu sein.
Korbbelade-, Stapel- und Regalgeräte transportieren Ø10–20 mm Teile zwischen den Stationen mit ca. 2 s pro Stück, in denselben Korb- und Schalenformaten, die die Maschinen erwarten.
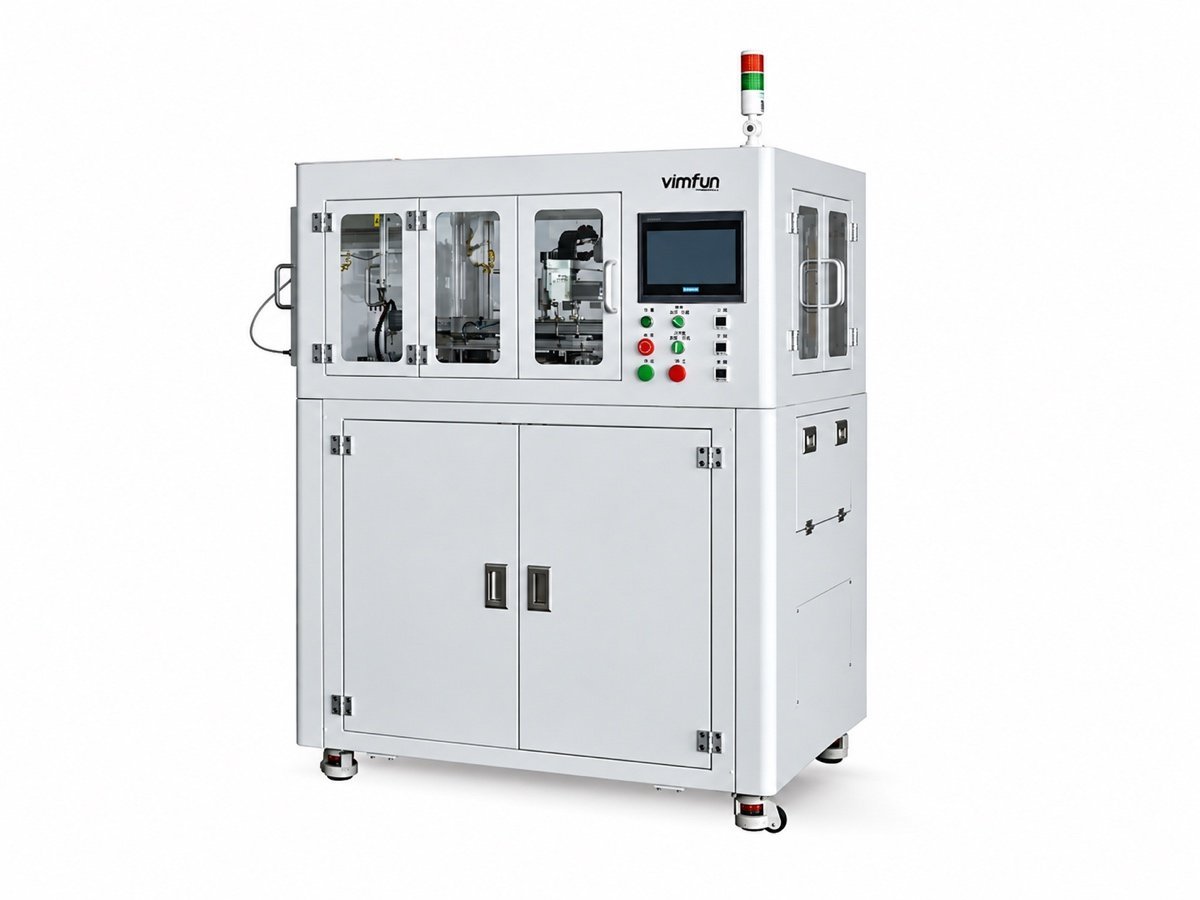
Was jede Station entscheidet — und wo sie zum Flaschenhals wird
Jede Station in der Herstellung von optischen Linsen übergibt der nächsten ein Problem, das sie nicht beheben kann. Dies sind die, die man kennen sollte, bevor eine Linie ausgelegt wird.
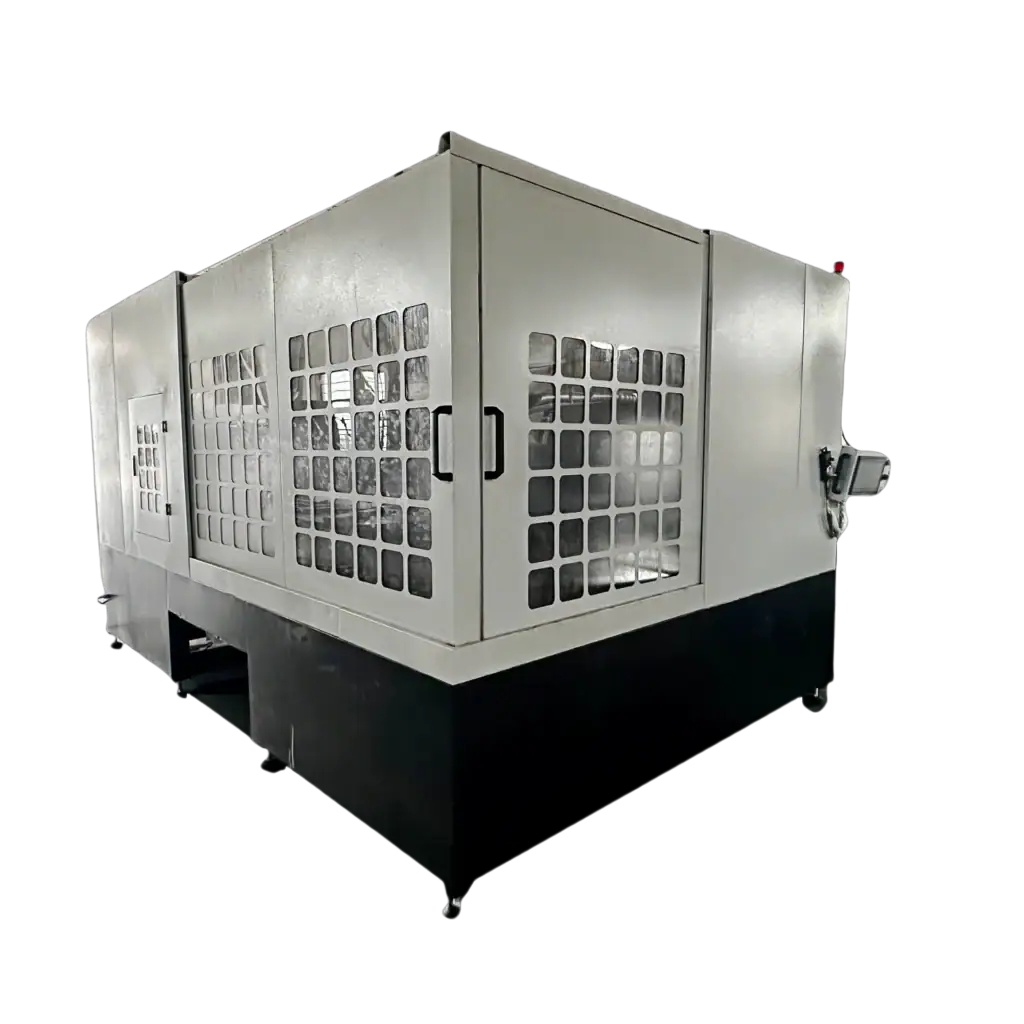
Sägen
Entscheidet über Schnittverlust und wie viel Beschädigung der Rohling aufweist. Bei teurem Material legt diese Station die Ausbeute der gesamten Linie fest, bevor etwas anderes läuft.
Generieren
Entscheidet über den Radius und die für das Polieren verbleibende Zugabe. Eine ungleichmäßige Zugabe hier wird bei Station 03 doppelt bezahlt.
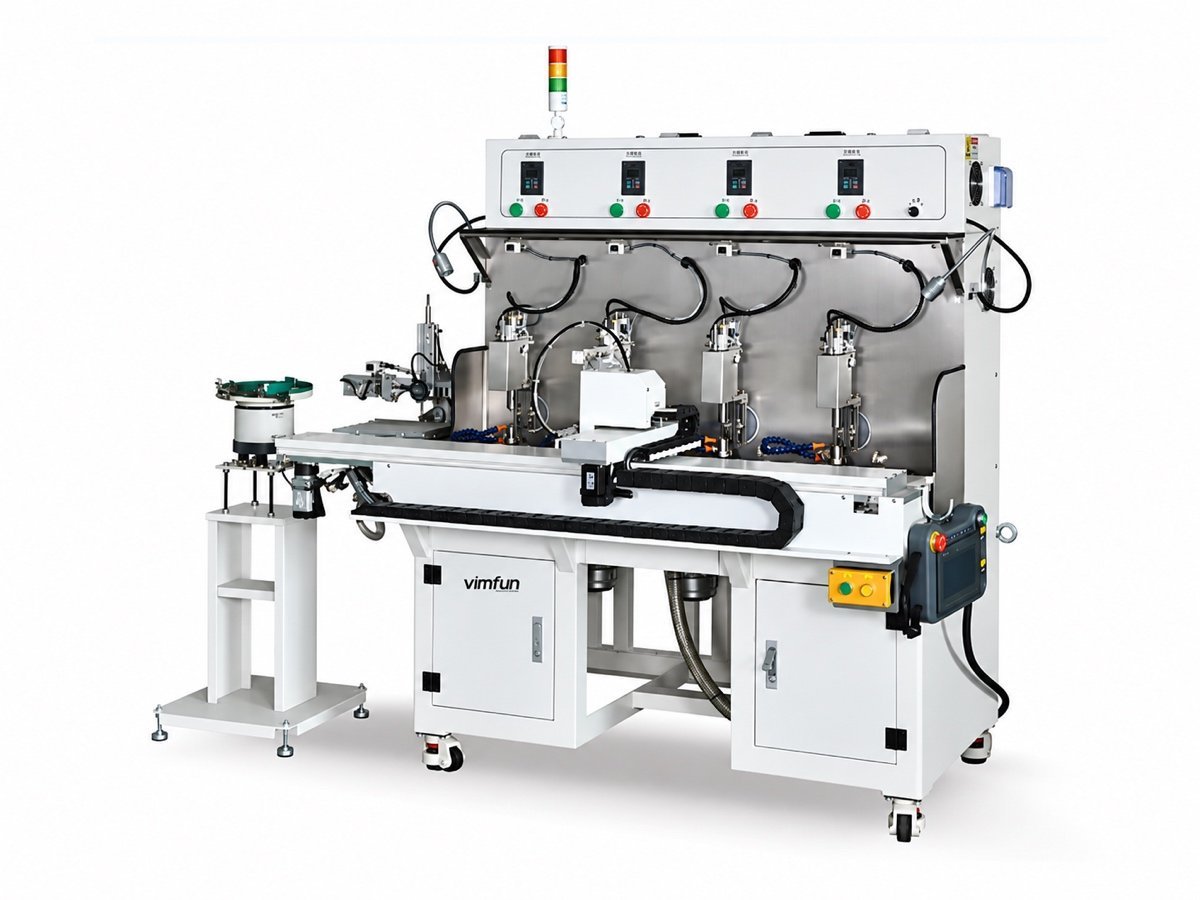
Feinschleifen & Polieren
Entscheidet über Form und Oberflächengüte. Der obere Schwingarm trägt konkave Werkstücke, der untere konvexe — ein gemischtes Teileprogramm erfordert beide Aufnahmen, nicht einen Kompromiss.
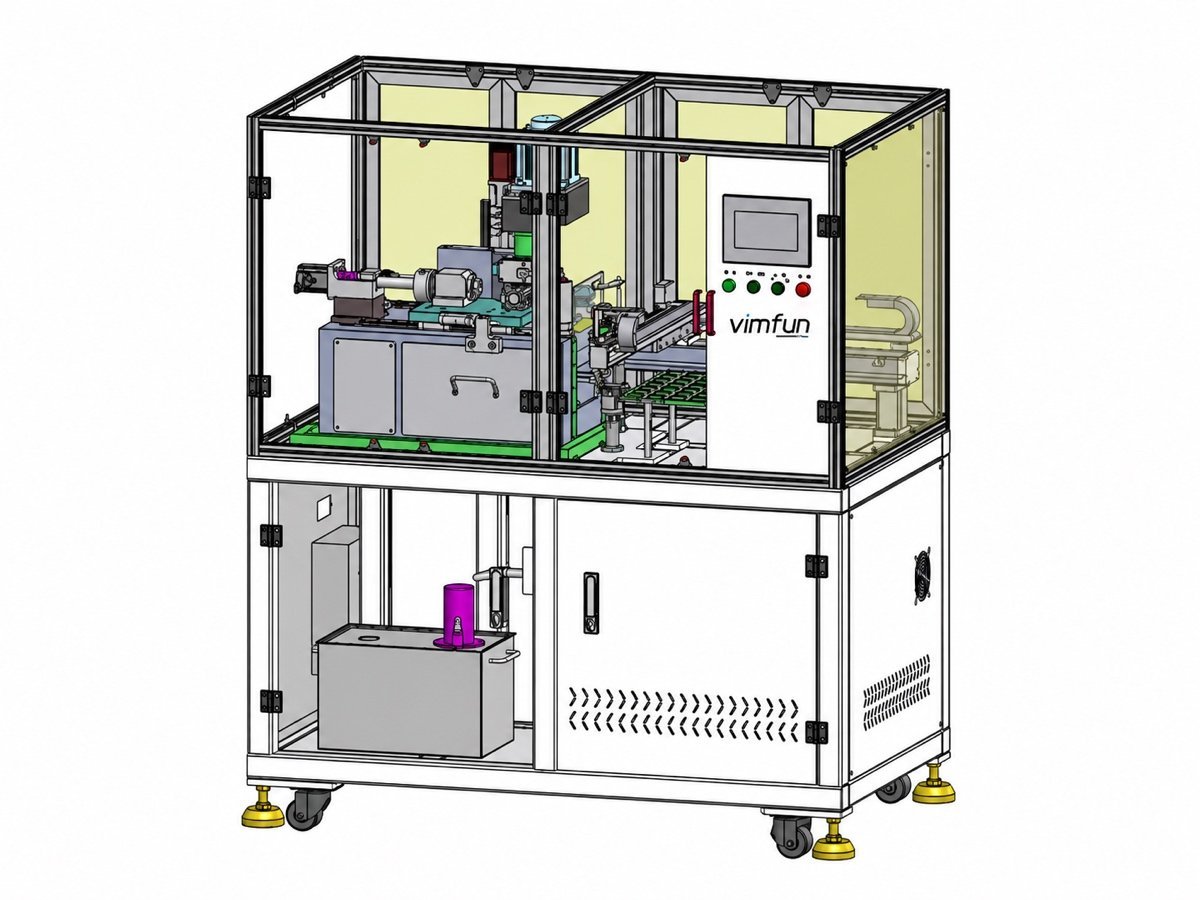
Kantenbearbeitung & Zentrierung
Entscheidet über Außendurchmesser, Fase und, wo spezifiziert, die optische Achse. Es ist die billigste Station und diejenige, die Fehler aufdeckt, die stromaufwärts gemacht wurden.
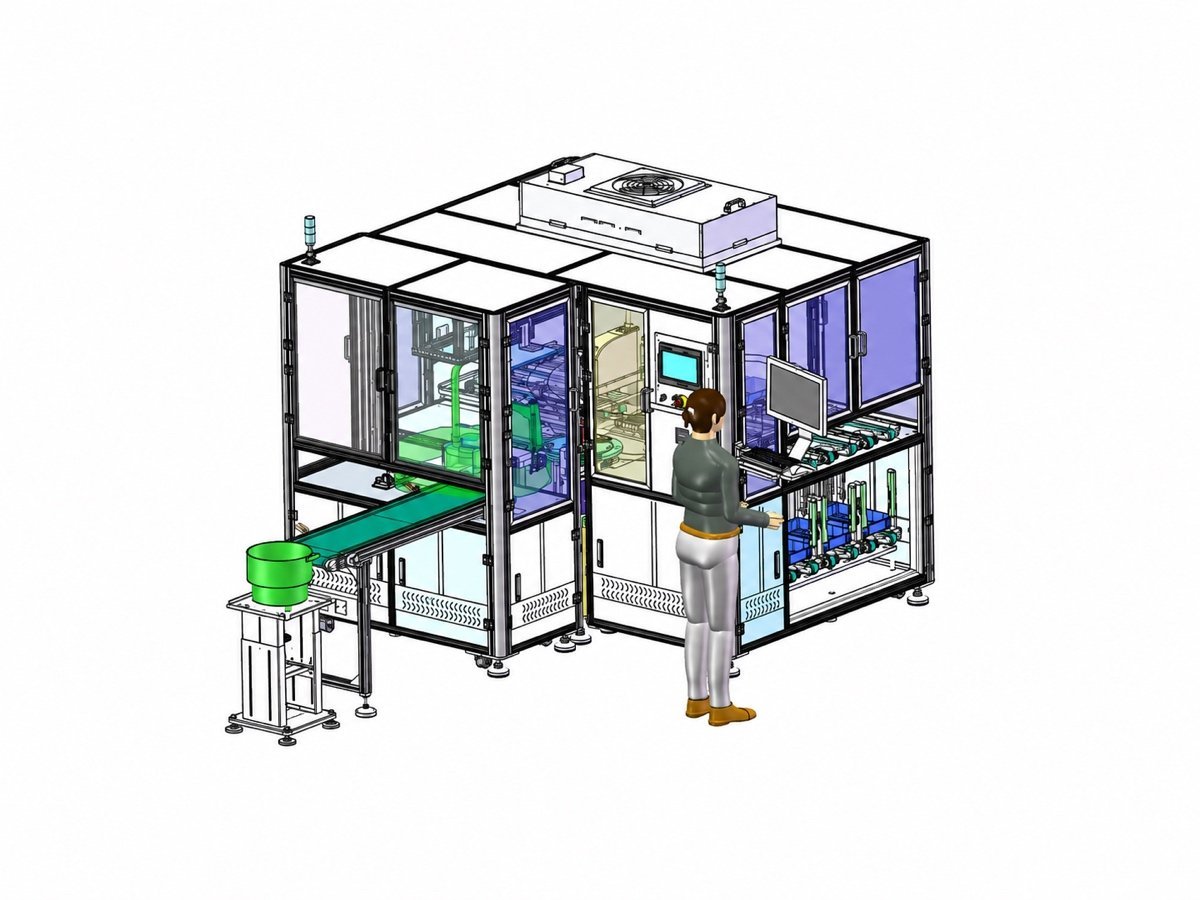
Inspektion
Entscheidet, was versendet wird. Gekrümmte Flächen werden auf Form gemessen; flache Teile werden auf Dicke gemessen und in Bänder sortiert, über 2000 Stück pro Stunde, Umrüstung unter 10 Minuten.
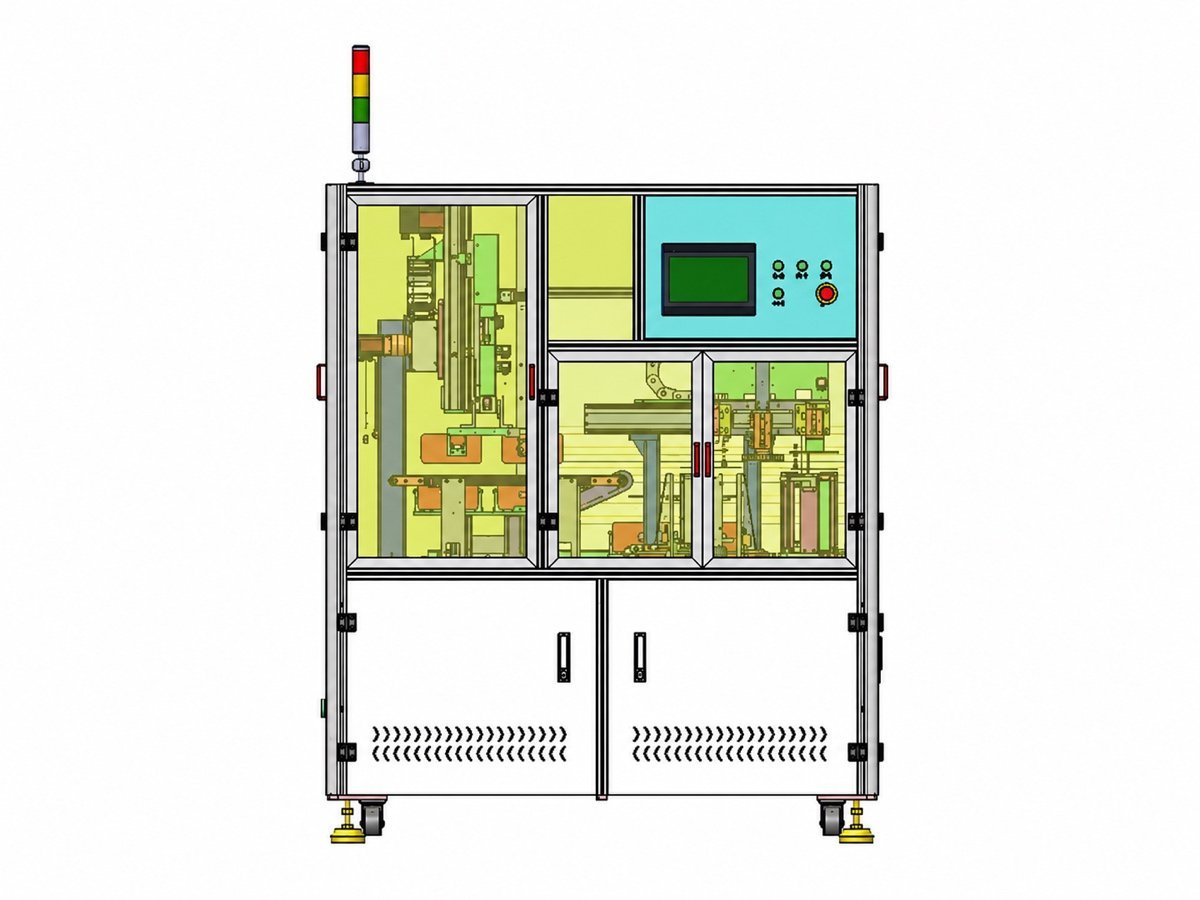
Handhabung
Entscheidet, wie viele Leute die Linie braucht. Korbbelade-, Stapel- und Regalgeräte bewegen Teile zwischen den Stationen in den Formaten, die die Maschinen bereits verwenden.
Warum geht die Diskussion um Menschen und nicht um Präzision?
Jeder seriöse Anbieter beherrscht Form und Oberflächengüte. Was die Fertigung von optischen Linsen als Linie von einem Raum voller Maschinen unterscheidet, ist die Anzahl der Hände, die an einem normalen Dienstag benötigt werden.
Ein Bediener, mehrere Maschinen
Behälter- und Schalenbeschickung, Vakuum-Pick-and-Place und gestapelte Vorrichtungen bedeuten, dass ein Bediener Magazine füllt, anstatt an einer Spindel zu stehen. Dieses Verhältnis ist die Zahl, die zwischen Angeboten verglichen werden muss.
Umrüstung in Minuten
Vorrichtungs- und Programmabruf statt eines Umbaus — unter 10 Minuten an der Inspektionsstation, anderswo vergleichbar. Kurze Serien sind nicht mehr das, was jeder vermeidet.
Ausbeute, die Sie einem Kunden zeigen können
Gemessene Dickenbänder und Form-Ergebnisse, gedruckt und nachvollziehbar, ersetzen einen Tisch und ein Paar Augen. Reklamationen werden mit einem Protokoll statt einer Diskussion beantwortet.
Formate, die bereits übereinstimmen
Die Stapelhöhe des Stapelex von 210 mm passt zum Spannbereich des Kantenschleifers von 210 mm. Kleine Zufälle wie dieser lassen eine Anlage funktionieren – und sie entstehen nur, wenn ein einziger Lieferant sie konzipiert.
Was gehört zu einer Fertigungsanlage für optische Linsen?
Zwei Wege, dieselben sechs Stationen zu kaufen. Der Unterschied liegt nicht in den Maschinen – sondern darin, wem die Lücken dazwischen gehören.
| Ein Lieferant, zusammen konzipiert | Maschine für Maschine | |
|---|---|---|
| Teileformate | Körbe und Trays, abgestimmt über alle sechs Stationen | Wo immer zwei Lieferanten uneins sind, wird von Hand neu verpackt |
| Taktzeitsynchronisation | Stationen dimensioniert nach Ihrer Jahresmenge | Jede Maschine für sich schnell, dazwischen Warteschlangen |
| Versuchsteile | Durchlauf durch die gesamte Sequenz, bevor Sie bestellen | Bewährt, Station für Station |
| Ersatzteile und Schulung | Eine Liste, ein Besuch, ein Ansprechpartner | Getrennt pro Lieferant |
| Wenn ein Teil außerhalb der Toleranz liegt | Ein Prozessverantwortlicher verfolgt es rückwärts | Jeder Lieferant zeigt auf die Station vor seiner |
Eine Fertigungsanlage für optische Linsen von uns umfasst die Stationen 01 bis 06 – Sägen, Generieren, Feinbearbeiten und Polieren, Kanten und Zentrieren, Inspektion und die Handhabungseinheiten dazwischen. Das Materialverhalten wird anhand Ihrer eigenen Teile festgelegt, anstatt aus Tabellen abgeleitet zu werden; veröffentlichte Daten für Saphir und Kristallquarz sind der Ausgangspunkt der Diskussion.
Beschichtung, Verklebung und Montage sind nicht Teil davon, ebenso wenig ein Messtechniklabor über die Inline-Inspektionsstation hinaus. Wir bauen auch keine Anlagen für Architekturglas, Spiegelbearbeitung oder Brillenglaslabore. Wenn Ihr Bedarf diese Bereiche umfasst, werden wir dies vor der Angebotserstellung mitteilen – und wir fertigen selbst keine Linsen, sodass wir nicht mit Ihnen um Ihre Kunden konkurrieren.
Was fragen Käufer nach einer kompletten Anlage?
Müssen wir alle sechs Stationen auf einmal kaufen?
Nein, und die meisten Kunden tun das nicht. Der übliche Weg in die Fertigung optischer Linsen ist, zuerst die Engpass-Station zu kaufen und den Rest über ein oder zwei Jahre hinzuzufügen – was funktioniert, solange die Formate zu Beginn vereinbart werden, damit die späteren Maschinen passen. Was Sie nicht tun sollten, ist, drei Stationen von drei Lieferanten im selben Quartal zu bestellen und bei der Installation festzustellen, dass keiner von ihnen darin übereinstimmt, wie Teile ankommen.
Wie wird die Anlage dimensioniert?
Anhand der Teilezeichnung und der Jahresmenge. Der Takt jeder Station wird geschätzt, die langsamste bestimmt die Anlagengeschwindigkeit, und Stationen werden nur dort verdoppelt, wo die Arithmetik es erfordert. Die Dimensionierung der Fertigung optischer Linsen auf einem Tabellenblatt ist günstig; die Entdeckung des Ungleichgewichts nach der Installation ist es nicht.
Kann es vor der Bestellung bewiesen werden?
Ja. Senden Sie eine Zeichnung und einige Rohlinge Ihres eigenen Materials, und wir lassen sie kostenlos durch die Sequenz laufen und senden Ihnen die Teile mit einem Prozessblatt für jede Station zurück.
Wer installiert und schult?
Wir, mit den Maschinen unter 12 Monaten Garantie und einer Verpflichtung von 8 Stunden Reaktionszeit, 24 Stunden Planungszeit, 48 Stunden Lösungszeit während dieses Zeitraums. Ersatzteile bleiben für die Lebensdauer der Maschine verfügbar.
Was ist mit Material, das wir noch nie bearbeitet haben?
Harte, spröde optische Materialien – optisches Glas, Saphir, technische Keramik, Quarz und Kristall – sind der Bereich für die Fertigung optischer Linsen auf dieser Ausrüstung. Alles Unbekannte durchläuft zuerst den Probelauf, und wenn es nicht funktioniert, sagen wir es.
Kann es mit Maschinen integriert werden, die wir bereits besitzen?
Oft ja, und die ehrliche Antwort hängt von den Formaten ab, die Ihre vorhandenen Maschinen verwenden. Die Fertigung optischer Linsen wird selten von Grund auf neu aufgebaut – die meisten Anlagen wachsen um zwei oder drei Maschinen herum, die bereits ihren Beitrag leisten. Sagen Sie uns, was bereits vorhanden ist, und das Angebot wird darum herum aufgebaut und nicht dagegen.
Senden Sie eine Zeichnung – wir legen die Linie fest
Eine Teilezeichnung und eine Jahresmenge reichen für den Anfang. Sie erhalten ein Anlagenlayout für die Fertigung optischer Linsen mit geschätzten Taktzeiten, den Maschinen für jede Station und den Versuchsteilen, die dies beweisen.
Fordern Sie ein Anlagenangebot an →
- 1 · Sie senden — Teilezeichnung, Material, Jahresmenge und was Sie bereits haben.
- 2 · Wir legen es aus — sechs Stationen, Maschine pro Station, geschätzter Takt und Anlagengeschwindigkeit.
- 3 · Wir beweisen es — kostenlose Probebearbeitung auf Ihren eigenen Rohlingen, über die gesamte Sequenz hinweg.
- 4 · Sie entscheiden — ein Angebot, das Maschinen, Werkzeuge, Fracht, Installation und Schulung abdeckt.