
Толщина линзы по центру: контактное или бесконтактное измерение
Толщина линзы по центру — это осевое расстояние между двумя вершинами оптических поверхностей. Это не толщина по краю, общая высота в произвольном приспособлении или стрела прогиба одной поверхности. Метод должен определять обе вершины и ось линзы или заданную точку отсчета; в противном случае повторяющееся значение может описывать неверный размер.
В производстве, толщина линзы по центру обычно проверяется контактным измерительным прибором, координатным устройством или квалифицированным оптическим зондом. Выбирайте метод исходя из геометрии детали, материала, покрытия, требуемой неопределенности, времени цикла и условий поддержки.
Определите размер перед выбором прибора
Для осевого измерения определите обе поверхности и ось между их вершинами. На плоско-выпуклой линзе это плоская и изогнутая поверхность вершины; для менисковых или двояковыпуклых деталей ориентация также имеет значение. Считывание вне оси не является указанным значением, если процедура не преобразует его.
Укажите номинальное значение, допуск, место измерения, опорную точку или метод центрирования и соответствующие условия. Включите контроль температуры, если это важно. Если на чертеже указана только “толщина”, уточните, означает ли это толщина линзы по центру, толщину по краю, местную или собранную толщину, прежде чем программировать проверку.
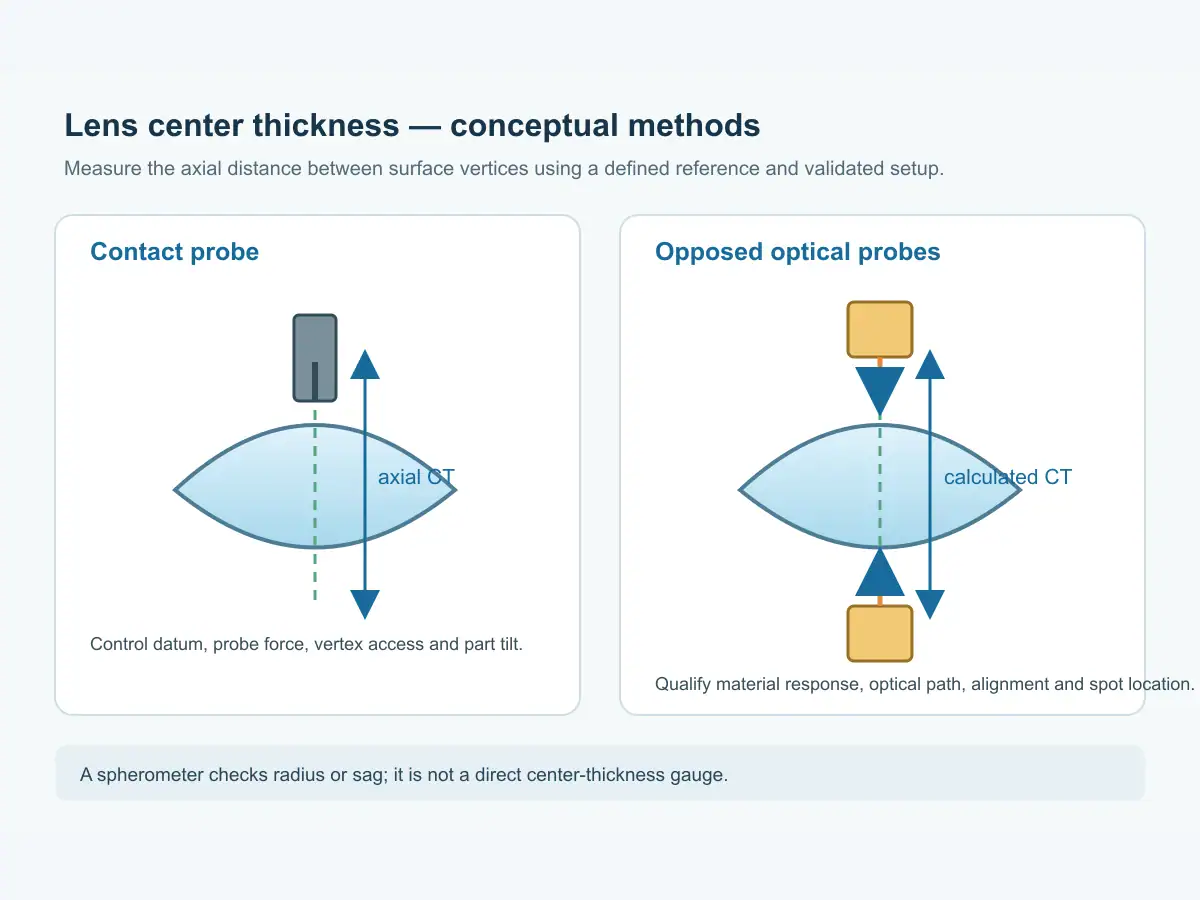
Контактное измерение: прямое, но чувствительное к настройке
Индикатор часового типа, высотомер или координатно-измерительная машина могут обеспечить контактное измерение. Опирайте линзу на заданную опорную точку и касайтесь противоположной поверхности в ее вершине или используйте проверенную реконструкцию. Если приспособление наклоняет или смещает деталь, измеренное расстояние изменяется.
Контактные методы являются прямыми для подходящих материалов и допусков, но сила зонда, радиус наконечника, загрязнение и выравнивание имеют значение. Защищайте деликатные или покрытые поверхности и поддерживайте деталь без искажений. Значение высотомера имеет смысл только при определении его опоры, точки касания и ориентации.
Если крутая поверхность препятствует касанию вершины, доступная точка вне оси не сохраняет то же самое толщина линзы по центру значение. Укажите, как определяется вершина или корректируется показание, и сохраните расчет, калибровку и настройку зонда.
Бесконтактное измерение: избегайте касания, контролируйте оптику
Оптические подходы определяют поверхности без контакта и могут использовать конфокальные, интерферометрические или другие принципы определения расстояния. Двусторонняя система может измерять каждую поверхность от контролируемой точки отсчета и рассчитывать осевое расстояние. Для изогнутых деталей выравнивание и расположение пятна остаются критическими; разрешение датчика не устраняет этих геометрических требований.
Бесконтактные системы избегают силы зонда и поддерживают автоматизацию, но отклик может зависеть от отражательной способности, прозрачности, наклона, покрытия и оптического пути. Квалифицируйте прибор на фактическом материале и геометрии. Уточните, измеряет ли он обе поверхности, рассчитывает по модели или сообщает о другой характеристике, такой как форма поверхности.
Опубликованные методы описывают автофокусировку по астигматизму и хроматическую конфокальную фокусировку для бесконтактного измерения толщины линз. Они устанавливают, что такие методы существуют, а не то, что данный цеховой прибор квалифицирован для каждого типа стекла или допуска.
| Method | Полезно, когда | Проверьте перед использованием |
|---|---|---|
| Индикатор или цифровой измерительный прибор | Доступна определенная точка контакта и доступная геометрия | Опорная точка, сила, доступ к наконечнику и повторяемость оператора |
| Координатное измерение | Обе поверхности могут быть выборочно измерены, и вершины реконструированы | Стратегия точек, выравнивание, доступ к стилусу и расчет |
| Пара оптических зондов | Контакт нежелателен или требуется автоматическое позиционирование поверхности | Отклик материала, расположение пятна, выравнивание оси и калибровка |
| Сферометр | Радиус поверхности или стрела прогиба являются предметом вопроса процесса | Геометрия поддержки и метод радиуса; это не прямое измерение толщины |
Квалифицированная толщина линзы по центру настройка должна возвращать осевое расстояние по чертежу. Быстрый датчик может оставаться смещенным, если он измеряет другую точку поверхности или пропускает вершину крутой линзы.
Сферометр сам по себе не является измерителем толщины по центру
Кольцевой сферометр проверяет кривизну через стрелу прогиба на известной геометрии опоры. Он может проверить радиус, но не измеряет обе вершины. Получение толщина линзы по центру из его показаний требует других размеров, опорных точек и проверенного расчета. Держите проверки радиуса отдельно от прямой проверки толщины.
Сферометр может поддерживать проверку радиуса после генерации, но эта проверка должна оставаться отдельной от прямого измерения толщины по центру.
Повторяемость — это результат процесса, а не просто разрешение дисплея
Повторяемость зависит от калибровки, установки, ориентации, зонда или оптического пятна, температуры, оператора и обработки данных. Разрешение дисплея не доказывает повторяемость на производственных линзах. Изучите репрезентативные детали с использованием предполагаемого приспособления, операторов и последовательности.
Для контактных проверок проверьте возврат опорной точки и силу зонда. Для оптических проверок проверьте центрирование и расположение датчиков. Запишите, является ли результат показанием, средним значением или рассчитанным разделением вершин, и используйте подходящий калиброванный эталон.
Когда показания не совпадают, сравните эталон, точку и ориентацию перед изменением процесса. Наклон, поддержка, зонд вне оси или разные соглашения о расчетах могут объяснить несоответствие; повторение без их контроля может скрыть его источник.
Отделите повторяемость прибора от воспроизводимости между сменами. Попросите более чем одного оператора повторить ту же определенную процедуру, снять и снова установить деталь, а также включить детали, охватывающие ожидаемый диапазон. Проанализируйте разброс и любые систематические смещения по сравнению с калиброванным эталоном. Если производственное приспособление меняется, повторите исследование; результат, квалифицированный на лабораторной стойке, автоматически не переносится на автоматизированное гнездо. Используйте эти данные, чтобы решить, оправдана ли одна проверка, выборочная проверка или классификация 100% для толщина линзы по центру требования.
Где подходит автоматическая сортировка
Отделите повторяемость прибора от воспроизводимости между сменами. Попросите более одного оператора повторить одну и ту же определенную процедуру, снять и снова установить деталь, а также включите детали, охватывающие ожидаемый диапазон. Проанализируйте разброс и любые систематические смещения по сравнению с калиброванным эталоном. Если производственный крепеж меняется, повторите исследование; результат, полученный на лабораторной стойке, автоматически не переносится на автоматизированное гнездо. Используйте эти данные для принятия решения о том, оправдана ли для требования одиночная проверка, выборочный контроль или классификация 100%.
Где подходит автоматизированная сортировка. Измерение и сортировка служат связанным, но различным целям. Станция измерения оценивает определенную характеристику; сортировщик распределяет детали по ячейкам в соответствии с определенным правилом. Перед сортировкой установите метод измерения, предельные значения диапазона, логику отбраковки и запись прослеживаемости. Обозначения ячеек не должны подразумевать допуск, который система контроля не продемонстрировала.: точность зонда ±0,2 мкм, производительность ≥2000 шт./ч, and OK 6 + NG 2 канала. Эти значения относятся к сортировке плоских деталей, а не изогнутых линз толщина линзы по центру. На видео показаны плоские детали, измеренные и распределенные по диапазонам толщины.
На странице LI-20 описано бесконтактное измерение формы изогнутой поверхности с повторяющейся точностью ±0,0015 мм и временем цикла 2 с. Форма поверхности отличается от толщина линзы по центру; эти цифры относятся к указанному измерению формы. См. страницу LI-20 для ее области применения.
Установите цикл измерения в соответствии с производственной задачей
Для каждой группы деталей выберите между сортировкой 100%, периодическими проверками, утверждением первой детали или лабораторной проверкой. Включите в производственный цикл подачу, очистку, измерение, классификацию и обработку брака; один цикл датчика не является тактом линии.
Выборка может соответствовать риску процесса. Для сортировки 100% определите обработку недействительных показаний и записывайте идентификатор детали, значение, канал и повторную проверку, где требуется прослеживаемость. Оценивайте неопределенность, повторяемость и производительность отдельно.
Толщина линзы по центру может меняться во время шлифовки, чистовой шлифовки и полировки. ассортиментом станков для шлифовки оптических линз охватывает операции по обработке геометрии на предыдущих этапах. Согласуйте, какой этап приводит толщину в допуск, какой припуск остается и где происходит окончательное принятие; рабочая зона машины не подтверждает готовую производительность.
Практический план измерения
Перед покупкой или программированием системы задокументируйте:
- Точные поверхности и осевые привязки, определяющие размер.
- Материал линзы, геометрия, диаметр, покрытие и допустимое условие контакта.
- Требуемый диапазон, допуск, неопределенность и исследование повторяемости.
- Приспособление, ориентация, точки измерения и расчет вершины.
- Производительность, правило выборки, диапазоны брака и потребности в прослеживаемости.
Сравните контактные и оптические методы на одних и тех же представительных деталях, включая образцы вблизи пределов допуска. Перед установкой каналов сортировщика или пределов выпуска подтвердите с производственной и отделом качества, как результат соотносится с чертежом.
Часто задаваемые вопросы
Как следует измерять толщину в центре изогнутой линзы?
Метод должен определять положение обеих вершин поверхности вдоль заданной оси линзы или использовать проверенный расчет, который реконструирует их осевое разделение. Запишите приспособление, ориентацию, точки измерения и расчет.
Может ли сферометр напрямую измерять толщину в центре?
Нет. Кольцевой сферометр проверяет кривизну поверхности по стреле провеса при известной геометрии опоры. Он не измеряет обе вершины; любой расчет толщины требует дополнительных ссылок и проверки.
Измеряет ли AOI-20 толщину в центре изогнутой линзы?
Указанная спецификация AOI-20 охватывает бесконтактную сортировку по толщине плоских оптических деталей. Она не устанавливает возможность измерения толщины в центре изогнутых линз.
Что лучше для производства: контактное или бесконтактное измерение?
Ни одно из них не является универсально предпочтительным. Сравните реакцию материала, геометрию, покрытие, доступ к датчику, неопределенность, повторяемость и время цикла на представительных деталях, используя метод приемки по чертежу.
Отправьте чертеж и образец для измерения
Предоставьте чертеж линзы, материал, допуск на толщину в центре, геометрию поверхности, статус покрытия, объем производства и текущий метод контроля. Команда может помочь определить задачу измерения и маршрут на предыдущих этапах, а затем согласовать проверки для бесплатного пробного разреза образца. Отчет об образце должен указывать метод измерения и ссылку, чтобы толщина линзы по центру результат можно было воспроизвести.
Источники
- Vimfun, машина для сортировки линз по толщине AOI-20.
- Vimfun, Автоматическое измерение формы поверхности изогнутых линз LI-20.
- Vimfun, Диапазон станков для шлифования оптических линз.
- Optics Express, Метод бесконтактного измерения толщины линзы с использованием астигматического датчика автофокусировки.
- Applied Optics, Измерение толщины плоскопараллельных пластин и линз с помощью хроматического конфокального датчика.
- Vimfun, Видео бесконтактной сортировки по толщине AOI-20.