Следы от проволочной пилы: сколько шлифовального материала необходимо удалить
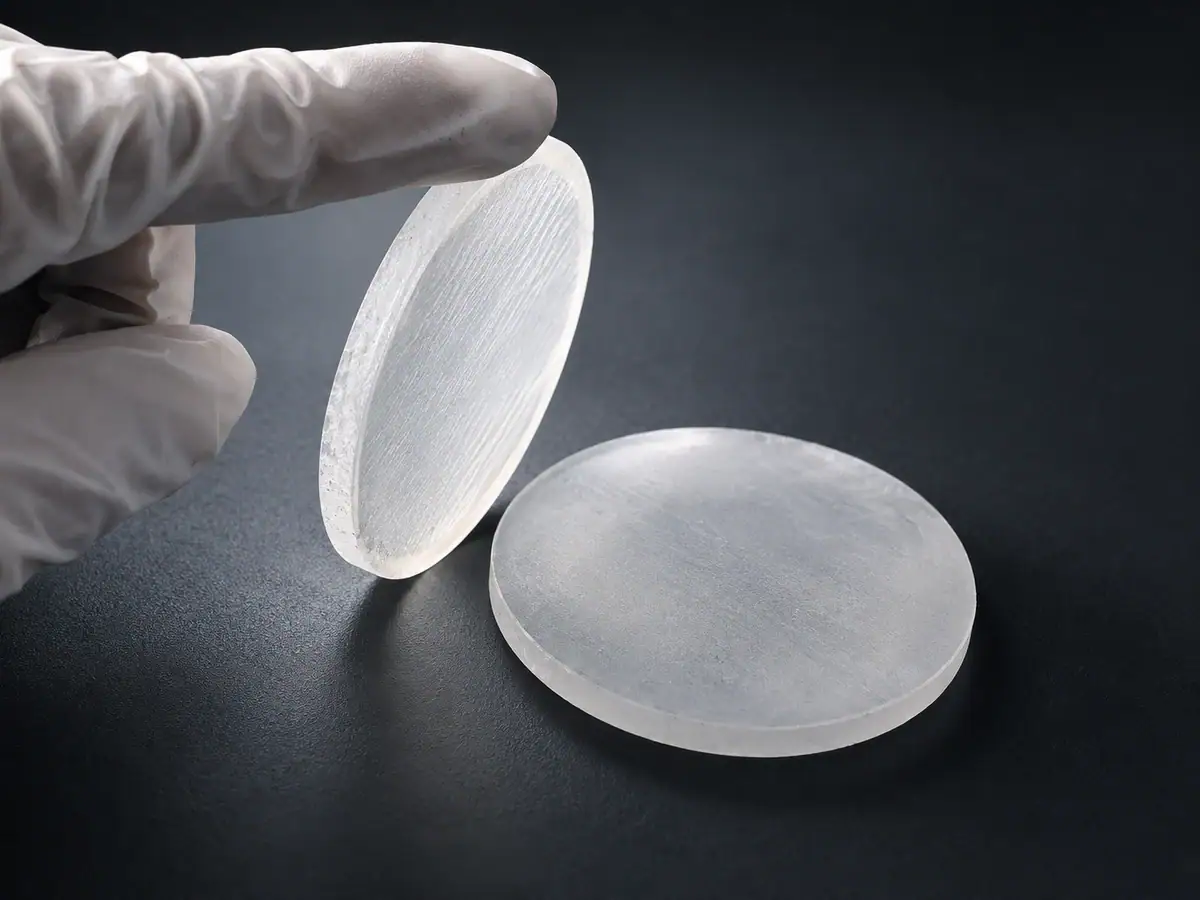
Резаная поверхность может выглядеть однородной при освещении цеха и все же содержать канавку, которая переживет первый проход шлифовки. Другая поверхность может выглядеть более шероховатой, но очиститься с меньшим съемом материала. Следы от проволочной пилы являются полезным свидетельством процесса, но один лишь внешний вид не может определить припуск на чистовую обработку.
Правильный бюджет съема материала объединяет измеренную форму поверхности, самые глубокие соответствующие дефекты поверхности и квалифицированную оценку подповерхностного повреждения. Эти величины должны иметь определенную базу отсчета. Не просто добавляйте пик-то-дно высоту к предполагаемому множителю повреждения. Это может либо удвоить количество снимаемого материала, либо оставить трещины.
01 — Читайте следы от проволочной пилы перед изменением подачи
Начните с разделения повторяющихся полос от изолированных событий. Регулярные полосы могут соответствовать повторяющемуся движению, вращающемуся компоненту или изменяющемуся состоянию проволоки. Случайные ямки, короткие царапины и сколы по краям требуют другого исследования. Сфотографируйте обе поверхности с видимым направлением резки и идентификацией детали.
Очистите деталь, используя утвержденную процедуру для конкретного материала, перед осмотром. Прилипший абразив и высохшие остатки могут быть похожи на повреждения. Поддерживайте постоянное освещение при осмотре, увеличение и угол обзора, чтобы изменение на фотографии не стало ложным улучшением процесса.
Полезная первая запись связывает положение каждого элемента с последовательностью резки. Отметьте, начинается ли элемент при входе, появляется ли в середине резки или ухудшается у выхода. Также записывайте информацию о поддержке, склейке, истории проволоки и перерывах. Наше руководство по качеству оптической резки сопоставляет эти наблюдения с допустимыми размерами.
02 — Отделяйте подсказки процесса от доказанных причин
Следы от проволочной пилы сами по себе не идентифицируют неисправный компонент. Используйте их закономерность для выбора следующей контролируемой проверки, затем изменяйте по одному параметру за раз.
| Наблюдаемый элемент | Кандидатские проверки | Доказательства, необходимые перед изменением рецептуры |
|---|---|---|
| Повторяющиеся полосы на поверхности | Состояние направляющих, периодическое движение, перебои подачи | Корреляция положения или времени в течение нескольких резок |
| Сильное повреждение на входе или выходе | Жесткость поддержки, зацепление и геометрия выхода | Сравнение входа и выхода на идентифицированных образцах |
| Изолированная глубокая царапина | Свободные частицы, состояние абразива, загрязнение | Осмотр очищенной поверхности и история расходных материалов |
| Широкая коробление поверхности | Нагрузка при резке, поддержка, тепловое состояние и снятие | Измерение формы поверхности после снятия зажима |
| Различные результаты на противоположных поверхностях | Последовательность резки, локальная поддержка и состояние материала | Сопоставленные измерения с использованием одной и той же базы отсчета |
Диаметр проволоки, размер абразива и подача взаимодействуют. Более тонкая проволока не обязательно оставляет более мелкие дефекты, а увеличение натяжения без проверки спецификации станка может создать другую проблему. Используйте обсуждение натяжения и прочности проволочной петли в качестве отправной точки для обзора конфигурации, а не как разрешение на превышение допустимого рабочего диапазона.
03 — Измерьте поверхность с указанным фильтром и базой отсчета
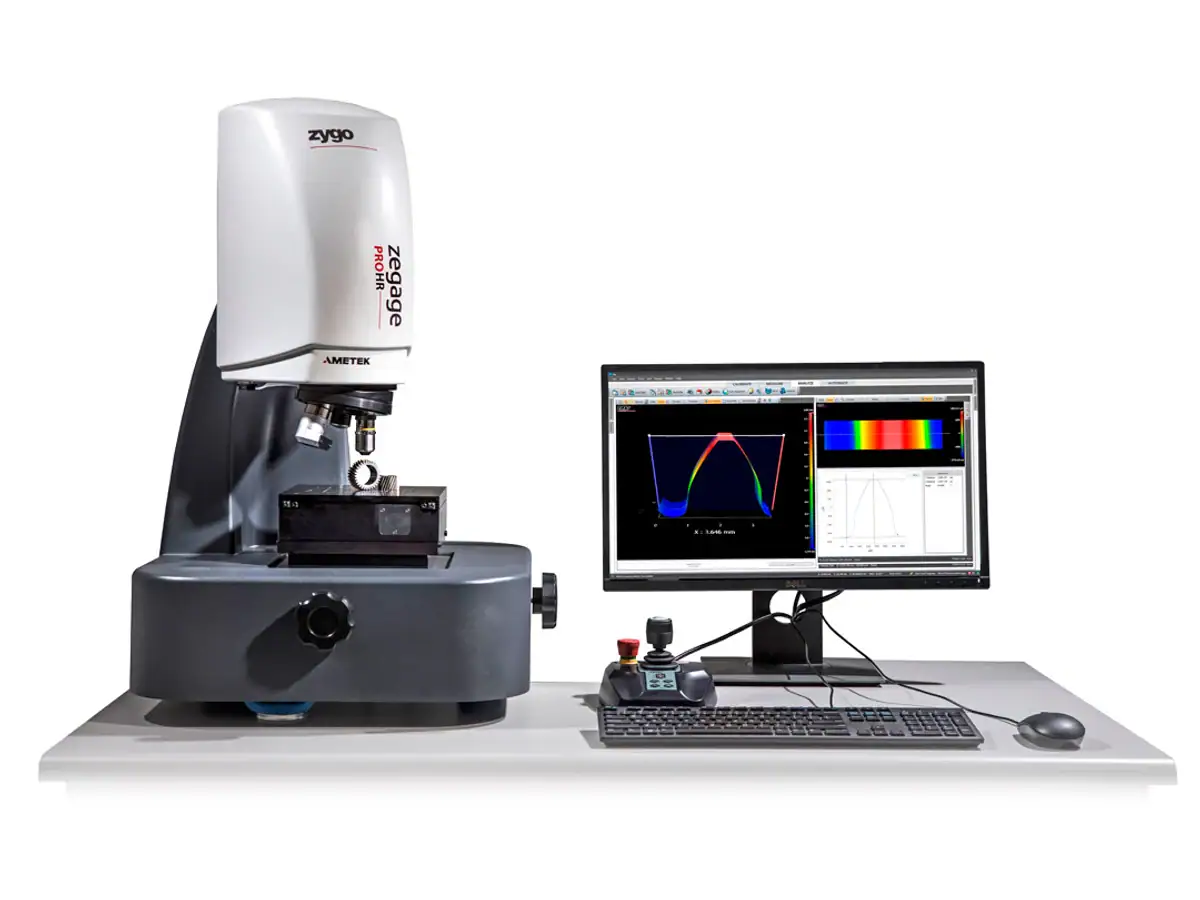
Для следов от проволочной пилы одно число шероховатости неполное. Профиль поперек направления резки может выявить особенности, которые упускает параллельный след. Площадное измерение может показать, является ли канавка изолированной или продолжается по всей полезной апертуре.
Запишите тип прибора, конфигурацию стилуса или оптическую конфигурацию, интервал выборки, длину оценки и фильтрацию. Отделите общее коробление от текстуры с более короткими длинами волн. Если два отчета используют разные фильтры, их значения шероховатости могут не описывать одни и те же физические особенности.
Определите самый глубокий дефект, который имеет значение в пределах готовой детали. Впадина за пределами окончательного диаметра может исчезнуть во время обработки краев. Впадина внутри прозрачной апертуры требует явного решения о снятии или отклонении. Не выбирайте место измерения только потому, что оно дает самый чистый профиль.
Перед использованием сканирования для установки припуска сравните повторные измерения и осмотрите доступный эталон. Прозрачные и крутые поверхности могут создавать проблемы для оптических приборов; контактные методы вводят свои собственные ограничения по доступу и нагрузке. Нечитаемая область — это отсутствие доказательств, а не результат нулевой глубины.
04 — Слой трещин имеет другую границу
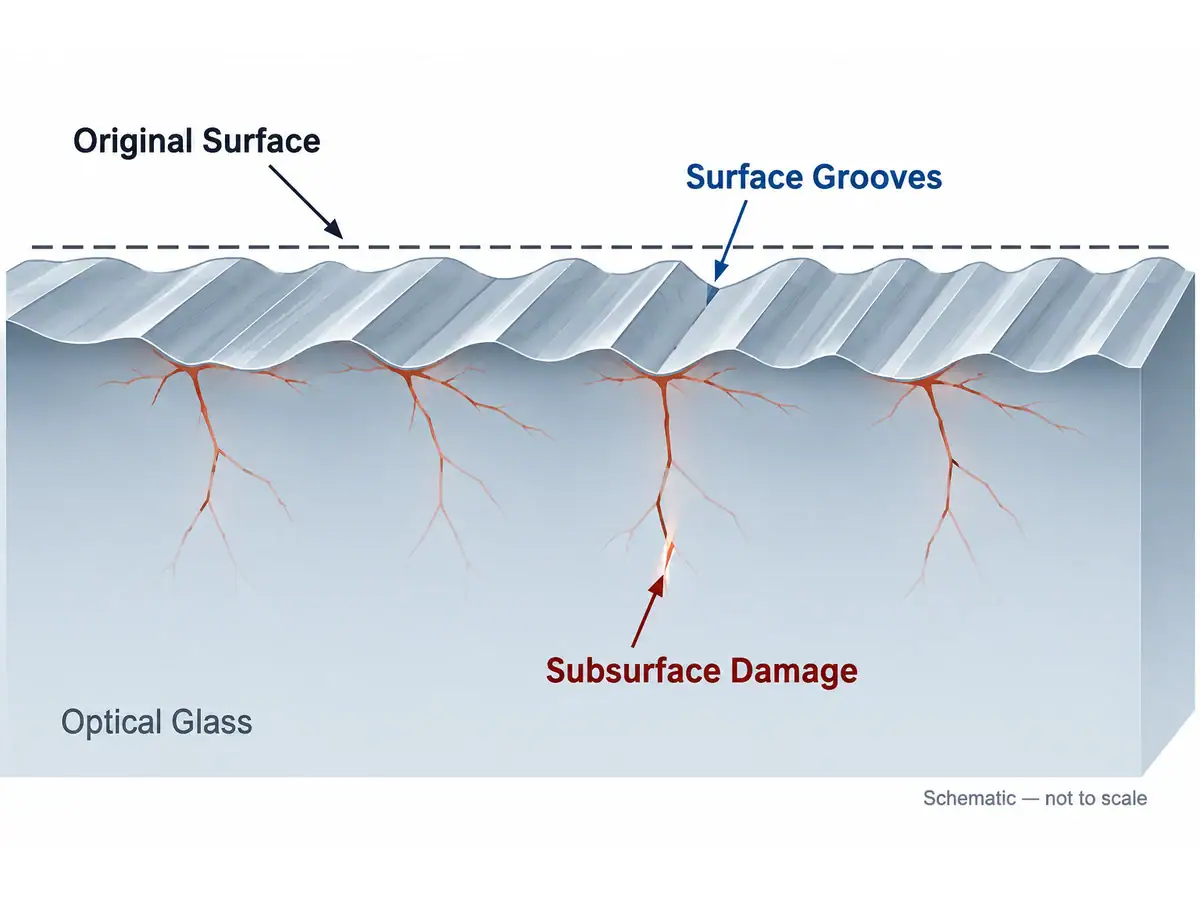
Видимая впадина от следов проволочной пилы не обязательно является самым глубоким поврежденным материалом. Трещины могут простираться ниже видимой поверхности. И наоборот, предполагаемый фиксированный множитель может преувеличивать повреждение при применении к другому материалу, абразиву или механизму резки.
Исследование шлифовки оптического стекла Хеда и Эдвардса сообщает о взаимосвязи между шероховатостью и повреждением в исследованных условиях. Оно не устанавливает универсальное правило умножения на два или три для алмазно-проволочной резки германия, ZnSe или сапфира.
Рассматривайте глубину повреждения как вопрос квалификации процесса. руководство по подповерхностным повреждениям объясняет, почему полированный внешний вид сам по себе не может доказать, что предыдущий слой трещин был удален. При установке бюджета шлифовки определите, измеряется ли указанная глубина от номинальной поверхности, локального пика или локальной впадины.
05 — Квалифицируйте повреждение с использованием репрезентативных жертвенных образцов
Лаборатория может исследовать подготовленный поперечный разрез или мелкий конус через поврежденную область. Конус распределяет небольшую глубину на большее боковое расстояние, что может облегчить наблюдение границы повреждения. Подготовка должна избегать внесения трещин, которые затем принимаются за повреждения от резки.
В упрощенном плоском конусе вертикальная глубина соответствует боковому расстоянию, умноженному на тангенс измеренного угла конуса. Эта геометрическая зависимость не является полным методом испытаний: исходная ссылка на поверхность, калибровка угла и идентификация фактических трещин по-прежнему имеют значение.
Химическое травление может улучшить видимость трещин для некоторых комбинаций материалов и методов, но химия не может быть легко перенесена между оптическим стеклом и инфракрасными материалами. Используйте квалифицированную лабораторную процедуру с соответствующими для материала мерами безопасности, а не импровизированное травление в цеху.
Для квалификации следов от проволочной пилы включите образцы из более чем лучшей секции партии. Свяжите разрушающий контроль с исходной записью резки. Фотография без номера образца не может подтвердить допустимое значение для повторяемого производства.
06 — Изменения материала: что исследовать
Избегайте ранжирования всех оптических материалов по одной предполагаемой глубине повреждения. Геометрия заготовки, направление кристалла, оснастка и поддержка могут изменить результат в пределах одного семейства материалов.
| Материал | Приоритет исследования | Подтвержденное решение |
|---|---|---|
| Германий | Форма поверхности, выкрашивание и последующая очистка | Выживет ли больше пригодных деталей после полного цикла обработки |
| ZnSe | Поддержка, повреждения при обращении и контролируемая влажная обработка | Подходит ли последовательность резки и очистки |
| Сапфир | Ориентация, направление зацепления и состояние кромки | Переносится ли рецептура между указанными заготовками |
| Optical glass | Точный сорт, история абразива и оценка трещин | Покрывает ли квалифицированный допуск это стекло |
Цель этой таблицы — организовать испытания. Она не предоставляет гарантию глубины для конкретного материала. Сравнение следов от проволочной пилы между материалами имеет смысл только при условии записи определений измерений и требований к готовой детали.
07 — Учтите результат в припуске на шлифование
Сопоставьте готовую геометрию с измеренной заготовкой. Планируемое снятие материала при черновой обработке должно учитывать коррекцию формы и квалифицированную границу повреждения, оставляя при этом припуск, необходимый для последующего чистового шлифования и полировки.
Не учитывайте один и тот же слой трещин дважды: один раз в пределах установленного припуска на черновую обработку и снова как отдельный резерв безопасности. Точно так же не предполагайте, что удаление видимой канавки устранило все нижележащие трещины. Расчет припуска на резку разделяет бюджет припуска на каждую грань от потребления на резку.
Обсудите эту передачу при выборе оборудования для шлифования оптических линз. Важен вопрос, сможет ли поступающая заготовка стабильно достигать своей конечной геометрии, а не сможет ли станок быстро удалить заметную полосу.
08 — Завершите испытание с повторяемым правилом выпуска
Запись о выпуске продукции должна определять допустимую входную форму, метод контроля, продемонстрированную последовательность удаления и условия, требующие повторной квалификации. Включите смену проволоки, новый сорт материала, измененную поддержку и существенное изменение рецептуры среди триггеров пересмотра.
По возможности сохраняйте отклоненные образцы в качестве доказательства. Они показывают границы процесса и предотвращают повторение неудачной настройки оператором в дальнейшем. Анализируйте результаты после снятия с оправки и окончательной проверки, поскольку хороший результат в зажиме может скрыть последующую проблему с размерами.
Отправьте чертеж, материал, направление резки и фотографии следов от проволочной пилы, когда вы запрашиваете бесплатную резку образцов. Используйте испытание для установления состояния после резки; согласуйте любое подтверждение шлифования или полировки отдельно.
