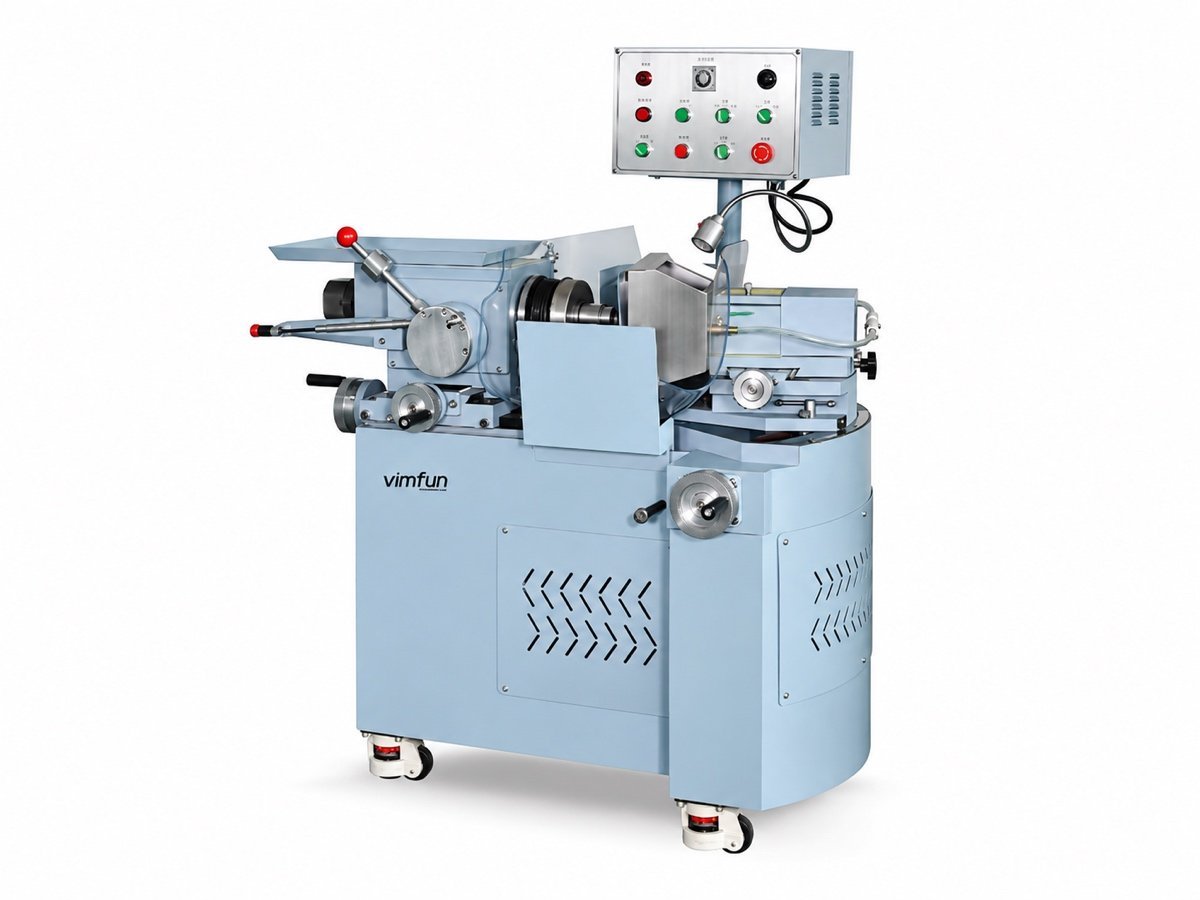
Генератор кривизны больших линз SG-120
Ручной генератор кривизны больших линз который шлифует выпуклую, вогнутую или плоскую поверхность на оптике диаметром до 120 мм. Это старший брат SG-80 — больше мощности шпинделя, внутреннее двухпоточное охлаждение и более жесткая конструкция для удержания радиуса на большой поверхности.
Что производит этот станок, и что происходит до и после него
Оптический элемент начинается как отрезная или прессованная заготовка и заканчивается как покрытая, центрированная линза. Большой генератор кривизны линз занимает промежуточное положение для самых больших деталей: он прорезает радиус кривизны на поверхности заготовки диаметром до 120 мм и приближает толщину по центру к чертежной. Все, что находится выше по технологической цепочке, обеспечивает его; все, что находится ниже, наследует оставленную им поверхность.
Деталь, выходящая из этого станка, не является готовой; ее радиус достаточно близок, чтобы этап притирки и полировки снимать микроны, а не перерезать кривизну. Отличие при Ø120 заключается не в принципе — а в нагрузке. Большая заготовка требует большего усилия резания и выделяет больше тепла, и именно для этого создан SG-120.
Для деталей диаметром до 80 мм меньший генератор кривизны линз SG-80 реализует тот же принцип при более низкой стоимости. Переходите на SG-120, когда диаметр, усилие резания или тепло от большой поверхности являются тем, что требуют ваши детали.
Как большой генератор кривизны линз производит радиус?
Так же, как и меньшие станки — без шаблона, без копировальной оправки. На станках этого класса радиус получается из угла.
Два шпинделя выполняют работу. шпиндель инструмента оснащен алмазным шлифовальным кругом и вращает его со скоростью 8000 об/мин. шпиндель заготовки удерживает заготовку на вакуумном патроне, вращает ее со скоростью 0–36 об/мин и подает к кругу, пока оператор наблюдает за процессом резания.
Поскольку чашечная шлифовальная головка наклонена, ее круговая режущая кромка описывает сферу по мере вращения заготовки под ней. Радиус этой сферы определяется исключительно геометрией:
- sin θ = d / (2R) — где θ — угол наклона шпинделя, d — эффективный диаметр режущей кромки чашечной шлифовальной головки, а R — получаемый радиус
- θ = 0° — две оси параллельны, и станок генерирует плоскость
- наклон 0–45° — чем круче настройка на поворотной каретке, тем короче получаемый радиус
- Выпуклая или вогнутая — определяется тем, к какой стороне оси заготовки наклонено шлифовальное кольцо
Геометрия идентична меньшим станкам. Большой генератор кривизны линз должен добавить прочность и охлаждение, чтобы удерживать эту геометрию при удалении гораздо большего количества стекла.
Вы покупаете диапазон, определяемый кареткой 0–45° и кругами для вашего материала — так же, как и на меньших станках. Разница, за которую вы платите на SG-120, — это производительность, а не другой принцип.
Почему большой линзе нужен другой станок?
Не потому, что меняется геометрия — она не меняется. Потому что большая заготовка требует большего усилия для резания и выделяет больше тепла, а станок, рассчитанный на Ø80, не может сохранять форму под такой нагрузкой. На SG-120 реализованы три вещи.
Больше мощности шпинделя для большего реза
Двигатели инструмента и заготовки увеличены до 1,5 кВт × 2 полюса, поэтому станок сохраняет скорость резания при более широкой дуге поверхности Ø120 вместо замедления и вибрации.
Внутреннее двухпоточное охлаждение струей
Шпиндель инструмента имеет внутреннюю струю, поэтому охлаждающая жидкость поступает к резу как изнутри круга, так и снаружи. На большой поверхности такое внутреннее и наружное охлаждение поддерживает качество поверхности при повышении температуры.
Усиленная, более жесткая конструкция
Несущие части усилены по сравнению с SG-80 для повышения жесткости, поэтому дополнительное усилие резания большой заготовки не проявляется в виде ошибки формы на готовой поверхности.
По-прежнему ручной станок, требующий мастерства
Как и в SG-80, оператор устанавливает наклон, выполняет первую деталь и считывает ее стрелу прогиба перед началом работы. SG-120 предоставляет этому квалифицированному оператору возможность работать с большим стеклом, а не другой способ работы.
Какие материалы и геометрии он может обрабатывать?
| Артикул | Возможности |
|---|---|
| Генерируемые поверхности | Выпуклые и вогнутые сферические поверхности; плоские поверхности |
| Диапазон радиусов | Устанавливается поворотной кареткой, наклон 0°–45°; плоскость при 0° |
| Диаметр заготовки | До Ø120 мм |
| Ход заготовки | 70 мм |
| Заготовок за цикл | 1 — одиночная деталь, ручная загрузка |
| Материалы | Оптические линзы — отправьте ваш материал для бесплатного пробного прогона; пригодность подтверждается на ваших собственных деталях |
| Точность формы поверхности | ≤ 0,003 мм |
| Ошибка толщины по центру | ≤ 0,01 мм |
| Cooling | Внутреннее двухпоточное охлаждение струей (внутреннее + наружное) |
Если ваши чертежи имеют размеры в соответствии с стандартом ISO 10110, отправьте его вместе с запросом. На большом генераторе кривизны линз допуск на радиус и допуск на толщину по центру определяют, подходит ли деталь и нужен ли для диаметра больший станок — см. данные по оптическим материалам , если вы выбираете стекло.
Технические характеристики
SG-120 обладает теми же классами точности, что и SG-80; он добавляет мощность шпинделя, внутреннее охлаждение струей и усиленную конструкцию для крупногабаритных работ.
| Максимальный диаметр обработки | Ø120 мм |
| Ход заготовки | 70 мм |
| Наклон поворотной каретки | 0° – 45° |
| Скорость шпинделя инструмента | 8 000 об/мин |
| Скорость вращения шпинделя заготовки | 0–36 об/мин, бесступенчатая |
| Биение шпинделя инструмента (радиальное / осевое) | ≤ 0,005 мм |
| Биение шпинделя заготовки (радиальное / осевое) | ≤ 0,005 мм |
| Совпадение высоты по двум осям | ± 0,25 мм, регулируемое |
| Точность формы поверхности | ≤ 0,003 мм |
| Ошибка толщины по центру | ≤ 0,01 мм |
| Cooling | Внутренний распылитель, двойной контур (внутренний + внешний) |
| Двигатель шпинделя | 1,5 кВт × 2 полюса |
| Шпиндель заготовки | 0,18 кВт (1:30) |
| Габаритные размеры (Д × Ш × В) | 1,3 × 1,0 × 1,5 м |
| Общий вес | прибл. 600 кг |
| Конструкция основания | Чугунное основание, притертые вручную посадочные поверхности, усиленное |
На большом генераторе кривизны линз алмазные шлифовальные круги и правящие камни являются расходными материалами, выбираемыми в зависимости от материала и радиуса. Они указываются отдельно — сообщите нам ваши материалы и радиусы, и мы подберем их.
Основные узлы и их назначение
Это словарь, которым будут пользоваться ваш оператор и наш сервисный инженер на производстве.

| Узел | Function |
|---|---|
| Шпиндель инструмента | Опорный узел алмазного шлифовального круга со скоростью 8 000 об/мин; двигатель 1,5 кВт × 2-полюсный для резки больших заготовок |
| Внутреннее охлаждение распылением | Подает охлаждающую жидкость как изнутри круга, так и снаружи, поддерживая качество поверхности на большой площади |
| Вращающаяся каретка | Наклоняет шпиндель инструмента на 0°–45° для установки генерируемого радиуса; фиксируется во время работы |
| Шпиндель заготовки | Вакуумный патрон, вращающий заготовку со скоростью 0–36 об/мин; ручная подача к кругу |
| Система охлаждения | Циркуляционная система подачи для внутренних и внешних контуров, бак в основании |
| Усиленное чугунное основание | Усиленная конструкция с ручной притиркой, сохраняющая форму при более высоких усилиях резания |
| Органы управления оператора | Скорость шпинделя, подача и фиксация каретки в пределах досягаемости рабочего места |
Коммунальные услуги, окружающая среда и безопасность
Электропитание, сжатый воздух, охлаждающая жидкость, нагрузка на пол и условия окружающей среды, в которых будет работать станок, подтверждаются нами для каждого заказа вместе с поставляемыми средствами безопасности и защиты. Эти данные зависят от напряжения и частоты вашей сети, обрабатываемого материала и рынка назначения, поэтому мы не публикуем единый набор здесь.
Отправьте нам условия на объекте вместе с вашим запросом, и мы письменно сообщим вам требования к коммунальным услугам и окружающей среде до размещения заказа.
Повторяемость результатов работы большого генератора кривизны линз зависит от оператора, а большие стеклянные заготовки менее терпимы к сильной подаче, чем маленькие. Настройка подачи и охлаждения для новой большой детали требует пробных заготовок, а не руководства — поэтому мы запрашиваем ваши заготовки перед тем, как дать предложение.
Что происходит после установки станка?
Одинаковые условия применяются ко всем станкам, которые мы отправляем, независимо от того, куда они отправляются в мире.
| Гарантийный срок | 12 месяцев с момента окончательной приемки |
| Реагирование в течение гарантийного срока | Реагирование в течение 8 часов · предложение решения в течение 24 часов · устранение проблемы в течение 48 часов, включая закупку, установку и ввод в эксплуатацию запчастей |
| После гарантийного срока | Сервис и запасные части доступны в течение всего срока службы оборудования |
| Сертификация | CE |
Технические характеристики могут быть изменены в результате модернизации конструкции. Возможны незначительные отличия в отдельных деталях. Для получения обязательных спецификаций обратитесь к подтверждению заказа.
Смотрите работу станка
SG-120 генерирует большую сферическую поверхность, а внутреннее охлаждение распылением поддерживает резку на поверхности Ø120 мм.
01 — Цикл генерации сферической поверхности, большая заготовка
02 — Внутреннее охлаждение распылением и настройка каретки
Отправьте один чертеж и несколько заготовок
Большой генератор кривизны линз легко неправильно выбрать по техническим характеристикам. Пришлите нам чертеж одного элемента — диаметр, радиус, толщину в центре, материал и класс допуска, который вы должны выдержать — вместе с несколькими вашими заготовками. Мы обработаем их, вернем вам и отправим технологический лист вместе с предложением.
Если ваши детали имеют диаметр Ø80 мм или меньше, мы предложим вам SG-80 вместо того, чтобы предлагать машину, которая вам не нужна.
12-месячная гарантия · бесплатная пробная обработка на материале заказчика
Среди клиентов в оптической отрасли Edmund Optics и Когерентный
Сопутствующее оборудование и материалы:
- Сферический генератор кривизны линз SG-80 — меньший ручной генератор до Ø80 мм
- Автоматический оптический генератор кривизны Auto-SG-50 — автоматизированный генератор
- Станок для полировки выпуклых линз FP-4L — последующая стадия полировки
- Линия производства оптических линз — как станции соединяются