
Изготовление оптических линз
Изготовление оптических линз включает шесть этапов, в ходе которых блок материала превращается в готовую, проверенную линзу. Эта страница — не каталог оборудования, а описание того, как шесть этапов сочетаются друг с другом: что передается от одного этапа к следующему, где деталь все еще обрабатывается вручную, и что меняется, когда вся линия поставляется от одного поставщика.
12 станков 02ГенерацияЗаготовка → радиус
12 станков 03Шлифовка · полировкаРадиус → форма
8 станков 04Обработка края · центрированиеДиаметр → ось
4 станка 05ИнспекцияИзмерение → сортировка
2 станка 06ОбращениеМежду этапами
3 станка
Шесть этапов, пять передач
Станки — это простая часть изготовления оптических линз. Что определяет, будет ли линия работать, — это пять передач между ними: формат, в котором поступают детали, и необходимость ручного вмешательства.
Каждая стрелка в изготовлении оптических линз — это решение о формате: корзины на одном этапе и лотки на следующем означают, что человек переупаковывает детали, и этот человек — реальная стоимость. Расположение шести этапов вместе — это то, как эти форматы согласовываются до заказа чего-либо.
Что фактически происходит с линзой Ø18 мм
Плоско-выпуклая линза из оптического стекла, R25 на выпуклой стороне, партиями в несколько тысяч штук. Названия станков — примеры; последовательность — это то, как изготовление оптических линз фактически выглядит на производстве.
Алмазный проволочный контур с замкнутым циклом оставляет около 0,5 мм пропила и небольшой скол по краю, поэтому заготовка несет меньше повреждений на следующий этап, а генератор имеет меньше материала для снятия.
Станция генерации с ЧПУ, работающая с заготовками диаметром Ø10–55 мм, измеряет стрелу прогиба в процессе работы и автоматически корректирует следующую заготовку. Заготовки поступают россыпью в бункер или упорядоченно в лотке, в зависимости от выбранной рамы.
Обработка выпуклых поверхностей выполняется на раме с нижним ходом — от R1,5 до R50, до Ø30 мм, четыре шпинделя работают одновременно. Чистовое шлифование удаляет повреждения, оставленные генератором; полировка затем корректирует форму, а не гоняется за царапинами.
Два круга снимают припуск на черновую и чистовую обработку за один проход, а сервопривод наносит фаску на обе поверхности, от 15 секунд на деталь с вакуумным захватом. Там, где это указано на чертеже, центрирование выравнивает ободок по оптической оси.
Бесконтактный контроль с повторяемостью ±0,0015 мм и примерно за 2 секунды на деталь, подача из неупорядоченных заготовок с помощью системы технического зрения, сгруппированные результаты по диапазонам толщины в лотки. Здесь выход годных перестает быть мнением.
Устройства загрузки в корзины, штабелирования и стеллажи переносят заготовки диаметром Ø10–20 мм между станциями примерно за 2 секунды на деталь, в тех же форматах корзин и лотков, которые ожидают машины.
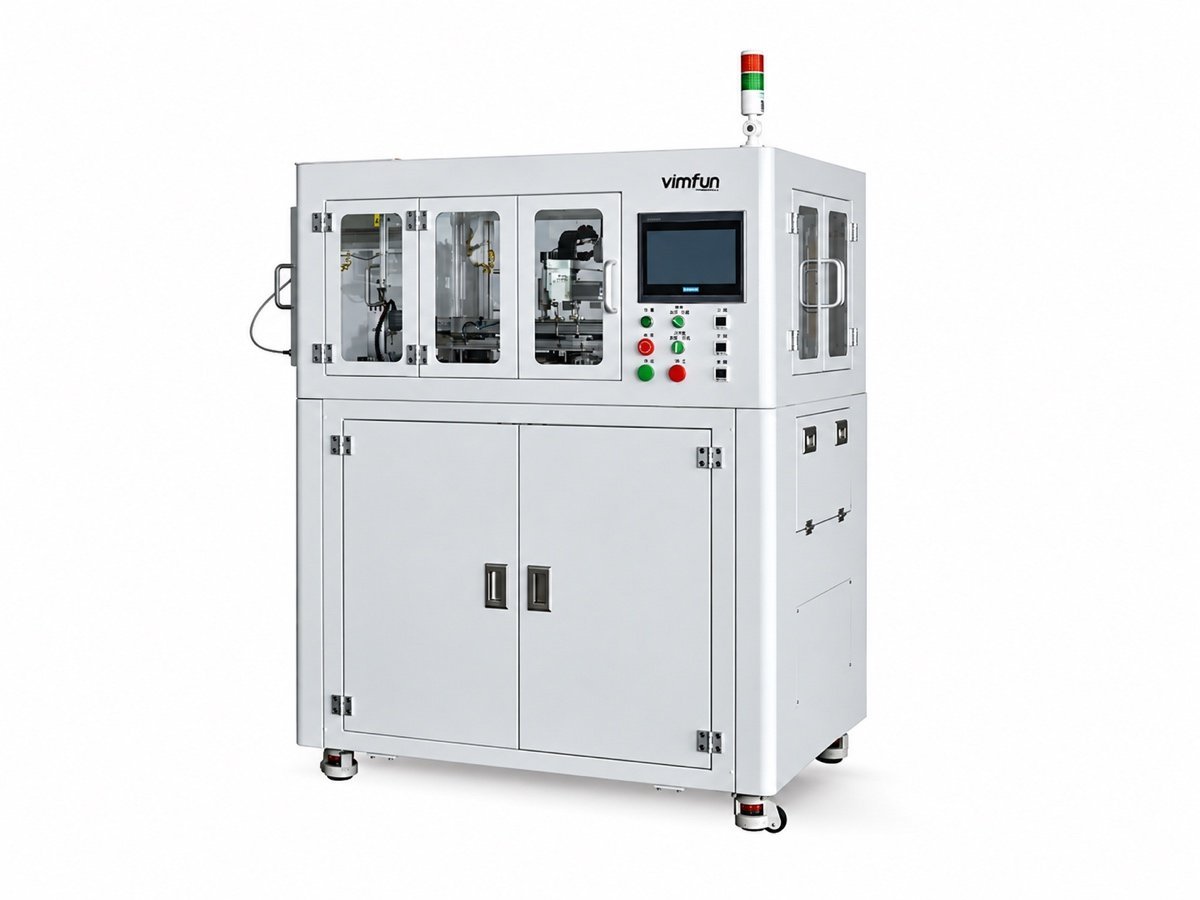
Что определяет каждая станция — и где возникают узкие места
Каждая станция в производстве оптических линз передает следующей проблему, которую она не может решить. Это те, о которых стоит знать перед проектированием линии.
Пиление
Определяет потери на резку и степень повреждения заготовки. На дорогостоящем материале эта станция определяет выход годных всей линии до начала любой другой обработки.
Генерация
Определяет радиус и припуск на полировку. Неравномерный припуск здесь оплачивается дважды на станции 03.
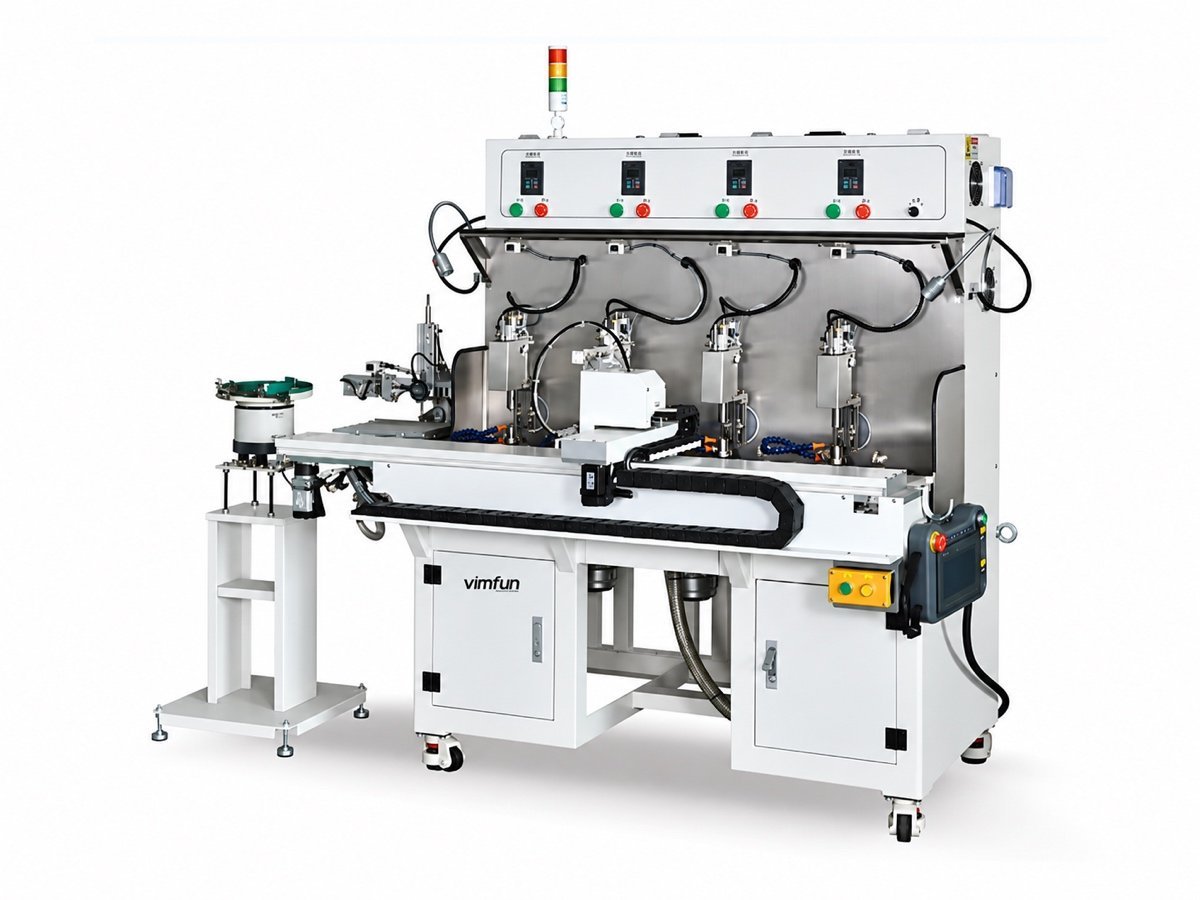
Тонкое шлифование и полировка
Определяет форму и чистоту поверхности. Верхняя рама обрабатывает вогнутые детали, нижняя — выпуклые; смешанная программа деталей требует обеих рам, а не одного компромисса.
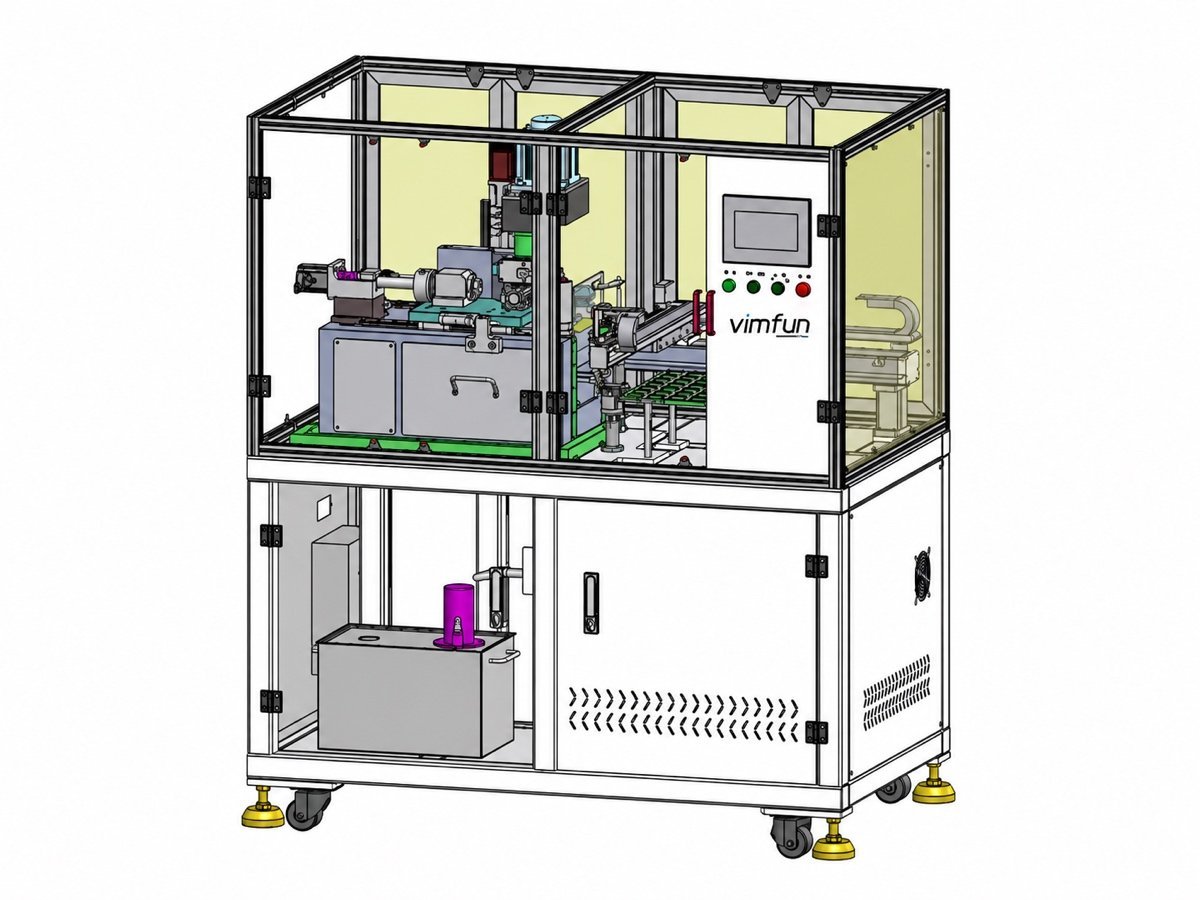
Обработка краев и центрирование
Определяет наружный диаметр, фаску и, где указано, оптическую ось. Это самая дешевая станция, и она выявляет ошибки, допущенные на предыдущих этапах.
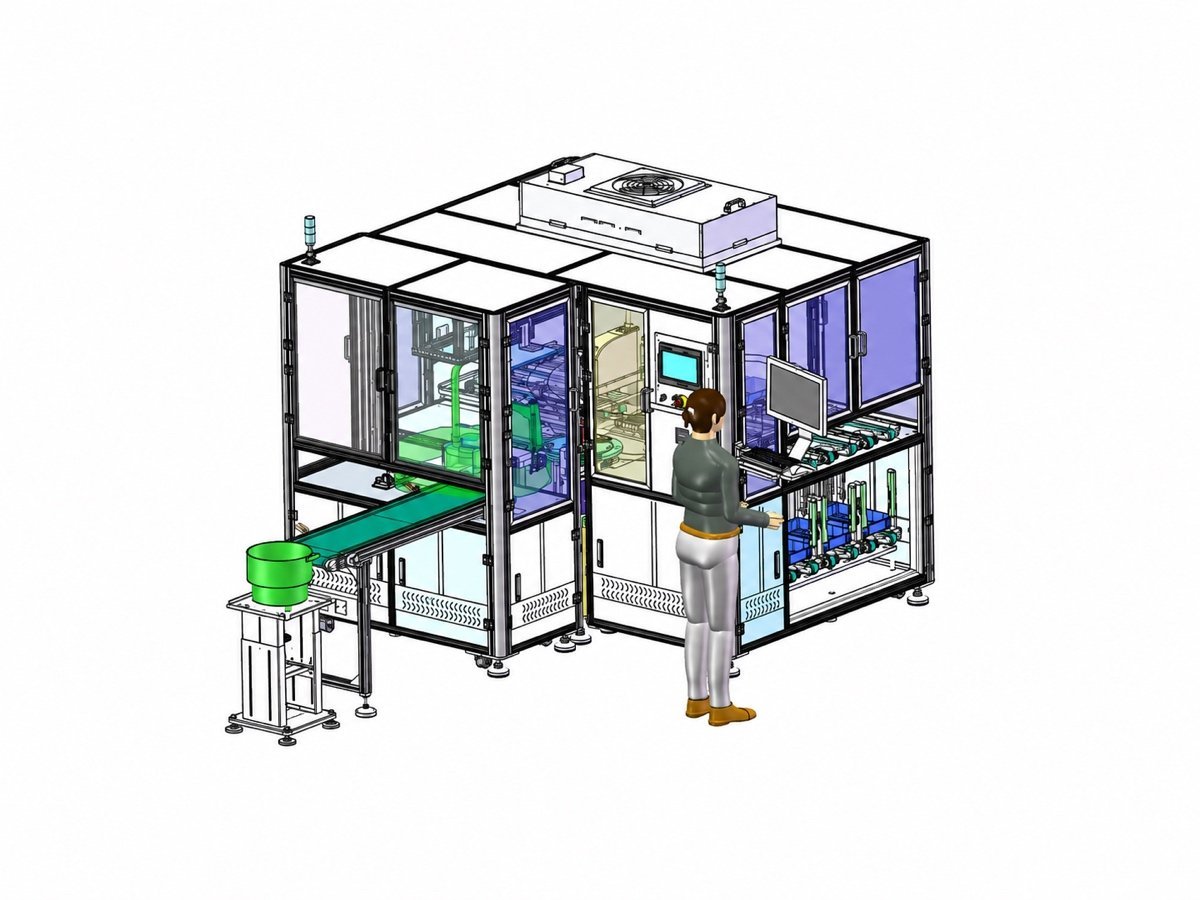
Инспекция
Определяет, что отправляется на склад. Изогнутые поверхности измеряются на предмет формы; плоские детали калибруются по толщине и сортируются по диапазонам, более 2000 штук в час, переналадка менее 10 минут.
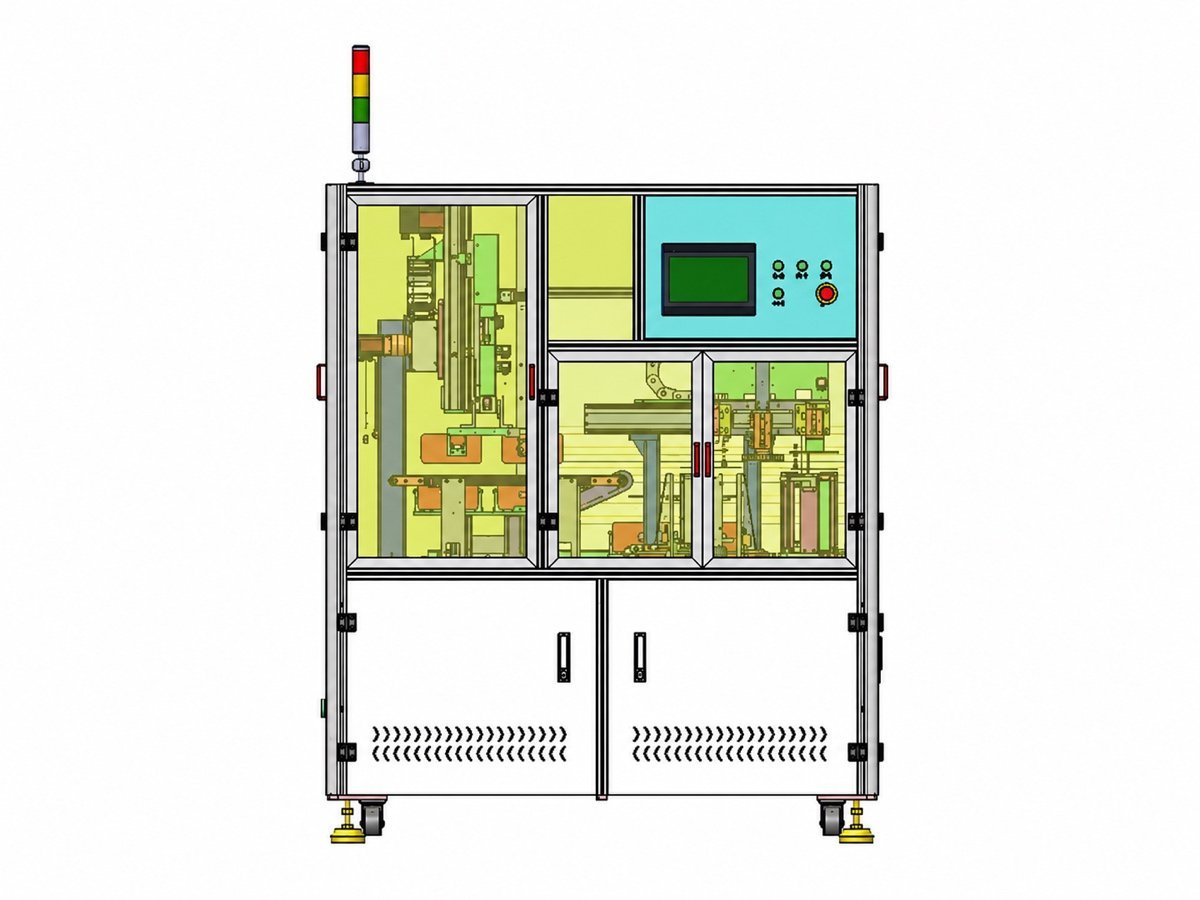
Обращение
Определяет, сколько людей требуется для линии. Устройства загрузки в корзины, штабелирования и стеллажи перемещают детали между станциями в форматах, которые уже используют машины.
Почему спор идет о людях, а не о точности?
Каждый серьезный поставщик обеспечивает форму и чистоту поверхности. Что отличает производство оптических линз как линию от комнаты, полной станков, — это количество рук, необходимых в обычный вторник.
Один оператор, несколько станков
Подача из бункера и лотка, вакуумный захват и штабелируемые приспособления означают, что оператор наполняет магазины, а не стоит у шпинделя. Это соотношение — число, которое следует сравнивать между предложениями.
Переналадка за минуты
Переналадка приспособлений и вызов программы, а не перестройка — менее 10 минут на станции контроля, сопоставимо в других местах. Короткие серии перестают быть тем, чего все избегают.
Выход годных, который можно показать клиенту
Измеренные диапазоны толщины и результаты формы, напечатанные и отслеживаемые, заменяют стол и пару глаз. Жалобы решаются с помощью записи, а не спора.
Форматы, которые уже совпадают
Высота стопки укладчика 210 мм соответствует диапазону зажима шлифовального станка 210 мм. Мелкие совпадения, подобные этому, делают линию работоспособной — и они возникают только тогда, когда один поставщик все это организует.
Что включает в себя линия производства оптических линз?
Два способа купить одни и те же шесть станций. Разница не в машинах — а в том, кто владеет промежутками между ними.
| Один поставщик, все организовано вместе | Машина за машиной | |
|---|---|---|
| Форматы деталей | Корзины и лотки, соответствующие всем шести станциям | Переупаковано вручную везде, где два поставщика не договорились |
| Баланс цикла | Станции рассчитаны исходя из вашего годового объема производства | Каждая машина сама по себе быстрая, между ними очереди |
| Пробные детали | Прогоните всю последовательность перед заказом | Проверено по одной станции за раз |
| Запасные части и обучение | Один список, один визит, один контакт | Отдельно для каждого поставщика |
| Когда деталь выходит за пределы допуска | Один владелец процесса отслеживает ее вверх по цепочке | Каждый поставщик указывает на станцию перед своей |
Линия производства оптических линз от нас охватывает станции 01-06 — пиление, генерация, тонкое шлифование и полировка, обработка краев и центрирование, инспекция и промежуточные узлы обработки. Поведение материала определяется на ваших собственных деталях, а не оспаривается по таблицам; опубликованные данные для сапфир и кристаллического кварца — это то, с чего начинается разговор.
Покрытие, склейка и сборка не являются ее частью, как и метрологическая лаборатория, выходящая за пределы встроенной инспекционной станции. Мы также не строим линии для архитектурного стекла, зеркальных работ или лабораторий по производству очковых линз по рецепту. Если ваша область применения требует этого, мы сообщим вам об этом до написания предложения — и мы сами не производим линзы, поэтому не конкурируем с вами за ваших клиентов.
О чем покупатели спрашивают о целой линии?
Должны ли мы покупать все шесть станций сразу?
Нет, и большинство клиентов этого не делают. Распространенный путь в производстве оптических линз — это сначала купить узкую станцию и добавить остальные в течение одного или двух лет — что работает до тех пор, пока форматы согласованы в начале, чтобы последующие машины встали на место. Чего не следует делать, так это заказывать три станции у трех поставщиков в одном квартале и обнаруживать при установке, что ни один из них не согласен с тем, как поступают детали.
Как определяется размер линии?
По чертежу детали и годовому объему производства. Рассчитывается цикл каждой станции, самая медленная определяет скорость линии, а станции удваиваются только там, где это требует арифметика. Расчет производства оптических линз на электронных таблицах — это дешево; обнаружение дисбаланса после установки — нет.
Можно ли это доказать до заказа?
Да. Отправьте чертеж и несколько заготовок вашего собственного материала, и мы прогоним их через последовательность бесплатно, вернув детали с технологической картой для каждой станции.
Кто устанавливает и обучает?
Мы, с машинами под 12-месячной гарантией и обязательством 8-часового ответа, 24-часового плана, 48-часового решения в течение этого периода. Запасные части доступны в течение всего срока службы машины.
Что насчет материала, который мы никогда не обрабатывали?
Твердые, хрупкие оптические материалы — оптическое стекло, сапфир, техническая керамика, кварц и кристалл — являются диапазоном для производства оптических линз на этом оборудовании. Все незнакомое проходит сначала пробный прогон, и если это не работает, мы сообщаем об этом.
Можно ли интегрировать с уже имеющимися у нас машинами?
Часто да, и честный ответ зависит от форматов, которые используют ваши существующие машины. Производство оптических линз редко строится с нуля — большинство линий растут вокруг двух или трех машин, которые уже приносят доход. Расскажите нам, что уже есть на производстве, и предложение будет построено вокруг этого, а не против него.
Отправьте один чертеж — мы спроектируем линию
Одного чертежа детали и годового объема производства достаточно для начала. Вы получите постанционную компоновку производства оптических линз с расчетным временем цикла, машины для каждой станции и пробные детали, которые это доказывают.
Запросить предложение на линию →
- 1 · Вы отправляете — чертеж детали, материал, годовой объем производства и то, что уже есть у вас на производстве.
- 2 · Мы организуем — шесть станций, машина на станцию, расчетный цикл и скорость линии.
- 3 · Мы доказываем это — бесплатный пробный прогон на ваших заготовках по всей последовательности.
- 4 · Вы решаете — одно коммерческое предложение, включающее оборудование, оснастку, фрахт, установку и обучение.