光学機器購入者のための機械受入試験
デモンストレーション部品は、購入者の主要な生産リスクを未解決のままにして、優れた外観を示すことがあります。異なる材料、許容しやすい形状、またはロードおよび検査を除外するサイクルが使用される場合があります。機械受入試験は、文書化された条件下で特定された部品に対して、合意された能力を証明する必要があります。.
完成部品の要件から始め、機械、工具、測定システム、および設備インターフェースまで遡って作業します。結果は、機械が稼働しているビデオや公称スピンドル仕様のリストではなく、明確なリリース決定を伴う証拠パッケージであるべきです。.
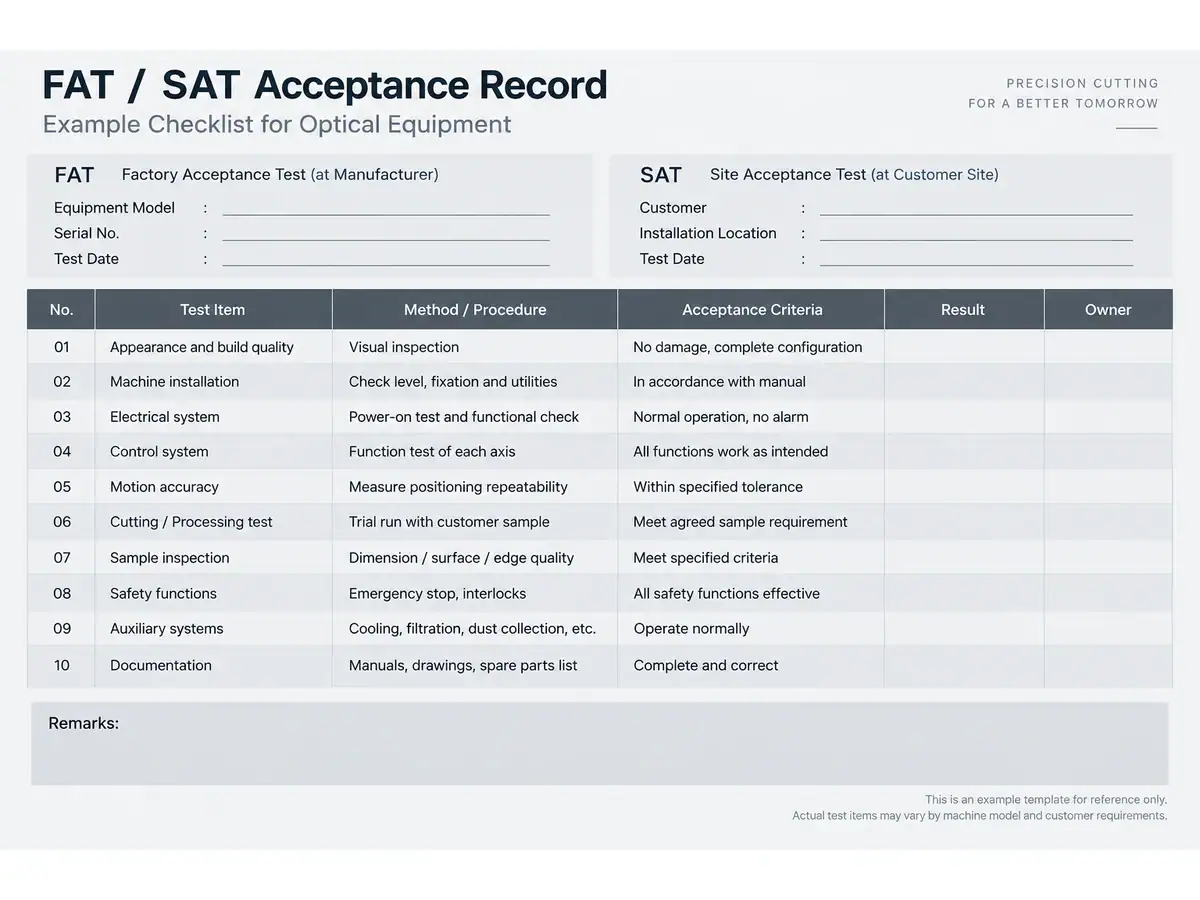
01 — 機械受入試験をFATとSATに分割する
工場受入試験(FAT)は、出荷前に合意された機器とプロセスをチェックします。現地受入試験(SAT)は、機器が購入者の施設に到着した後、設置と合意されたパフォーマンスを確認します。正確な分割は購入仕様に含めるべきです。.
FATは、機械構成、工具、サンプル品質、および文書化された実行条件を確立できます。SATは、ユーティリティ、設置、インターフェース、オペレーターの準備状況、および受信サイトに依存するパフォーマンスチェックに対処する必要があります。.
FATをパスしてもSATの必要性がなくなるわけではないと仮定しないでください。輸送、設置、および異なる環境が結果に影響を与える可能性があります。同様に、文書化された検査または限定的な確認で実際の જોખમ に対応できる場合に、サプライヤーに工場でのすべての活動を顧客サイトで繰り返させることは避けてください。.
の場合 光学加工ライン, 受入試験が個々のステーション、接続されたライン、またはその両方をカバーするかどうかを特定します。ステーションはローカルサイクルを満たすことができますが、転送および検査の遅延によりラインが出力目標を達成できない場合があります。.
02 — 試験日前に試験部品を定義する
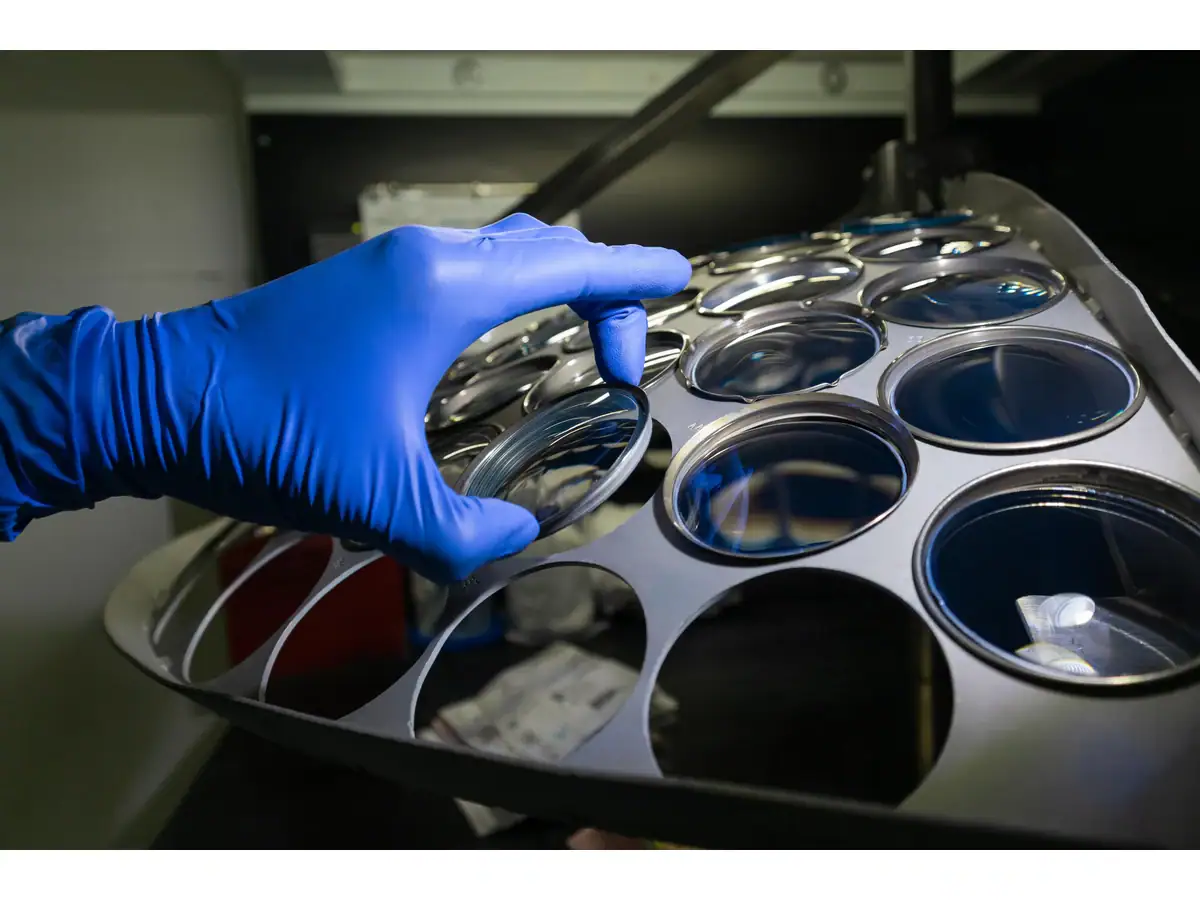
材料グレード、図面改訂版、入荷状態、およびサンプル識別について合意します。アプリケーションを困難にする寸法を含めます:薄いエッジ、深い曲率、要求の厳しいクリアアパーチャ、または厳しいセンタリング要件。.
ブランクを誰が供給するか、および入荷欠陥がどのように処理されるかを記載します。機械受入試験は、開始条件が記録されない限り、機械加工の損失と不適切な入荷材料を区別できません。入荷検査記録と合意されたサンプル選択方法を保持してください。.
試験数量は、実行の目的に合わせて選択する必要があります。小規模な実現可能性サンプルは、形状がアクセス可能であることを示すことができます。ただし、持続的な出力または低い欠陥率を高い信頼性で実証することはできません。成功した1つの部品を受入能力保証にしないでください。.
実行中の許可される調整を特定します。正式な試験前の開発作業は合理的ですが、受け入れられたレシピは記録される必要があります。各部品の後に文書化されていないチューニングを行うと、リリースされたプログラムを使用した安定した操作とは異なる主張が生じます。.
03 — 各品質項目とその測定を定義する
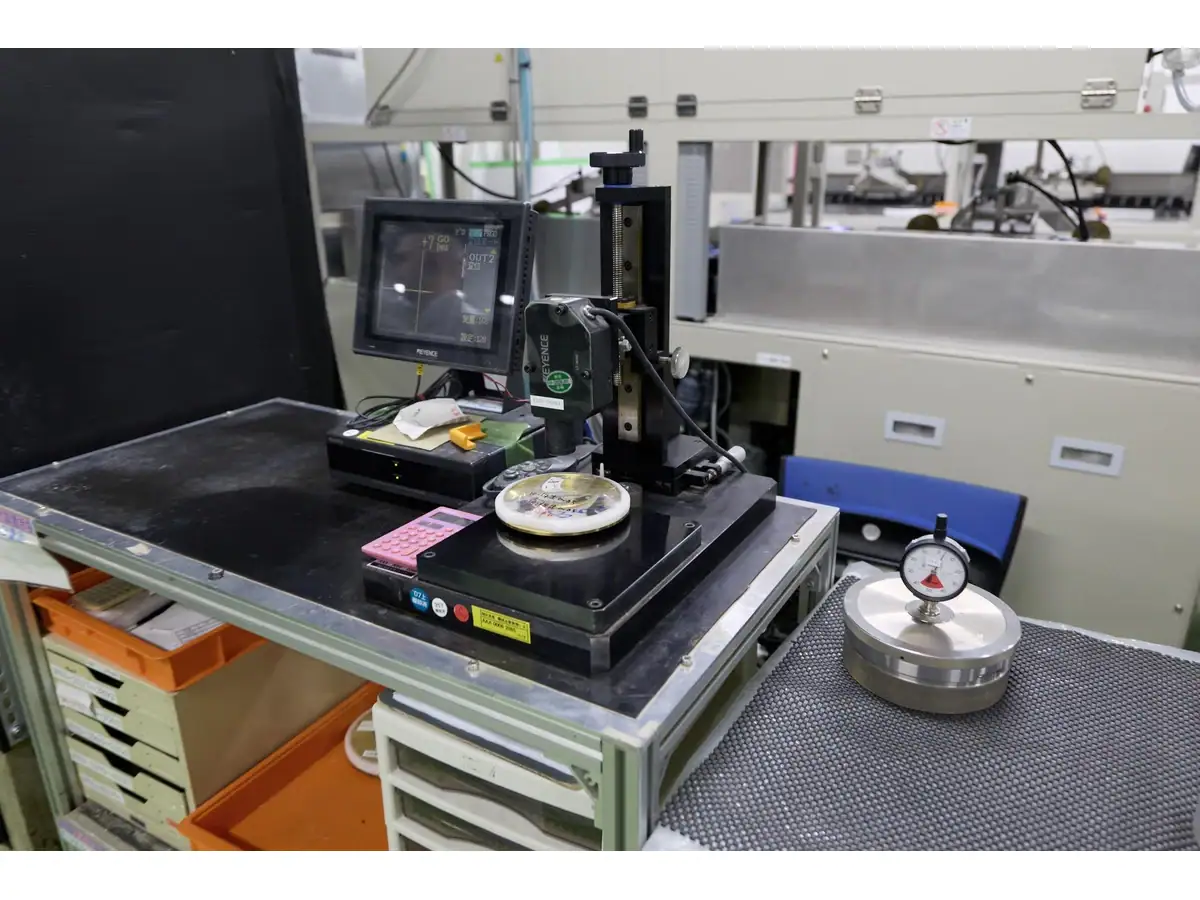
測定定義のない公差は、不一致を招きます。基準面、アパーチャ、支持条件、測定器、評価設定、および該当する場合は検査温度を記載します。機械位置フィードバックと最終部品形状を区別してください。.
センタリングについては、何を測定し、結果が光学面または機械軸にどのように参照されるかを定義します。厚さについては、単一の中心測定値と厚さマップを区別します。表面品質については、要件が傷、粗さ、形状、または透過光学性能に関するものであるかどうかを特定します。.
NISTの測定不確かさガイダンス 測定は不確かさを伴う実験結果であることを強調しています。その不確かさが公差限界に近い決定にどのように影響するかについて合意します。同じ小数点以下の桁数を表示する2つの測定器が、必ずしも同等の証拠を提供するわけではありません。.
機械受入試験中、生のデータと要約値の両方を保持してください。拒否されたトレースまたは読み取り不可能な領域を省略したレポートは、後でレビューするのが困難です。.
04 — 意図された生産条件を明らかにするのに十分な時間実行する
提案された操作のリスクに対処する実行を選択します:ウォームアップ、定期的な補充、工具の状態、ロードの一貫性、計画された変更、および検査。期間と数量は、普遍的な時間数として選択されるのではなく、それらのリスクから合意されるべきです。.
定義された経過時間内に受け入れられた部品を数えます。ロード、アンロード、チェック、軽微な停止、および rework を個別に記録します。ヘッドラインサイクルにこれらのアクティビティが含まれていない場合は、完成出力率ではなく、機械サイクル時間としてラベル付けします。.
マルチマシンセルの機械受入試験には、現実的なオペレータータスクを含める必要があります。1人のオペレーターは、安定した実行中に複数の機械を監督できますが、同時ロード、ゲージング、および障害復旧はキューを作成する可能性があります。.
試験前に停止カテゴリを定義します。そうでなければ、結果が判明した後にダウンタイムが計算から除外される可能性があります。報告された出力を読者が再構築できるように、機械関連のイベントと合意された外部の中断の両方を記録します。.
05 — 証拠がそれを支持する場合にのみ能力統計を使用する
一連の適合部品は有用ですが、プロセス能力分析はより具体的な質問をします。安定したプロセスの分布と仕様限界を比較します。. NISTのプロセス能力説明 その安定性の要件を明示しています。.
選択された少数のデモンストレーション部品から意味のある長期的な能力主張を報告しないでください。最初に測定能力、サンプルサイズ、プロセス安定性、および統計的仮定の適合性をレビューしてください。.
サンプルが防御可能な指数には小さすぎる場合は、観察された範囲、失敗、測定方法、および試験条件を正直に報告してください。機械受入試験は、それが獲得していない信頼レベルを製造することなく、依然として価値のある証拠を確立できます。.
結果のシーケンスを保持してください。実行中のゆっくりとしたドリフトは、単一の平均値の中に消えてしまう可能性がありますが、それは工具交換計画や生産リリースにとって重要です。.
06 — 購入範囲と受け入れ証拠を分離する
見積もりには、機械、オプション、治具、消耗品、測定機器、設置作業、トレーニングが含まれている必要があります。次に、受け入れは、供給された範囲と合意されたパフォーマンスを確認します。テストチームが開始を待っている間に、範囲の不足が見つかるべきではありません。.
の レンズ研削盤のページ 工作物の形状と機械構成が装置の選択にどのように影響するかを示しています。受け入れにも同じ規律を適用してください。オプションのゲージまたはローダーを使用したトライアルは、それなしで見積もられた機械の出力を証明するものではありません。.
ソフトウェアとプログラムのバージョン、供給された工具、および実行を再現するために必要な設定を記録してください。計画外のコミッショニング費用としてではなく、初期生産に必要なスペアパーツと消耗品を特定してください。.
機械受け入れテストでは、電力、空気、液体処理、抽出、およびハンドリング装置を提供する担当者も特定する必要があります。互換性のある接続は、完全に設置されたサポートシステムと同じ成果物ではありません。.
07 — サービスコミットメントを発注書に記載する
保証期間、補償範囲、除外事項、開始日、およびサービスの手配を、署名された見積もりまたは契約で要求してください。認識ターゲットと診断ターゲット、および生産復旧を区別してください。リモートサポートとオンサイト対応は異なるコミットメントです。.
ISO認証またはCEドキュメントが購入に関連している場合は、適用される現在のドキュメントを要求し、その範囲を確認してください。マネジメントシステム証明書も機械マーキングも、合意された部品性能テストに取って代わるものではありません。.
これらの詳細を 装置サプライヤー と話し合ってください.
支払いマイルストーンを固定する前に。一般的なマーケティング用語から保証された修理期限を推測しないでください。 事前注文のサンプル作業も別途です。ここで参照されているVimfunのオファーは. 無料サンプルカット.
です。研削、研磨、および受け入れ実行の費用は、独自の契約が必要です。この記事は、カットオファーをすべての機械またはプロセスに拡張するものではありません。.
中断された実行に対する再テストルールを含めてください。影響を受けた間隔が再開されるか、延長されるか、または別途報告されるかを決定し、元の記録を保持してください。また、材料、工具、または検査機器の代替品を承認できる人を定義してください。これらの決定は、わずかな結果が証拠を再解釈するプレッシャーを生み出す前に、トライアルの前に行う方が簡単です。最終的な署名された記録とその添付書類のバイヤーとサプライヤーのコピーを一緒に保管してください。
以下の機械受入試験概要は、実際の注文に合わせて調整可能です。これは開始構造であり、合意された技術仕様の代わりになるものではありません。.
| 記録セクション | 添付する証拠 | リリース質問 |
|---|---|---|
| 機器の識別 | シリアル番号、構成、およびオプション | これは注文された機械ですか? |
| 試験定義 | 図面、材料ロット、および受入検査 | 試験部品は代表的ですか? |
| セットアップ | プログラム、治具、工具、およびユーティリティ | 実行は再現可能ですか? |
| 品質 | 生測定値と受入方法 | 部品は合意された基準を満たしていますか? |
| Output | 時間記録、受入数量、停止、および手直し | 主張された生産率は実証されていますか? |
| 引き渡し | トレーニング、マニュアル、スペアパーツ、およびメンテナンス指示 | 受入チームは供給された範囲を操作できますか? |
| 例外 | 未解決の問題、担当者、期日、および再試験計画 | 最終リリースまでに何が残っていますか? |
すべての例外に対して決定を割り当ててください。「処置を伴う受入」、「再試験が必要」、「受入不可」は異なる意味を持ち、一般的な署名にまとめられるべきではありません。技術的な受入を想定するのではなく、支払いマイルストーンを両当事者間で合意された文言に結び付けてください。.
の場合 適用および受入レビュー, 、トライアルの前に部品図面と提案された受入シートを送付してください。明確に定義された機械受入試験は、見積もり、デモンストレーション、および引き渡しが同じ生産要件を記述することを保証します。.