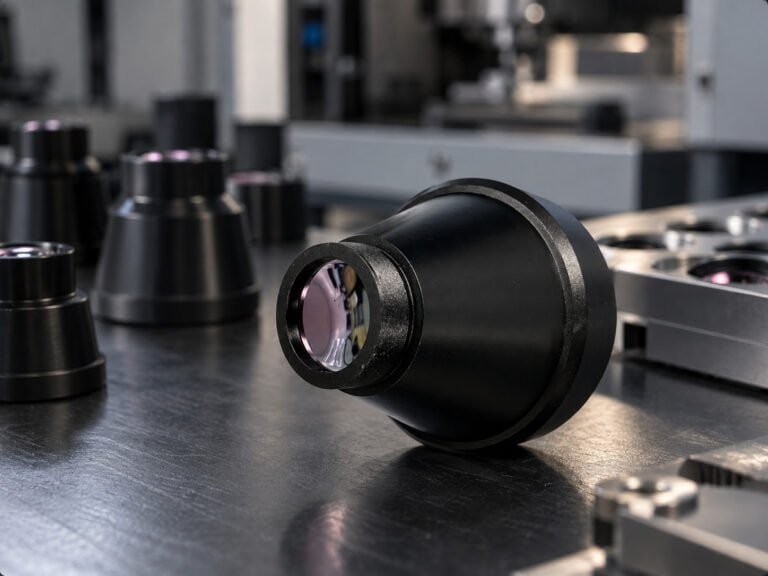
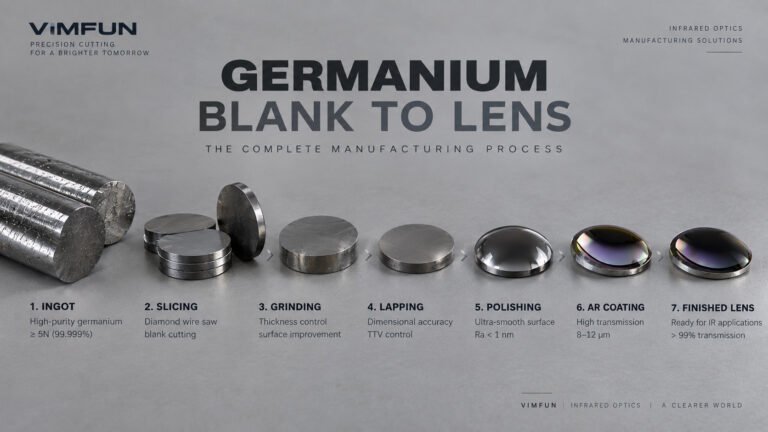
従来のコア抜き機で切断された直径14mmのゲルマニウムブランクは、5~10mmのカーフリングを残します。これは、レンズ自体の重量よりも多くの材料が無駄になっていることがよくあります。純度によってブランクあたり40~90ドルのコストがかかるドローン用サーマルカメラレンズの製造では、その無駄の割合は単に無駄であるだけでなく、生産ライン全体の経済性に影響を与えます。VIMFUNのSGI 40クローズドループワイヤーソーは、同じブランクを0.5~0.6mmのカーフで切断し、プロセス認定実行でのレンズ収量損失を30~40%から8%未満に低下させます。.
小型化されたドローン光学機器は、重量、性能、コストという3つの競合する要求の交差点に位置します。商用ドローンサーマルペイロードの光学アセンブリは、通常、レンズグループの総重量予算が80~120gです。このセグメントでは、直径10~25mmのゲルマニウムエレメントが主流です。それらの小さなブランクから一貫した材料収量を確保しながら、後続の研削および研磨に十分な表面品質を維持すること。それが切断プロセスがラインを成功させるか失敗させるかの鍵となります。.
ドローンサーマルカメラレンズ製造で異なる切断アプローチが必要とされる理由
標準的なIR光学機器製造装置は、より大きなエレメント(CO₂レーザーレンズ、FLIRセンサーカバー、車両搭載型サーマルイメージャー)を中心に設計されており、通常は直径40~100mmの範囲です。それらのフォーマットのプロセス許容誤差と工具形状は、きれいにスケールダウンしません。.
従来のコア抜きまたはIDソーアプローチを直径10~25mmのドローン光学範囲に押し込むと、3つの特定の問題が発生します。
クランプの不安定性。. 直径20mm未満にスライスを開始すると、小さなゲルマニウムディスクは表面積対質量比が低くなります。50mm以上のブランク用に設計された従来の端部クランプ治具は、切断中にワークピースに非対称な応力を発生させ、切断面に反りや微細亀裂が発生し始めます。直径12mmブランクのIDソー実行では、エッジの欠け率が0.3~0.8mmのブレークアウトが見られましたが、これは開口部許容誤差が±0.1mmの光学機器には不適格です。.
小規模でのカーフ無駄。. 直径60mmのブランクの6mmカーフは、材料損失の約10%です。直径12mmのブランクの6mmカーフは、幾何学的には似ていますが、回収するスライスは比例してはるかに薄くなります。スライス許容誤差3.5mmから厚さ2.5mmのレンズを製造している可能性があります。計算が合いません。.
薄いセクションへの熱負荷。. IDソー切断は、かなりの局所的な熱を発生させます。薄いゲルマニウムディスク(4mm未満)は、切断中に熱勾配によって反ります。対照的に、ワイヤーソー切断は連続的な研磨スラリーのフラッシュを使用し、切断ゾーンをほぼ周囲温度に保ちます。.
カーフデータは、違いを見る最も簡単な方法です。コア抜き機は5~10mmのカーフで動作します。VIMFUN SGI 40クローズドループワイヤーソーは0.5~0.6mmのコンターカーフで動作します。これは材料効率の10倍の改善であり、良品レンズあたりのコストに直接換算されます。.
VIMFUN SGI 40:ドローンサーマルカメラレンズ製造の主要パラメータ
SGI 40は、ドローンフォーマットのゲルマニウム光学切断に使用するプラットフォームです。このアプリケーションで重要な運用パラメータを以下に示します。
| パラメータ | VIMFUN SGI 40 | 従来のコア抜き機 |
|---|---|---|
| ワイヤー直径 | 35~0.65 mm | N/A(コアビット直径6~12mm) |
| 最大ワイヤー速度 | 80 m/s | 該当なし |
| 加工精度 | ≤ 0.03 mm | ±0.1~0.2 mm |
| 最大インゴットサイズ | Φ185 mm × 400 mm | 直径100mm(標準) |
| コンターカーフ幅 | 0.5~0.6 mm | 5~10 mm |
| Edge chipping | 0.1 mm未満 | 0.3~0.8 mm |
| 加工対象物への熱入力 | 低(フラッシュ冷却) | 中~高 |
≤ 0.03 mmの加工精度は、C-120Lでの後続のセンタリングおよび面取りステップで、開口部ゾーンに過剰に切断することなく最終ブランク形状にクリーンアップするための十分な寸法予算を提供します。切断ブランクの許容誤差が緩い(±0.15mm以上)場合、センタリングパスはより多くの材料を除去する必要があり、直径12mmのエレメントでは意味のある直径削減となります。.
知っておくと良いこと:SGI 40は最大直径185mm×400mmのインゴットを処理できるため、小ロットのドローンレンズ製造に限定されません。製品ミックスにドローンフォーマットレンズと、より大きな自動車または産業用サーマルイメージングエレメントの両方が含まれている場合、同じ機械がすべてのフォーマットでコンター切断ステップをカバーします。複数の製品ラインをサポートする単一のプラットフォームを評価している場合、その柔軟性が重要です。.
設備投資を評価する施設にとって、SGI 40の価格は構成によって31,000~39,000ドルであり、同等のスループットと精度を持つマルチアクスルコアーシステムを設置するコストよりも大幅に低くなっています。設備投資は、従来のコア抜きと研削のフロントエンドの組み合わせよりも約65%低くなっています。通常の投資回収期間は、中程度の生産量で12~18か月です。.
ドローンサーマルカメラレンズ製造のための5段階生産ライン
VIMFUNは、切断フロントエンドだけでなく、ドローンサーマルカメラレンズ製造のための完全なターンキーライン構成を提供します。5つのステージがどのように連携し、各ステップが何に貢献するかを以下に示します。
ステージ1 — コンター切断(SGI 40)
インゴットが到着します。SGI 40は、レンズ直径計画に従ってブランクをスライスし、カーフは0.5~0.6mmです。出力:目標直径±0.05mmの粗ブランク、後続の研削用の厚さ許容誤差。.
ステージ2 — スライス(SGI 40)
同じSGI 40プラットフォームが、フラットエレメントフォーマット(ウィンドウ、フィルター、検出器カバー)用のウェーハモードスライスを処理します。ワイヤー直径の選択(ファインピッチの場合は0.35mm、スループット向上の場合は0.65mm)は、スライス厚さ目標と表面品質仕様によって異なります。.
ステージ3 — センタリングと面取り(C-120L)
ブランクは真の光学軸にセンタリングされ、仕様に合わせて面取りされます。このステップは、切断からの直径と直角度のエラーを修正します。C-120Lは、ステージ1からの公差の緩い切断ブランクを受け入れ、湾曲面生成用のセンタリング済みブランクを提供します。.
ステージ4 — 球面研削(G-100)
G-100は、ダイヤモンドカップホイール工具を使用して、凹面または凸面の湾曲面を生成します。この段階での表面形状制御は、後続の研磨時間を左右します。研磨前に半径誤差を±0.5フリンジ未満に抑えることで、研磨サイクル時間を30~40%節約できます。.
ステージ5 — 研磨とARコーティング
最終研磨は、研削によるサブサーフェスダメージを除去し、伝送帯域で表面粗さRa < 0.5 nmを達成します。8~14 μm LWIR用のARコーティングは、反射損失を約36%(素Ge)から片面あたり2%未満に低減します。.
当社では、これをフルライン販売またはフロントエンドモジュールアップグレードとして提供しています。既存設備との統合については、下記のセクションを参照してください。.
実用上の制限:ワイヤーソー切断では解決できないこと
公正な警告:ワイヤーソー切断は材料の無駄や欠けの問題を解決しますが、異なるプロセス上の制約が生じます。.
直径あたりのセットアップ時間。. ワイヤーソーでΦ12 mmとΦ22 mmのレンズプロファイルを切り替えるには、輪郭パスの再プログラミングとワイヤーガイドの再張力が必要になる場合があります。コアリングマシンでは、10分でビットを交換できます。日々の生産で15種類のレンズ直径を扱っている場合、ワイヤーソーの柔軟性にはロットあたりのセットアップオーバーヘッドが高くなります。.
ワイヤー摩耗管理。. ゲルマニウムでワイヤー速度80 m/sの場合、ワイヤー摩耗率は重要になります。SGI 40のクローズドループワイヤーシステムはワイヤーを再循環させ、ワイヤー寿命を延ばし消耗品コストを削減しますが、オペレーターは生産実行中にワイヤー直径の低下を監視する必要があります。その監視ステップをスキップすると、後工程のカットではカーフ幅が0.55 mmから0.70~0.75 mmに広がり、ブランク直径の繰り返し精度に影響します。.
5 mm以下の薄スライス安定性。. ドローンレンズフォーマットで非常に薄い(完成厚さ<1.5 mm)素子が必要な場合、ワイヤーソーでカットされたスライスは、ゲルマニウムインゴットの残留応力により弓なりになることがあります。これは、特定のサプライヤーからの高転位密度Ge材料で見られます。カット前に応力緩和アニールステップを追加することでこれを排除できますが、厚い素子に対するコアリングアプローチでは必要ないプロセスステップが増えます。.
これらは決定的な問題ではありません — 単に計画を立てる必要がある現実的な制約です。.
VIMFUNのSGI 40が既存のドローン光学レンズ生産ラインにどのように適合するか
すべてのバイヤーがグリーンフィールドラインを構築しているわけではありません。私たちが協力したオランダの精密光学会社は、既存のセンタリング、研削、研磨能力が完全に減価償却されており、交換しても経済的な意味がありませんでした。彼らの問題は特にフロントエンドにあり、コアリングマシンは小型ゲルマニウム素子で35%の材料無駄を発生させ、Φ14–18 mmブランクのチッピング率は研削ステージの受け入れ検査で18%の不良率を引き起こしていました。.
私たちは、SGI 40でカットフロントエンドのみを交換しました。既存のC-120L相当のセンタリング装置は、変更なしでよりタイトな公差のカットブランクを受け入れました。グラインダー受け入れ時のチッピング欠陥は18%から2%未満に減少しました。出荷レンズあたりのゲルマニウム材料コストは、稼働初四半期で28%削減されました。.
彼らは、これらのフロントエンドアップグレードで通常見られる12〜18ヶ月の回収期間と一致して、1会計年度内にSGI 40への投資を回収しました。.
このモジュラーアプローチ — カットステップを交換し、下流の装置を維持する — は、多くの場合、評価中のショップにとってリスクの低いエントリーポイントです。 赤外線光学製造装置 アップグレード。完全なターキーラインは、新規施設または能力拡張に適しています。フロントエンドモジュールは、カットで特定の歩留まりの問題を抱える既存のショップに適しています。.
完全な生産ワークフローを評価している場合、 IRレンズ生産ライン このページでは、スループット計算と設置面積要件を含め、これらの5つのステージがシステムレベルでどのように統合されるかを説明します。.
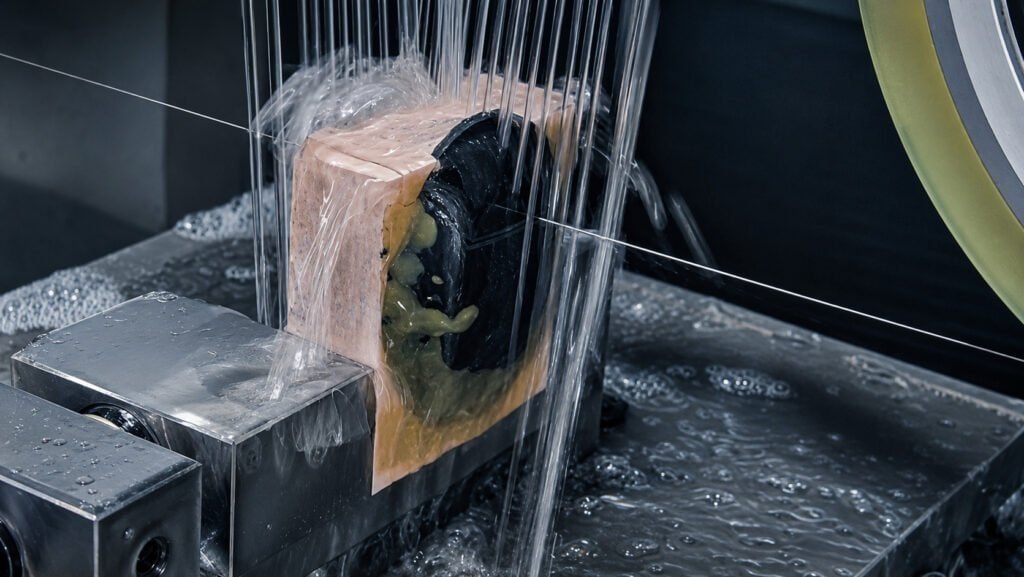
ドローン熱画像カメラレンズ生産と隣接アプリケーションの比較
バイヤーは、自動車用熱画像またはFLIR生産など、隣接する検索からこのトピックにたどり着くことが多く、プロセス要件は予想以上に異なります。.
| パラメータ | ドローン熱画像(Φ10–25 mm) | 自動車用熱画像(Φ30–60 mm) | FLIR生産(Φ25–50 mm) |
|---|---|---|---|
| 重量予算 | 重要(レンズグループ<120g) | 中程度 | 中程度 |
| バッチあたりの数量 | 低〜中(10〜500個) | 高(1,000〜50,000個) | ミディアム |
| 寸法公差 | ±0.05 mm直径 | ±0.03 mm直径 | ±0.02 mm直径 |
| 主要なカット課題 | 小型ブランククランプ、カーフ無駄 | スループット、一貫性 | ITAR/輸出コンプライアンス |
| 推奨カット方法 | ワイヤーソー輪郭 | ワイヤーソー切断+コアリング | ワイヤーソー切断 |
の 自動車用サーマルイメージングレンズ装置 このページでは、より高容量でよりタイトな公差の自動車用途について説明します。このセグメントの熱画像レンズ製造装置は、同様のSGI 40プラットフォームを使用しますが、ワイヤー直径の選択とスループットの最適化が異なります。.
について ゲルマニウムレンズブランク切断 このページでは、最終用途に関係なくブランク準備の一般原則をカバーし、カーフ損失のメカニズムと表面品質仕様をより詳細に説明します。.
の サーマルイメージングレンズ製造装置 この概要では、レンズフォーマット全体にわたる仕様比較表とともに、完全な装置ランドスケープ(カット、研削、研磨)をカバーします。.
FAQ:VIMFUN SGI 40を使用したドローン熱画像カメラレンズ生産
Q:VIMFUN SGI 40は、小型ドローン熱ペイロード用のΦ10 mmのゲルマニウムブランクもカットできますか?
はい。SGI 40は、0.5〜0.6 mmのカーフでΦ10 mmレンズプロファイルまでの輪郭カットに対応します。クローズドループワイヤーシステムは、カットパス全体で≤ 0.03 mmの位置精度を維持します。これは、0.1 mmが重要となる小型素子でブランク直径公差を維持するために不可欠です。.
Q:研削前のSGI 40は、カット後にどのような表面品質を達成しますか?
ゲルマニウムのカット後の表面粗さは通常Ra 0.6〜1.2 μmで、Φ50 mm素子ではTTV(総厚さ変動)が8〜15 μmです。これは、G-100球面研削ステップの受け入れ仕様内で、プリグラインドラップパスなしで対応できます。これにより、表面正規化ラップを必要とすることが多いIDソーカットブランクと比較して、1つのプロセスステップが節約されます。.
Q:VIMFUNは、低生産量のR&Dバッチと生産ランの両方でドローン熱画像カメラレンズ生産をどのようにサポートしますか?
SGI 40のプログラム可能な輪郭カットは、両方に適しています。10〜50レンズのR&Dバッチの場合、レンズプロファイルを制御システムにロードし、完全なクローズドループ位置フィードバックで実行します — 生産ランと同じセットアップですが、サイクル数が少なくなります。通常、完全生産にインゴット材料をコミットする前に、最初の20個をプロセス認定バッチとして実行することをお勧めします。Vimfunアプリケーションエンジニアリングは、装置コミッショニングの一部としてこのプロセス検証ステップをサポートします。.
Q:VIMFUN装置を使用した完全なドローン熱画像レンズ生産ラインの総設備投資額はいくらですか?
SGI 40 フロントエンド(輪郭切断+スライス)は $31,000~$39,000 で稼働します。SGI 40 切断、C-120L センタリング、G-100 研削、研磨システム、AR コーティングステーションの 5 段階のフルラインは、スループット要件に基づいて構成されます。完全なラインの設備投資は、従来のコアリングと研削のセットアップと比較して約 65% 低くなります。Vimfun までお問い合わせください。 daria@endlesswiresaw.com レンズ径範囲と月間生産目標に基づいたライン構成の見積もりについては、までご連絡ください。.
Q: SGI 40はドローンレンズ製造において、どのようなグレードのゲルマニウム材料に対応していますか?
SGI 40は、標準的な多結晶ゲルマニウムおよび単結晶ゲルマニウムインゴットに対応しています。LWIR光学系では、5N(99.9991%)のGe純度が一般的です。高性能ドローンサーマルペイロード用のゾーンリファインド単結晶Geも完全に互換性があります。主な変動要因は転位密度です。一部のサプライヤーからの高転位材料は、残留応力が大きくなり、薄いスライスに反りを引き起こす可能性があります。この問題が発生した場合は、切断前にインゴットのアニール工程で対処してください。.
VIMFUNについて
VIMFUNは、赤外線、半導体、先進セラミック材料向けの精密ワイヤーソー切断および光学研磨/研削装置を専門としています。製品には、SGI 40ゲルマニウムインゴットワイヤーソー、C-120Lセンタリングマシン、G-100球面研削盤、および完全なターンキーIRレンズ生産ラインが含まれます。詳細については、以下をご覧ください。 https://www.opticalcutting.com.
著者について
VIMFUNアプリケーションエンジニアリングチームによる執筆 — ゲルマニウム、ZnSe、ZnS、カルコゲナイドガラスの切断および研磨ラインを含む、IR光学部品プロセス開発のスペシャリスト。.