
NOTE D'APPLICATION / RECTIFICATION DE LENSES ASPHÉRIQUES

Rectification de lentilles asphériques : là où les outils sphériques atteignent leurs limites

Une machine peut être dotée d'une commande CNC et être conçue pour générer des sphères et des plans. Le contrôleur peut gérer les étapes d'avance, le chargement automatique ou la compensation d'outil sans fournir la capacité de trajectoire requise pour une surface asphérique. La rectification des lentilles asphériques doit être adaptée à la géométrie, au mouvement et au système de mesure réels.

La gamme d'équipements Vimfun abordée ici couvre le traitement sphérique, plan et cylindrique grâce à des configurations de machines spécifiques. Elle n'est pas présentée comme une plateforme de production asphérique éprouvée. Ce guide explique la différence afin qu'un acheteur puisse distinguer le travail en amont adapté d'une tâche nécessitant une autre classe d'équipement ou un fournisseur spécialisé.

01 — Commencer par l'équation de surface et le dessin

Une asphère s'écarte d'un profil sphérique simple. Une description courante à symétrie de révolution utilise une courbure de base, une constante conique et des termes polynomiaux supplémentaires, mais le dessin peut utiliser une autre représentation convenue. La convention exacte, les unités, l'ouverture et la référence de coordonnées doivent accompagner les données.

Ne décrivez pas le travail uniquement par un diamètre et un rayon nominal. Ces valeurs peuvent définir une enveloppe utile tout en omettant la déviation qui rend la surface asphérique. Un fournisseur de machine ne peut pas établir la pertinence à partir de cette description abrégée.

Pour la rectification de lentilles asphériques, identifiez la surface requise, l'épaisseur centrale et de bord, l'ouverture nette et l'erreur de forme autorisée. Si le composant a deux surfaces optiques, spécifiez également leur relation. Une seule surface correcte ne produit pas automatiquement une lentille correcte.
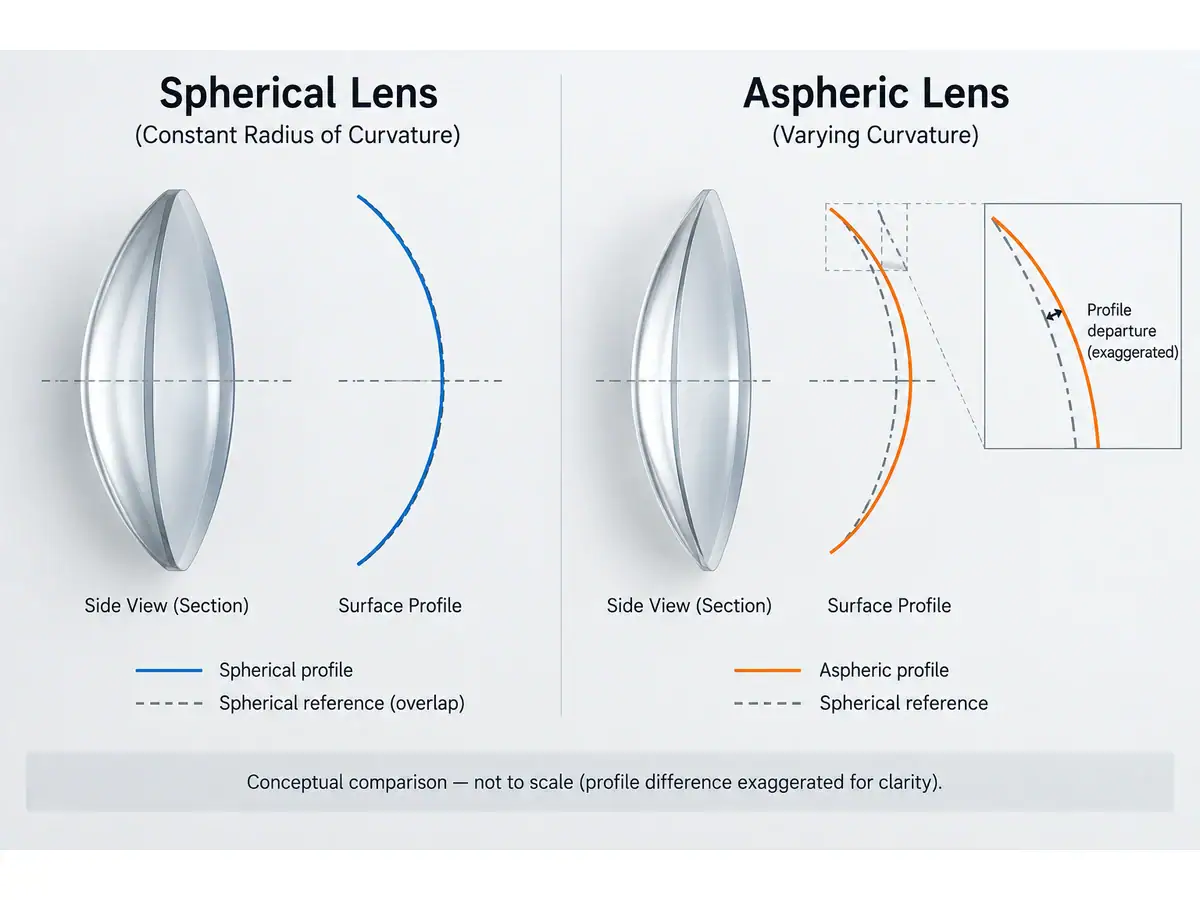
Comparaison conceptuelle des profils de lentilles sphériques et asphériques
Comparaison conceptuelle de profils avec différences exagérées ; non à l'échelle.

02 — La commande CNC ne signifie pas que chaque surface est programmable

Un processus de génération sphérique peut utiliser une géométrie et un angle d'outil définis pour établir un rayon nominal. L'avance contrôlée élimine ensuite la matière vers cette géométrie. L'automatisation peut améliorer la répétabilité et la manipulation sans modifier la famille de formes générées par le mécanisme.

Le Générateur de courbe optique CNC décrit les surfaces sphériques et planes, l'avance par étapes et les fonctions de manipulation associées. Ces caractéristiques ne doivent pas être réinterprétées comme une capacité de trajectoire d'outil asphérique démontrée.

Caractéristique citéeCe qu'elle peut fournirCe qui nécessite encore une preuve pour une asphère
Étapes d'avance CNCSéquence d'approche et d'enlèvement contrôléeMouvement coordonné de génération de surface
Chargement automatiqueTransfert de pièce répétablePrécision de maintien et de référence appropriée
Mesure de la sagittaleContrôle de processus défini lié à la hauteurÉvaluation complète de la forme asphérique
Compensation de meuleCorrection d'un état d'outillage spécifiéCompensation valide sur toute la surface

Demandez quelles axes sont coordonnés, quelles données de surface le contrôle accepte et comment la forme résultante est mesurée. L'étiquette sur le contrôleur n'est pas une preuve suffisante.

03 — Trajectoires d'outil et contact dans la rectification de lentilles asphériques

La rectification de lentilles asphériques peut utiliser un mouvement d'outil contrôlé pour enlever la matière selon le profil requis. La forme de l'outil, la zone de contact, l'état de la meule et la cinématique de la machine déterminent comment le mouvement commandé devient une surface physique.

Une trajectoire nominale seule n'est pas un processus terminé. L'usure de l'outil, l'alignement, la conformité et le comportement thermique peuvent produire des erreurs nécessitant mesure et correction. La stratégie de rectification doit également laisser une condition appropriée pour la voie de finition ultérieure.

Évitez de traiter un outil plus petit comme une solution universelle. Il peut améliorer l'accès local tout en modifiant le comportement d'enlèvement et le caractère spatial des erreurs. Le fournisseur doit démontrer un processus adapté au matériau, à l'ouverture et à la plage de pentes.

Le large comparaison de rectification de lentilles optiques reste utile pour la préparation de blancs sphériques ou plans. Il ne doit pas être utilisé pour déduire une capacité asphérique que la machine sélectionnée n'a pas démontrée.
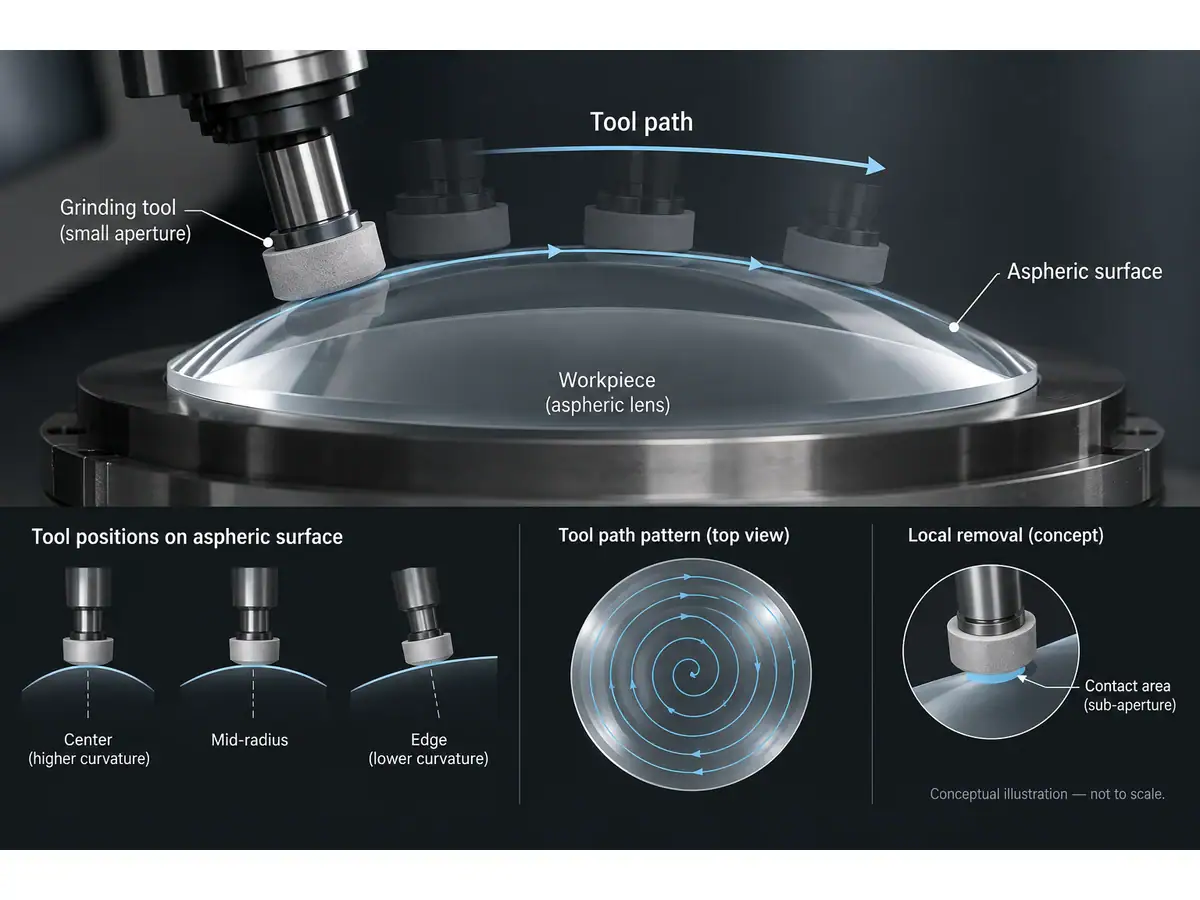
Positions d'outils conceptuelles le long d'une pièce asphérique
Concept de trajectoire d'outil asphérique ; pas une preuve de la capacité d'une machine Vimfun spécifique.

04 — Rectification plane et finition corrective par paire

Le but de la rectification n'est pas simplement d'approcher rapidement la forme nominale. Elle doit laisser suffisamment de matière pour le processus de finition qualifié tout en contrôlant les dommages et l'erreur de forme. Un excès de matière peut augmenter le temps de finition ; un manque de matière peut rendre la correction impossible.

En rectification de lentilles asphériques, l'équipe de finition a besoin de la carte de déviation mesurée et de la référence utilisée pour la créer. Un processus de polissage qui améliore la rugosité sans préserver ou corriger la forme requise peut laisser un composant clair mais inacceptable.

Séparez l'enlèvement des dommages de rectification de la correction de la forme. Ils interagissent par le budget de matière, mais ce ne sont pas des tâches identiques. Définissez ce que chaque étape doit accomplir et comment la transition est acceptée.

Avant de commander l'équipement, identifiez si le fournisseur fournit le processus complet de rectification et de finition, une seule station ou seulement l'outillage. Une étape de correction non attribuée peut devenir le plus grand écart dans un devis par ailleurs détaillé.

05 — Choisir la métrologie avant de s'engager sur le processus

Un instrument de profil peut examiner une trace, mais la direction de la trace, la géométrie de la sonde et l'alignement affectent ce qu'il établit. Un méridien passant ne peut pas établir la condition sur toute l'ouverture. Utilisez un plan d'échantillonnage et d'évaluation approprié à la surface et à la tolérance.

Les tests interférométriques peuvent nécessiter un arrangement nul approprié ou une autre méthode capable de gérer la déviation. L'explication de ZYGO sur les hologrammes générés par ordinateur décrit comment une ondelette de test conçue peut supporter la mesure de surfaces complexes. L'optique et le montage de test doivent être adaptés et correctement alignés.

Pour la rectification de lentilles asphériques, convenez quels termes peuvent être supprimés lors de l'ajustement des données. Un résidu apparemment amélioré peut résulter d'une modification de l'évaluation plutôt que d'une amélioration de la pièce physique. Préservez les données brutes et la convention d'ajustement.

Distinguez également l'erreur de forme de surface de l'erreur de front d'onde transmis. La matière, la seconde surface et l'alignement peuvent affecter cette dernière. L'exigence d'acceptation doit indiquer quel résultat est nécessaire.
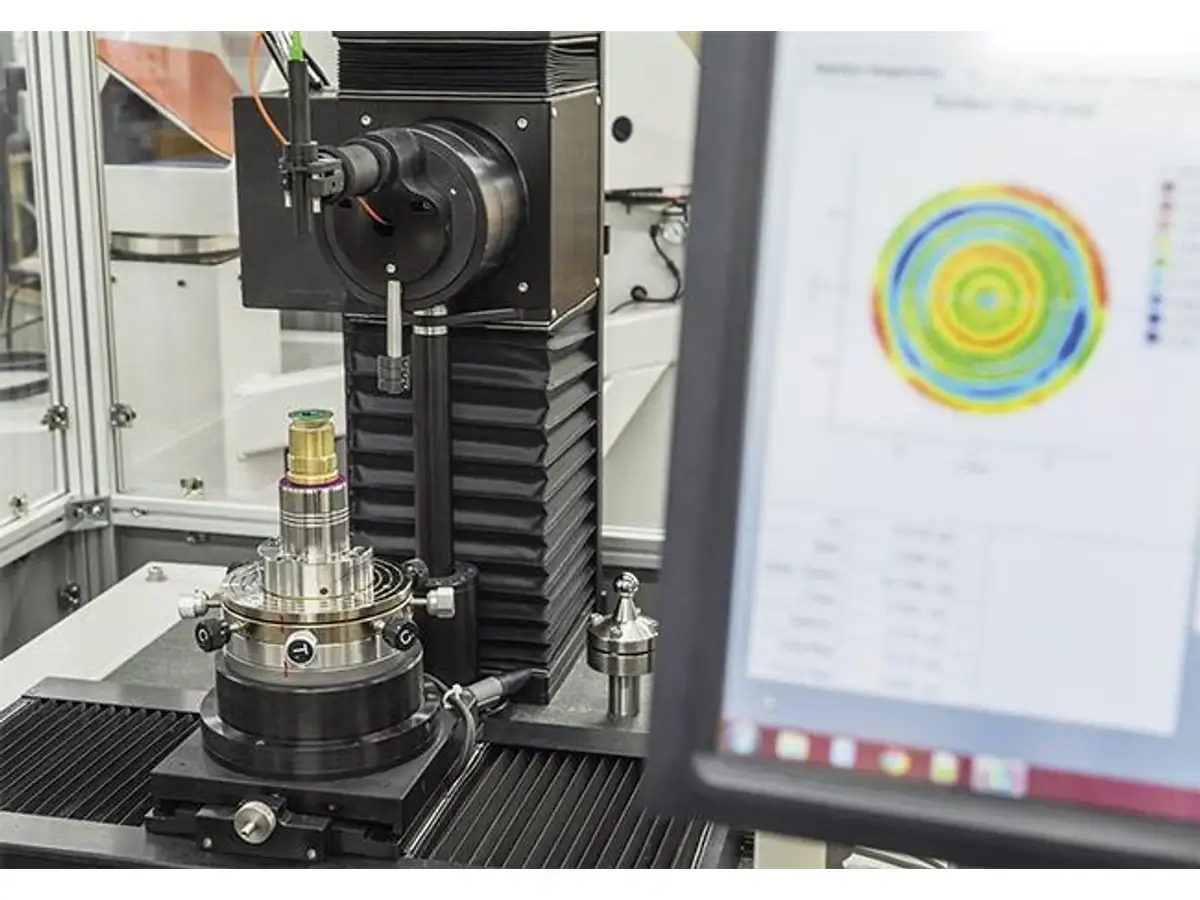
Configuration de métrologie optique avec une carte de surface à l'écran
Exemple de configuration de métrologie optique. L'image seule n'établit pas l'adéquation à une asphère particulière ni un résultat de mesure valide.

06 — Le traitement cylindrique est une autre capacité distincte

Une surface cylindrique n'est pas simplement une asphère de révolution avec un programme différent. Sa géométrie et son arrangement de traitement diffèrent d'une surface qui est rotationnellement symétrique autour d'un axe optique.

Le CG-140 page de rectification cylindrique décrit le rôle de cet équipement spécifique. Utilisez-le pour une revue d'application cylindrique, et non comme preuve que la machine peut générer une surface asphérique ou de forme libre arbitraire.

Cette distinction est importante lors de la comparaison des devis. “ Lentille courbe ” est une description trop vague pour déterminer si une génératrice sphérique, une machine cylindrique ou une plateforme asphérique est nécessaire. Envoyez le dessin réel et la définition de surface avant de discuter de la capacité.

La rectification de lentilles asphériques doit rester une question de capacité distincte, même lorsque la même usine a également besoin de pièces sphériques et cylindriques. Un matériau partagé ne rend pas les machines interchangeables.

07 — Lorsque l'externalisation est la meilleure solution

Un programme à faible volume avec des conceptions changeantes peut ne pas justifier une machine dédiée, des outils et une métrologie spécialisés. L'expertise requise en développement de processus et en mesure peut dépasser le coût suggéré par la machine de rectification seule.

Comparez le processus complet : équipement, fixations, logiciels, optiques de test, développement des opérateurs, finition et inspection. Incluez le risque de rejet des pièces de développement et de retard de qualification. Un devis qui omet ces éléments n'est pas une comparaison équivalente avec le prix de la pièce finie d'un spécialiste.

Pour la rectification de lentilles asphériques, l'externalisation peut être appropriée lorsque la géométrie dépasse la capacité interne démontrée ou que le volume attendu est trop incertain. Maintenez un plan d'acceptation clair à la réception afin que les pièces externalisées soient mesurées selon les mêmes conventions de dessin et de données.

Il s'agit d'une décision de limite de processus. Elle n'empêche pas l'acheteur de préparer des ébauches compatibles ou de produire d'autres composants sphériques et plans en interne.

08 — Rendez la limite de capacité explicite dans la demande

Envoyez la définition de surface, le matériau, l'ouverture, les exigences d'épaisseur, les préoccupations concernant la pente ou l'accès et la méthode de mesure proposée. Identifiez le volume annuel et les changements de conception attendus. Demandez au fournisseur de séparer la capacité démontrée du travail nécessitant un développement.

Vimfun peut examiner les opérations pertinentes de préparation de surface sphérique, plane, cylindrique et d'ébauche dans sa gamme documentée. Une exigence de production asphérique nécessite une évaluation explicite de la capacité ; elle ne doit pas être acceptée sur la base d'une description CNC générique.

Use the page de contact application pour partager le dessin et définir la portée de l'équipement appropriée. Une discussion utile sur la rectification de lentilles asphériques se termine par une décision de processus étayée, y compris la référence ou l'externalisation lorsque l'exigence sort de cette portée.

Défiler vers le haut