
Fabrication de lentilles optiques
La fabrication de lentilles optiques comprend six postes qui transforment un bloc de matière en une lentille finie et inspectée. Cette page n'est pas un catalogue de machines — elle décrit comment les six postes s'articulent: ce que chaque poste transmet au suivant, où une pièce est encore manipulée à la main, et ce qui change lorsque l'ensemble de la ligne provient d'un seul fournisseur.
12 machines 02GénérationÉbauche → rayon
12 machines 03Rectification fine · polissageRayon → forme
8 machines 04Façonnage · centrageDiamètre → axe
4 machines 05InspectionMesure → tri
2 machines 06ManipulationEntre les postes
3 machines
Six postes, cinq transferts
Les machines sont la partie facile de la fabrication de lentilles optiques. Ce qui détermine si une ligne fonctionne, ce sont les cinq transferts entre elles — le format dans lequel les pièces arrivent, et si une personne doit les toucher.
Chaque flèche dans la fabrication de lentilles optiques est une décision de format : des paniers à un poste et des plateaux au suivant signifient qu'une personne reconditionne les pièces, et cette personne représente le véritable coût. L'agencement des six postes ensemble est la manière dont ces formats sont harmonisés avant que quoi que ce soit ne soit commandé.
Ce qui arrive réellement à une lentille de Ø18 mm
Une lentille optique en verre plan-convexe, R25 sur la face convexe, par lots de quelques milliers. Les noms des machines sont des exemples — la séquence est ce à quoi ressemble réellement la fabrication de lentilles optiques sur le terrain.
Un fil diamanté en boucle fermée laisse environ 0,5 mm de sciure et peu d'écaillage sur les bords, de sorte que l'ébauche subit moins de dommages au poste suivant — et le générateur a moins de matière à enlever.
Une génératrice CNC couvrant des diamètres de 10 à 55 mm mesure la sagitta pendant le cycle et corrige la pièce suivante de manière autonome. Les ébauches arrivent en vrac dans un bol ou triées dans un plateau, selon le châssis choisi.
Le travail convexe se fait sur un châssis à débattement inférieur — de R1,5 à R50, jusqu'à Ø30 mm, quatre broches fonctionnant simultanément. Le meulage fin élimine les dommages laissés par la génératrice ; le polissage corrige ensuite la forme plutôt que de chasser les rayures.
Des meules jumelles réalisent l'ébauche et la finition en une seule passe et le levage servo applique le chanfrein sur les deux faces, à partir de 15 secondes par pièce avec un système de préhension par le vide. Lorsque le dessin l'exige, le centrage aligne le bord sur l'axe optique.
Inspection sans contact avec une répétabilité de ±0,0015 mm et environ 2 s par pièce, alimentée par des pièces désordonnées par vision, empilant les résultats dans des plateaux par bande d'épaisseur. C'est ici que le rendement cesse d'être une opinion.
Les unités de chargement, d'empilage et de mise en rack transportent des pièces de Ø10–20 mm entre les stations à environ 2 s par pièce, dans les mêmes formats de panier et de plateau que ceux attendus par les machines.
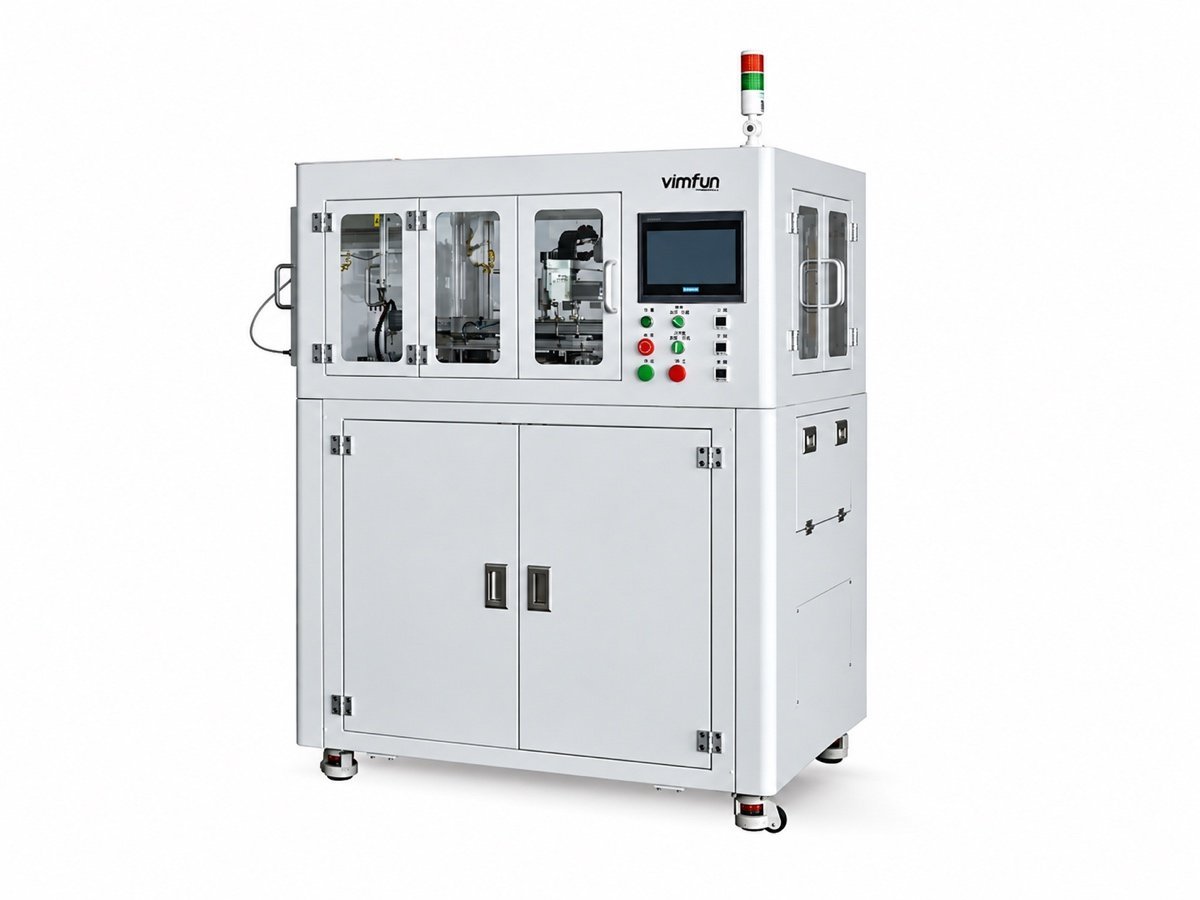
Ce que chaque station décide — et où elle crée un goulot d'étranglement
Chaque station de fabrication de lentilles optiques transmet à la suivante un problème qu'elle ne peut pas résoudre. Ce sont celles qu'il faut connaître avant d'agencer une ligne.
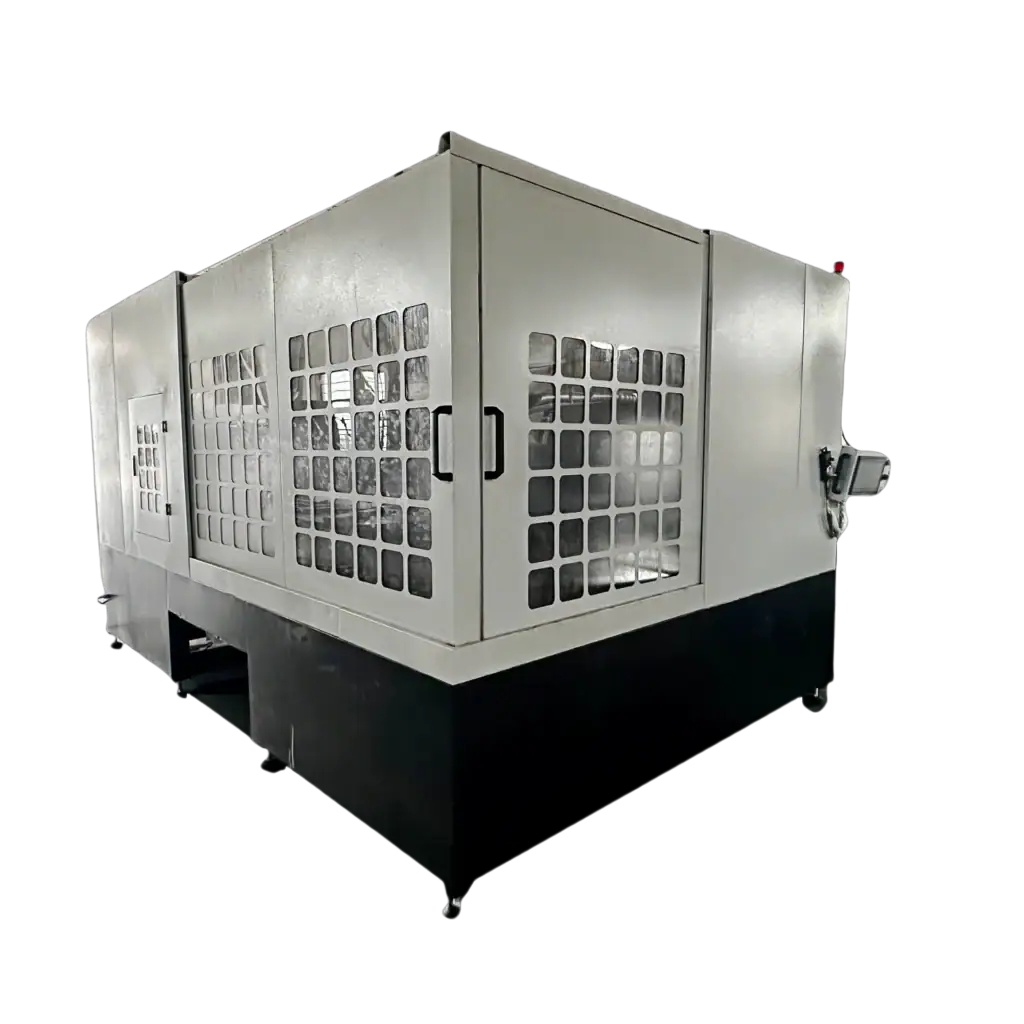
Sciage
Décide de la perte de matière et de l'ampleur des dommages sur l'ébauche. Sur des matériaux coûteux, cette station détermine le rendement de toute la ligne avant que quoi que ce soit d'autre ne soit exécuté.
Génération
Décide du rayon et de l'épaisseur laissée pour le polissage. Une épaisseur inégale ici est payée deux fois à la station 03.
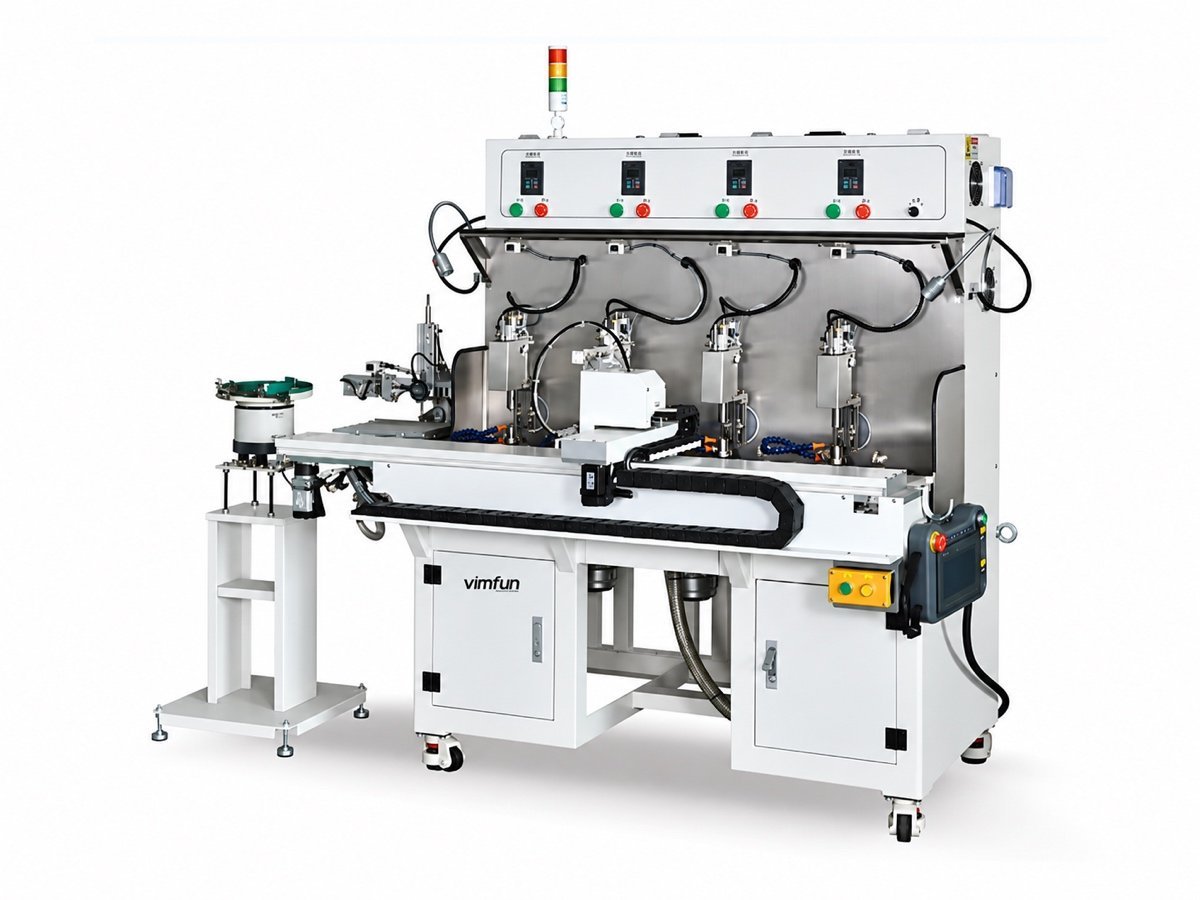
Meulage fin et polissage
Décide de la forme et de l'état de surface. Le châssis supérieur supporte le travail concave, le châssis inférieur le convexe — un programme de pièces mixtes nécessite les deux châssis, pas un compromis.
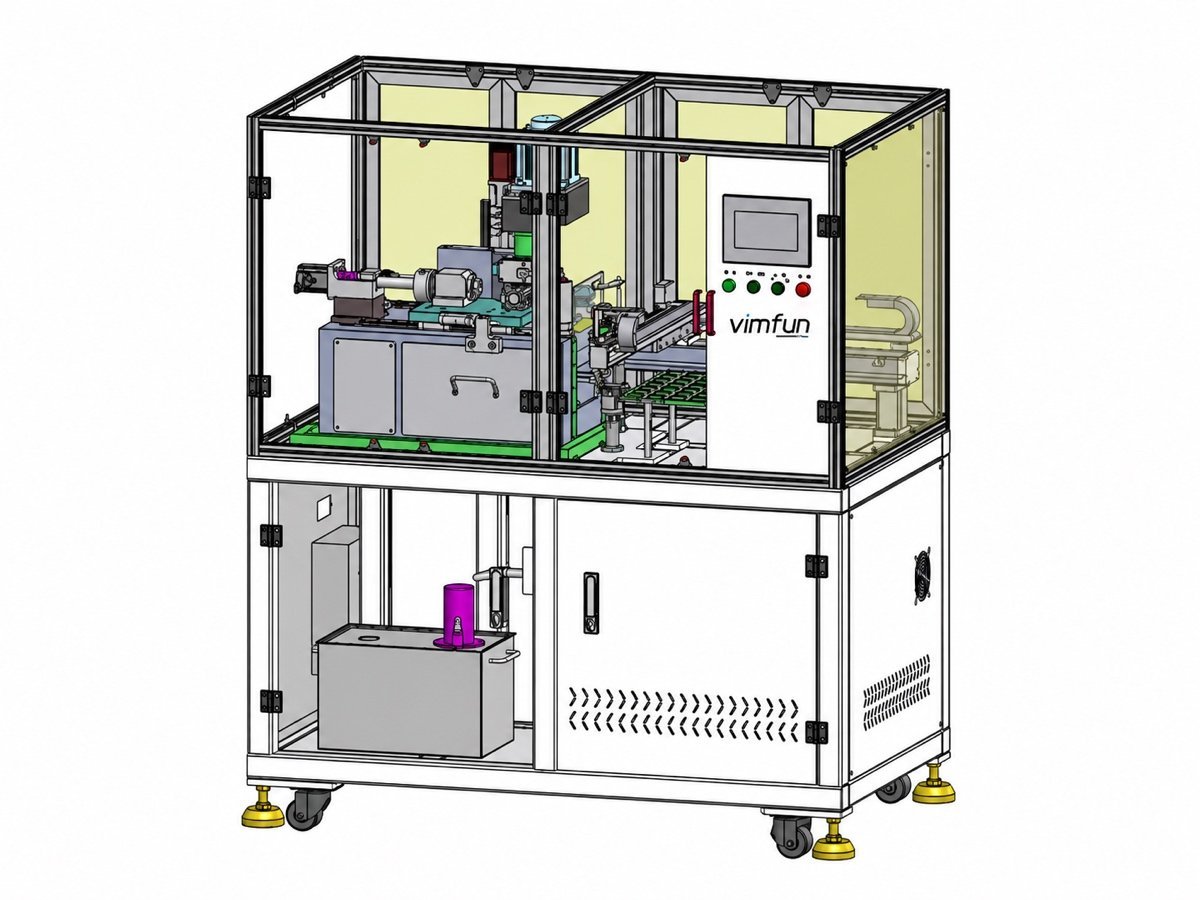
Façonnage et centrage
Décide du diamètre extérieur, du chanfrein et, le cas échéant, de l'axe optique. C'est la station la moins chère et celle qui expose les erreurs commises en amont.
Inspection
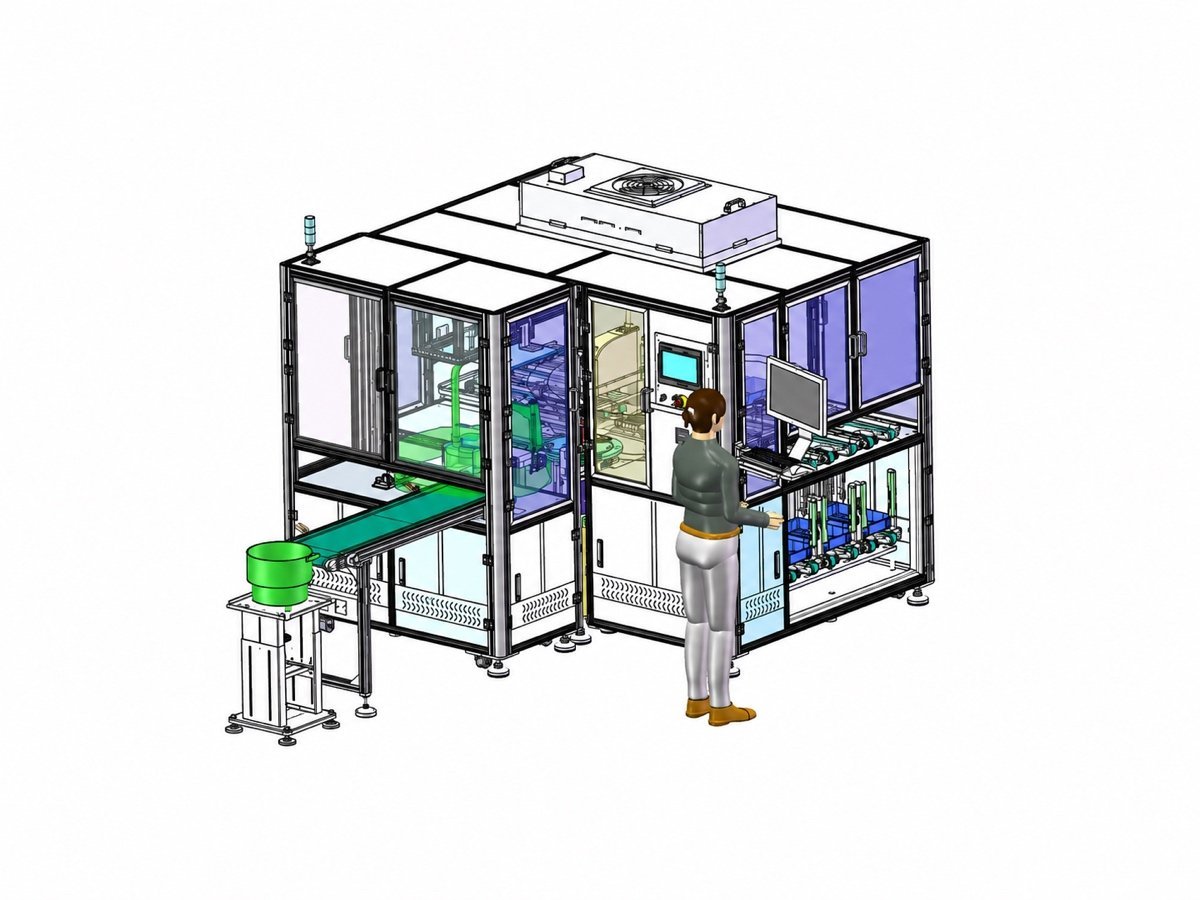
Décide de ce qui est expédié. Les faces courbes sont mesurées pour leur forme ; les pièces plates sont jaugées en épaisseur et triées par bandes, plus de 2000 pièces par heure, changement en moins de 10 minutes.
Manipulation
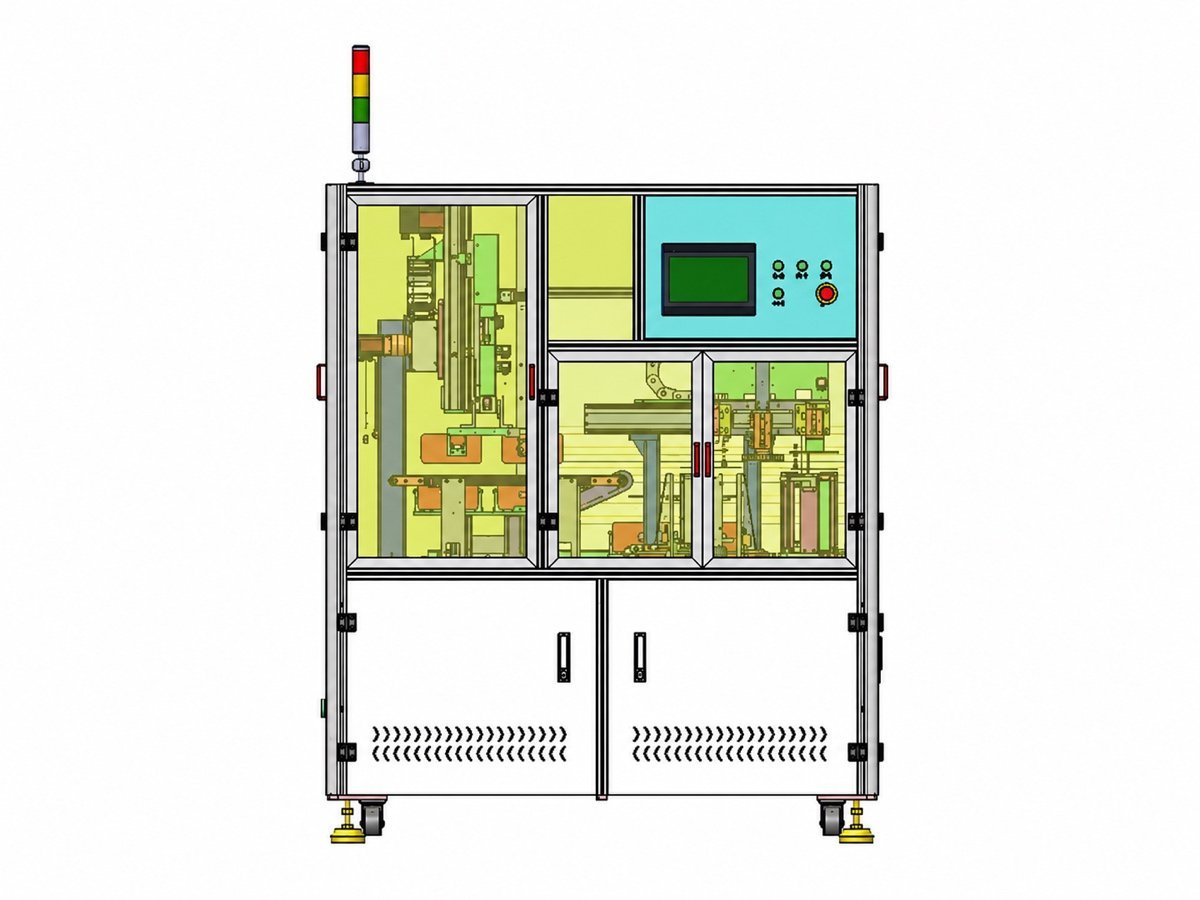
Décide du nombre de personnes dont la ligne a besoin. Les unités de chargement, d'empilage et de mise en rack déplacent les pièces entre les stations dans les formats déjà utilisés par les machines.
Pourquoi l'argument porte-t-il sur les personnes, et non sur la précision ?
Chaque fournisseur sérieux maîtrise la forme et l'état de surface. Ce qui distingue la fabrication de lentilles optiques en tant que ligne d'une pièce remplie de machines, c'est le nombre de mains dont elle a besoin un mardi normal.
Un opérateur, plusieurs machines
L'alimentation par bol et plateau, le système de préhension par le vide et les fixations empilées permettent à un opérateur de remplir les magasins au lieu de rester devant une broche. Ce ratio est le chiffre à comparer entre les devis.
Changement en quelques minutes
Rappel de la fixation et du programme plutôt que d'une reconstruction — moins de 10 minutes à la station d'inspection, comparable ailleurs. Les petites séries cessent d'être ce que tout le monde évite.
Rendement que vous pouvez montrer à un client
Les bandes d'épaisseur mesurées et les résultats de forme, imprimés et traçables, remplacent un banc et une paire d'yeux. Les réclamations sont traitées avec un enregistrement au lieu d'une discussion.
Formats qui correspondent déjà
La hauteur de pile de 210 mm de l'empileur correspond à la plage de serrage de 210 mm de la polisseuse de bord. De petites coïncidences comme celle-ci font fonctionner une ligne — et elles ne se produisent que lorsqu'un seul fournisseur s'en charge.
Que comprend une ligne de fabrication de lentilles optiques ?
Deux façons d'acheter les mêmes six stations. La différence ne réside pas dans les machines — mais dans qui possède les espaces entre elles.
| Un seul fournisseur, agencé ensemble | Machine par machine | |
|---|---|---|
| Formats de pièces | Paniers et plateaux assortis sur les six stations | Réemballé à la main partout où deux fournisseurs sont en désaccord |
| Équilibre des cycles | Stations dimensionnées en fonction de votre quantité annuelle | Chaque machine rapide individuellement, files d'attente entre les deux |
| Pièces d'essai | Exécuter toute la séquence avant de commander | Prouvé station par station |
| Pièces de rechange et formation | Une liste, une visite, un contact | Séparé par fournisseur |
| Quand une pièce est hors tolérance | Un responsable de processus la trace en amont | Chaque fournisseur pointe vers la station avant la sienne |
Une ligne de fabrication de lentilles optiques de notre part couvre les stations 01 à 06 — sciage, génération, rectification fine et polissage, détourage et centrage, inspection, et les unités de manutention entre elles. Le comportement du matériau est déterminé sur vos propres pièces plutôt qu'argumenté à partir de tableaux ; les données publiées pour saphir et le cristal de quartz est le point de départ de la conversation.
Le revêtement, le collage et l'assemblage n'en font pas partie, pas plus qu'un laboratoire de métrologie au-delà de la station d'inspection en ligne. Nous ne construisons pas non plus de lignes pour le verre architectural, le travail de miroir ou les laboratoires d'optique ophtalmique sur mesure. Si votre périmètre nécessite ces éléments, nous le préciserons avant la rédaction d'une proposition — et nous ne fabriquons pas nous-mêmes de lentilles, nous ne sommes donc pas en concurrence avec vous auprès de vos clients.
Que demandent les acheteurs concernant une ligne complète ?
Devons-nous acheter les six stations en même temps ?
Non, et la plupart des clients ne le font pas. La voie courante vers la fabrication de lentilles optiques consiste à acheter d'abord la station goulot d'étranglement et à ajouter le reste sur un ou deux ans — ce qui fonctionne tant que les formats sont convenus dès le départ, de sorte que les machines ultérieures s'intègrent. Ce que vous ne devriez pas faire, c'est commander trois stations auprès de trois fournisseurs au cours du même trimestre et découvrir lors de l'installation qu'aucun d'entre eux ne s'accorde sur la manière dont les pièces arrivent.
Comment la ligne est-elle dimensionnée ?
À partir du dessin de la pièce et de la quantité annuelle. Le cycle de chaque station est estimé, la plus lente détermine le débit de la ligne, et les stations ne sont doublées que lorsque le calcul l'exige. Le dimensionnement de la fabrication de lentilles optiques sur une feuille de calcul est peu coûteux ; la découverte du déséquilibre après l'installation ne l'est pas.
Peut-on le prouver avant de commander ?
Oui. Envoyez un dessin et quelques ébauches de votre propre matériau et nous les faisons passer par la séquence gratuitement, en vous retournant les pièces avec une feuille de processus pour chaque station.
Qui installe et forme ?
Nous le faisons, avec les machines sous une garantie de 12 mois et un engagement de réponse en 8 heures, plan en 24 heures, résolution en 48 heures pendant cette période. Les pièces de rechange restent disponibles pendant toute la durée de vie de la machine.
Qu'en est-il des matériaux que nous n'avons jamais traités ?
Les matériaux optiques durs et fragiles — verre optique, saphir, céramiques techniques, quartz et cristal — sont la gamme pour la fabrication de lentilles optiques sur cet équipement. Tout ce qui est inconnu passe d'abord par l'essai, et si cela ne fonctionne pas, nous le disons.
Peut-il être intégré avec des machines que nous possédons déjà ?
Souvent oui, et la réponse honnête dépend des formats utilisés par vos machines existantes. La fabrication de lentilles optiques est rarement construite à partir de rien — la plupart des lignes se développent autour de deux ou trois machines qui génèrent déjà des revenus. Dites-nous ce qui est déjà sur le site et la proposition est construite autour de cela plutôt que contre cela.
Envoyez un dessin — nous agencerons la ligne
Un dessin de pièce et une quantité annuelle suffisent pour commencer. Vous recevez en retour une disposition de fabrication de lentilles optiques station par station avec les temps de cycle estimés, les machines pour chaque station et les pièces d'essai qui le prouvent.
Demander une proposition de ligne →
- 1 · Vous envoyez — dessin de pièce, matériau, quantité annuelle et ce que vous avez déjà sur votre site.
- 2 · Nous l'agencerons — six stations, machine par station, cycle estimé et débit de ligne.
- 3 · Nous le prouvons — essai gratuit sur vos propres ébauches, sur toute la séquence.
- 4 · Vous décidez — un devis unique couvrant les machines, les outillages, le fret, l'installation et la formation.