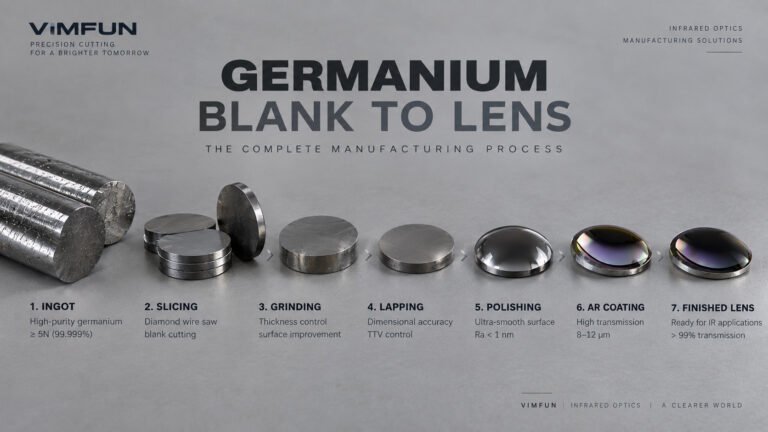
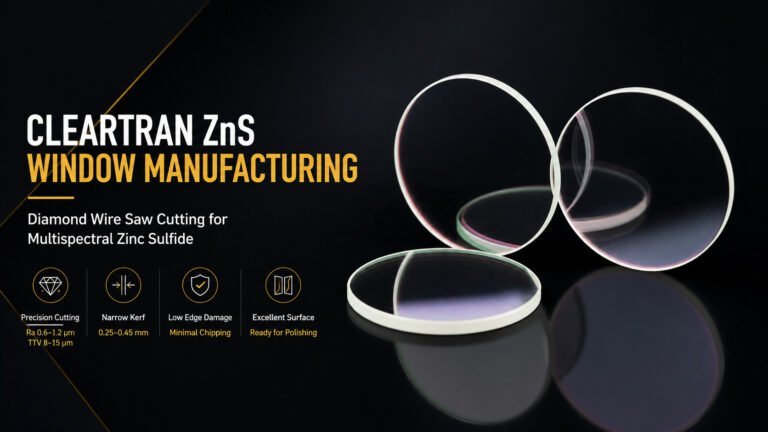
Obtenir un lingot de germanium brut dans une lentille IR finie nécessite huit étapes de fabrication distinctes — et chacune d'elles peut mal tourner. Cet article couvre l'intégralité processus de la ébauche de germanium à la lentille, de l'inspection des matériaux entrants au revêtement AR et à la métrologie finale, avec les paramètres spécifiques qui comptent réellement à chaque étape.
Qu'est-ce que le processus de lingot de germanium à lentille ?
Le processus de la ébauche de germanium à la lentille est la séquence complète d'opérations qui transforme un lingot de germanium monocristallin en une lentille optique infrarouge finie — y compris le découpage du lingot, le meulage de la pièce brute, le rodage double face, la génération de courbe, le polissage fin, le revêtement antireflet et l'inspection finale. Le processus est conçu pour contrôler la rugosité de surface, les tolérances dimensionnelles et la transmission optique sur la bande infrarouge thermique de 8 à 12 μm.
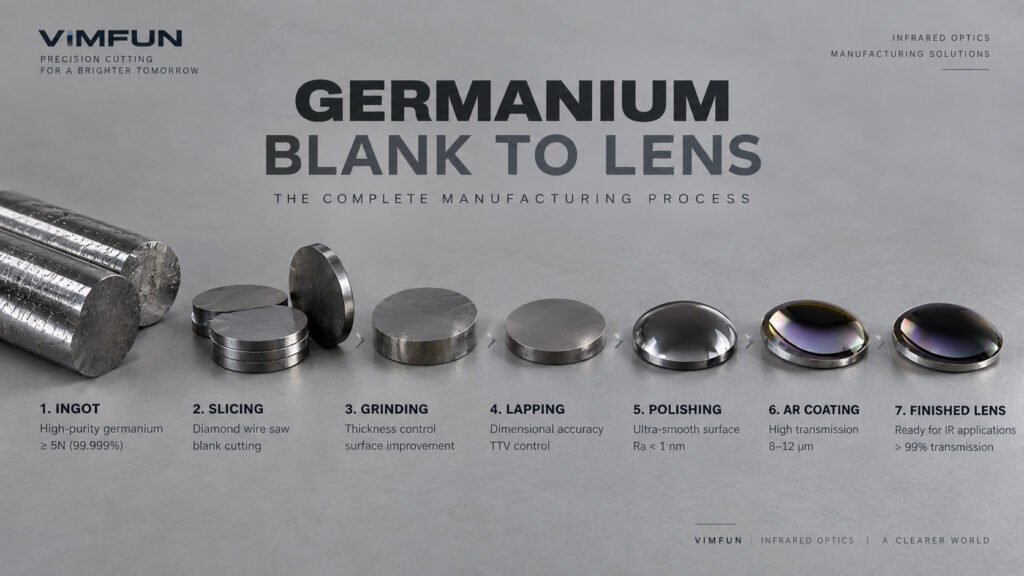
Processus de lingot de germanium à lentille : étape par étape
Étape 1 – Lingot de germanium entrant
Le processus commence par un lingot de germanium monocristallin, et la qualité du matériau ici fixe le plafond pour tout ce qui suit. Le germanium de qualité industrielle ne donnera pas d'optiques IR utilisables, quelle que soit la qualité des étapes en aval. Le lingot de qualité spécifiée pour la fabrication d'optiques nécessite une pureté de 5N+ (≥99,999 %), avec une concentration de porteurs contrôlée pour atteindre la résistivité cible — généralement 5–40 Ω·cm pour les applications de lentilles IR standard.
L'inspection entrante comprend la cartographie de la résistivité sur la section transversale du lingot, l'évaluation de la densité de dislocations par comptage de puits d'attaque, et une vérification visuelle des inclusions ou des micro-fissures. Nous rejetons tout lingot présentant une variation de résistivité radiale supérieure à 15 % ou une densité de dislocations supérieure à 500 EPD/cm², car ces non-uniformités se propagent dans une inhomogénéité optique qu'aucun polissage ne corrigera.
Le germanium est principalement issu des flux de sous-produits de la fusion du zinc. Une bonne référence pour les spécifications des matériaux est la page des matériaux de germanium d'Umicore, qui couvre les grades de pureté et les géométries de lingots typiques utilisées dans la production d'optiques.
Étape 2 – Découpage du lingot et coupe de la pièce brute
C'est là que l'économie devient très concrète. Le germanium se négocie à 1 800–2 400 $/kg, et chaque millimètre de sciure est un matériau que vous avez payé et qui finit en copeaux. D'après notre expérience, l'étape de découpage est celle où la perte de matière est la plus importante — non pas à cause de la casse, mais à cause de la largeur de la sciure.
La découpe à la scie à fil diamanté est l'approche standard pour les pièces brutes de qualité optique. Le choix du diamètre du fil détermine directement la perte de sciure : un fil de 0,12 mm produit une sciure d'environ 0,3–0,4 mm, tandis qu'un fil de 0,25 mm porte la sciure à 0,6–0,8 mm. Sur un lingot de 100 mm découpé en pièces brutes de 5 mm, la différence entre une sciure de 0,35 mm et une sciure de 0,65 mm représente environ 6 % de pièces brutes supplémentaires par lingot — à 2 000 $/kg, cet écart s'accumule rapidement. Pour une analyse détaillée de la manière dont la technologie du fil diamanté réduit la perte de sciure sur le germanium, consultez notre machine de découpe de lentilles en germanium page.
Après le découpage, les surfaces des pièces brutes présentent une Ra de 0,6–1,2 μm, avec des dommages sous-jacents s'étendant sur 5–15 μm sous la surface coupée en fonction de la tension du fil et de la vitesse d'avance. La surface coupée n'est pas la surface de référence finale — c'est le point de départ du meulage. Pour les paramètres du processus de découpage des pièces brutes de germanium spécifiquement, la découpe de flans de lentilles en germanium page couvre l'optimisation de la sciure plus en détail.
Une chose que les ingénieurs n'anticipent pas toujours : le germanium est un semi-conducteur de type p, et les fines sciures issues de la découpe au fil sont chimiquement collantes et difficiles à rincer avec de l'eau désionisée seule. Nous utilisons une solution de nettoyage alcaline dédiée (pH 9–10) avec agitation ultrasonique pour éliminer le film de particules de germanium des surfaces des pièces brutes avant le meulage. Si vous sautez cette étape, la contamination s'incrustera dans la meule suivante.
Étape 3 – Meulage de la pièce brute
Le meulage grossier amène l'épaisseur de la pièce brute à 0,1–0,2 mm de la cible, tout en réduisant la couche de dommages sous-jacents laissée par la découpe au fil. L'objectif est de réduire la Ra de 0,6–1,2 μm à environ 0,1–0,3 μm, en utilisant une séquence de meules diamantées de plus en plus fines — passant généralement de 120 mesh à 400 mesh en deux ou trois passes.
Le germanium génère rapidement de la chaleur pendant le meulage en raison de sa dureté modérée (Mohs ~6) combinée à une conductivité thermique relativement faible (59 W/m·K, soit environ la moitié de celle du silicium). Le contrôle de la température du liquide de refroidissement est important ici : nous maintenons la température d'entrée du liquide de refroidissement à 20 ± 2 °C. Si la température du liquide de refroidissement dépasse 25 °C, la dilatation thermique du support de pièce introduit une erreur dimensionnelle qui se manifeste par des problèmes de TTV à l'étape suivante. Pour les équipements adaptés à cette opération, voir équipement de meulage de lentilles en germanium.
Étape 4 – Rodage double face
Le rodage double face est l'étape où le contrôle dimensionnel devient critique. La métrique cible est le TTV — Total Thickness Variation — que pour une pièce brute de Φ50 mm, nous devons maintenir à 8–15 μm après rodage. Cela définit la géométrie de départ pour la génération de courbe ; si le TTV est supérieur à 20 μm en entrée, vous vous battrez jusqu'au polissage final.
Le processus de rodage utilise un abrasif en suspension (généralement de l'alumine ou du carbure de bore avec une taille de particule de 3–9 μm) entre deux plateaux de rodage opposés. La planéité des plateaux, la concentration de la suspension et la vitesse de rotation du porte-pièce doivent tous être réglés comme un système — ajuster l'un sans rééquilibrer les autres empire généralement les choses, plutôt que de les améliorer. Un rodage double face bien réglé sur des pièces brutes de germanium de Φ50 mm peut maintenir le TTV à 8–10 μm de manière constante avec des temps de cycle de 20–30 minutes par lot.
Étape 5 – Génération de courbe
La génération de courbe usine le rayon de la surface optique — sphérique ou asphérique — dans la pièce brute. Pour les surfaces sphériques, il s'agit d'un meulage CNC relativement simple avec une meule boisseau, générant le rayon correct en réglant l'angle d'inclinaison de la meule. Les surfaces asphériques nécessitent plus d'étapes : meulage CNC pour approximer la forme, suivi d'un polissage correctif par sous-ouverture pour amener la déviation asphérique dans la tolérance.
Voici le goulot d'étranglement pratique : après la génération de courbe asphérique, chaque surface nécessite une vérification interférométrique pour confirmer l'erreur de forme avant de passer au polissage. Une installation bien équipée avec un interféromètre peut vérifier environ 15 à 20 surfaces asphériques par quart de travail. Si votre mix de production est principalement asphérique, cette étape devient la contrainte limitant le débit pour toute la ligne — pas le polissage, pas le revêtement. Nous avons vu des ateliers doubler leur capacité de meulage tandis que la file d'attente des interféromètres ne cesse de croître. Budgétisez la capacité de métrologie avant d'acheter les générateurs.
Étape 6 – Meulage fin et polissage
Le meulage fin suit la génération de courbe pour éliminer les dommages de surface de la meule, laissant généralement Ra 10–30 nm avant le début du polissage. Le polissage pour le germanium de qualité IR cible Ra < 1 nm — une exigence dictée par les pertes de diffusion à des longueurs d'onde de 8–12 μm où même une rugosité de surface modeste contribue à la dégradation de la transmission.
Le processus de polissage utilise des plateaux en brai ou des tampons en polyuréthane avec de l'oxyde de cérium ou une suspension de diamant dans la gamme 0,1–0,5 μm. Le germanium se polit relativement proprement par rapport aux matériaux IR plus durs comme le ZnSe, mais il est sensible au pH : une suspension légèrement acide (pH 5–6) donne de meilleurs taux d'enlèvement de matière, tandis que des conditions plus neutres réduisent le risque d'oxydation de surface laissant un film mince de GeO₂ qui affecte l'adhérence du revêtement. Atteindre Ra < 1 nm sur une lentille en germanium nécessite généralement 2 à 4 heures de polissage, en fonction du diamètre du blanc et de la complexité de la forme. Pour les options de machines de polissage utilisées dans la production d'optiques IR, voir machine de polissage d'optiques en germanium.
Étape 7 – Revêtement AR
Une surface de germanium nue réfléchit environ 36 % de la lumière incidente de 10,6 μm (indice de réfraction ~4,0 à cette longueur d'onde). Ce n'est tout simplement pas utilisable dans tout système nécessitant un débit. Le revêtement antireflet ramène la réflectance d'une seule surface d'environ 36 % à 99 % sur la bande de 8 à 12 μm.
L'architecture standard de revêtement AR pour les lentilles IR en germanium est un empilement multicouche — généralement YF₃/ZnS ou DLC (carbone amorphe) comme couche dure externe pour la durabilité environnementale, déposé par évaporation thermique ou pulvérisation cathodique à des températures de substrat de 150–250 °C. Les tolérances d'épaisseur de couche doivent être maintenues à ±2 % pour que le revêtement atteigne sa cible de transmission > 99 % ; des tolérances plus larges déplacent le minimum de réflexion hors de la fenêtre de conception de 8 à 12 μm.
Une limitation connue : les lentilles en germanium revêtues de DLC montrent une dégradation de l'adhérence au-dessus de 60 °C en cyclage d'humidité si la surface en germanium présente des résidus de GeO₂ de l'étape de polissage. La solution est une brève gravure à la vapeur de HF (3–5 secondes) immédiatement avant le chargement dans la chambre de revêtement — une étape facile à sauter, et un mode de défaillance facile à générer.
Étape 8 – Inspection finale
L'inspection finale couvre quatre catégories de mesures :
Dimensionnel : Épaisseur centrale ±0,05 mm, tolérance de diamètre h6, rayon de courbure ±0,5 % par rapport à la conception, erreur de forme de surface ≤λ/4 à 10,6 μm (confirmée par interférométrie IR ou profilométrie de contact).
Optique : Transmission ≥ 99 % sur la bande de 8–12 μm, mesurée par spectrophotométrie FTIR sur un banc calibré. Toute lentille avec une transmission inférieure à 98,5 % est renvoyée à l'examen du revêtement.
Surface quality: Rayures-piqûres selon MIL-PRF-13830 (typiquement 60-40 pour les lentilles IR standard, 40-20 pour les applications d'imagerie). Inspection sous lumière collimatée de 100-150W sous plusieurs angles.
Propreté : Nombre de particules sur la surface finale selon la classe ISO 14644-1 Classe 5 ou mieux, vérifié avant l'emballage.
Les lentilles qui satisfont aux quatre catégories sont emballées individuellement dans des plateaux gel-pak purgés à l'azote. Le germanium est sensible à une exposition prolongée à l'humidité — un voile de surface peut se développer sur les zones non revêtues en quelques semaines si l'humidité de stockage dépasse 70 % HR.
Paramètres de qualité clés dans la fabrication de lentilles en germanium
| Stade du processus | Paramètre de contrôle | Valeur cible typique |
|---|---|---|
| Lingot entrant | Pureté | ≥5N (99,9991%) |
| Lingot entrant | Résistivité | 5–40 Ω·cm |
| Découpe par fil diamanté | Largeur de trait de scie | 0,3–0,8 mm (selon le fil) |
| Découpe par fil diamanté | Rugosité de surface (Ra) | 0,6–1,2 μm |
| Meulage grossier | Rugosité de surface (Ra) | 0,1–0,3 μm |
| Rodage double face | TTV (ébauche de 50 mm) | 8–15 μm |
| Meulage fin | Rugosité de surface (Ra) | 10–30 nm |
| Polissage | Rugosité de surface (Ra) | <1 nm |
| Revêtement AR | Transmission bande 8–12 μm | >99% |
| Inspection finale | Erreur de forme | ≤λ/4 à 10,6 μm |
Pourquoi la perte de matière est importante dans la découpe de blancs de germanium
Le germanium est vendu entre 1 800 et 2 400 $/kg — soit environ 10 à 15 fois le coût du silicium par kilogramme, et les blancs de germanium sont plus denses, donc le coût par unité de volume est encore plus défavorable. Chaque millimètre de coupe de fil transforme le matériau que vous avez déjà acheté en boue abrasive. Sur un lingot de 76 mm de diamètre découpé en blancs de 3 mm nominaux, le passage d'un fil de 0,65 mm à un fil de 0,35 mm permet de récupérer environ un blanc supplémentaire par 25 mm de longueur de lingot. Sur une production de lingots de 200 mm, cela représente 3 à 4 blancs supplémentaires par lingot sans coût de matière supplémentaire.
Le calcul devient plus favorable plus vos blancs cibles sont fins. Pour des blancs de 1,5 mm destinés aux caméras thermiques compactes, le rapport entre la largeur de coupe et l'épaisseur du blanc peut facilement dépasser 25% avec un fil de grande largeur. Le passage à une découpe par fil de petit diamètre et l'optimisation de la tension du fil et de la vitesse d'avance constituent le changement de processus le plus rentable que la plupart des ateliers d'optique de germanium puissent réaliser. Pour une analyse détaillée de la perte de matière spécifique à la découpe d'optique de germanium, voir découpe de flans de lentilles en germanium.
La technologie de découpe par fil diamanté produit également des profils de dommages de subsurface plus nets que la découpe par lame à ID (diamètre intérieur), ce qui réduit le stock de meulage nécessaire à l'étape suivante — une économie de matière secondaire qui s'ajoute à la réduction directe de la largeur de coupe.
Équipement utilisé dans le processus de fabrication de blancs de germanium en lentilles
Chaque étape du processus de la ébauche de germanium à la lentille nécessite un équipement dédié adapté aux propriétés spécifiques du germanium :
| Stade du processus | Type d'équipement | Key Selection Criteria |
|---|---|---|
| Découpe de lingots | Scie à fil diamanté | Plage de diamètre de fil, contrôle de la tension, filtration du liquide de refroidissement pour les copeaux de Ge |
| Meulage grossier | Rectifieuse de surface à axe unique/double | Type de liant de la meule diamantée, contrôle de la température du liquide de refroidissement |
| Rodage double face | Rodage planétaire double face | Planéité de la plaque, géométrie du porte-pièce, uniformité de la livraison de la pâte abrasive |
| Génération de courbe | Générateur optique CNC | Précision d'interpolation des axes, capacité de sous-ouverture pour les asphériques |
| Polissage | Polisseuse CNC à pas/polyuréthane | Retour de cellule de charge, livraison de pâte abrasive à pH contrôlé |
| Revêtement AR | Étuve sous vide PVD/PECVD | Contrôle de la température du substrat, surveillance de l'épaisseur de la couche |
| Inspection finale | FTIR, interféromètre, station de contrôle rayures-piqûres | Traçabilité de la calibration, débit pour les volumes de production |
Pour un aperçu complet de la gamme complète d'équipements pour la production d'optiques infrarouges, la équipement de fabrication d'optique infrarouge page pilier couvre la sélection des machines pour tous les matériaux IR, y compris le germanium, le ZnSe et le ZnS.
Pour des informations techniques sur le germanium dans les applications d'optique IR, l' article de Photonics Media sur les optiques de germanium pour les applications infrarouges fournit un contexte utile sur les propriétés du matériau et les fenêtres de transmission.
Équipement et support de processus complets
Que vous mettiez en place une nouvelle ligne d'optique de germanium ou que vous optimisiez une ligne existante, le processus en huit étapes, du lingot à la lentille finie, comporte plusieurs points où la sélection de l'équipement et les paramètres du processus interagissent. La bonne mise en place des étapes de découpe et de meulage réduit la charge sur le polissage ; un bon polissage rend l'étape de revêtement plus prévisible ; un bon revêtement réduit les rebuts d'inspection finale.
Notre équipement est utilisé à toutes les étapes du processus de la ébauche de germanium à la lentille, des scies à fil diamanté pour la découpe des blancs aux machines de polissage et aux systèmes de meulage. Si vous évaluez des équipements pour une étape spécifique — ou si vous planifiez une ligne de production complète — contactez-nous avec la géométrie de votre blanc, le débit cible et les spécifications de surface. Nous examinerons les paramètres du processus avec vous.