
NOTE D'APPLICATION / ACCEPTATION MACHINE

Test d'acceptation de machine pour les acheteurs d'équipements optiques

Une pièce de démonstration peut être excellente tout en laissant le risque de production principal de l'acheteur non résolu. Elle peut utiliser un matériau différent, une géométrie tolérante ou un cycle qui exclut le chargement et l'inspection. Un test d'acceptation machine doit prouver la capacité convenue sur des pièces identifiées dans des conditions documentées.

Commencez par l'exigence de la pièce finie et remontez jusqu'à la machine, l'outillage, le système de mesure et les interfaces de l'installation. Le résultat doit être un dossier de preuves avec une décision de libération claire, et non une vidéo d'une machine en marche et une liste des spécifications nominales de la broche.

01 — Diviser le test d'acceptation machine en FAT et SAT

Les tests d'acceptation en usine vérifient l'équipement et le processus convenus avant l'expédition. Les tests d'acceptation sur site confirment l'installation et les performances convenues après l'arrivée de l'équipement dans les locaux de l'acheteur. La division exacte doit figurer dans les spécifications d'achat.

Le FAT peut établir la configuration de la machine, l'outillage, la qualité de l'échantillon et les conditions de fonctionnement documentées. Le SAT doit aborder les utilités, l'installation, les interfaces, la préparation de l'opérateur et les vérifications de performance qui dépendent du site de réception.

Ne supposez pas que la réussite du FAT élimine le besoin d'un SAT. Le transport, l'installation et un environnement différent peuvent affecter les résultats. De même, évitez que le fournisseur ne répète toutes les activités d'usine sur le site client lorsqu'une inspection documentée ou une confirmation limitée répondrait au risque réel.

Pour un ligne de fabrication optique, déterminez si l'acceptation couvre les postes individuels, la ligne connectée ou les deux. Un poste peut respecter son cycle local tandis que la ligne manque son objectif de production en raison de retards de transfert et d'inspection.

02 — Définir la pièce de test avant la date du test

Convenez du grade du matériau, de la révision du dessin, de l'état entrant et de l'identification de l'échantillon. Incluez les dimensions qui rendent l'application difficile : bords fins, courbure profonde, une ouverture claire exigeante ou une exigence de centrage serrée.

Indiquez qui fournit les ébauches et comment les défauts entrants seront gérés. Un test d'acceptation machine ne peut pas distinguer les pertes d'usinage d'un matériau entrant inadapté, sauf si l'état de départ est enregistré. Conservez un enregistrement d'inspection entrant et une méthode de sélection d'échantillons convenue.

La quantité de test doit être sélectionnée pour le but de la course. Un petit échantillon de faisabilité peut montrer que la géométrie est accessible ; il ne peut pas démontrer une production soutenue ou un faible taux de défauts avec une grande confiance. Ne transformez pas une pièce réussie en garantie de capacité.

Identifiez les ajustements autorisés pendant la course. Le travail de développement avant le test formel est raisonnable, mais la recette acceptée doit être enregistrée. Un réglage non documenté après chaque pièce produit une revendication différente de celle d'un fonctionnement stable utilisant un programme libéré.
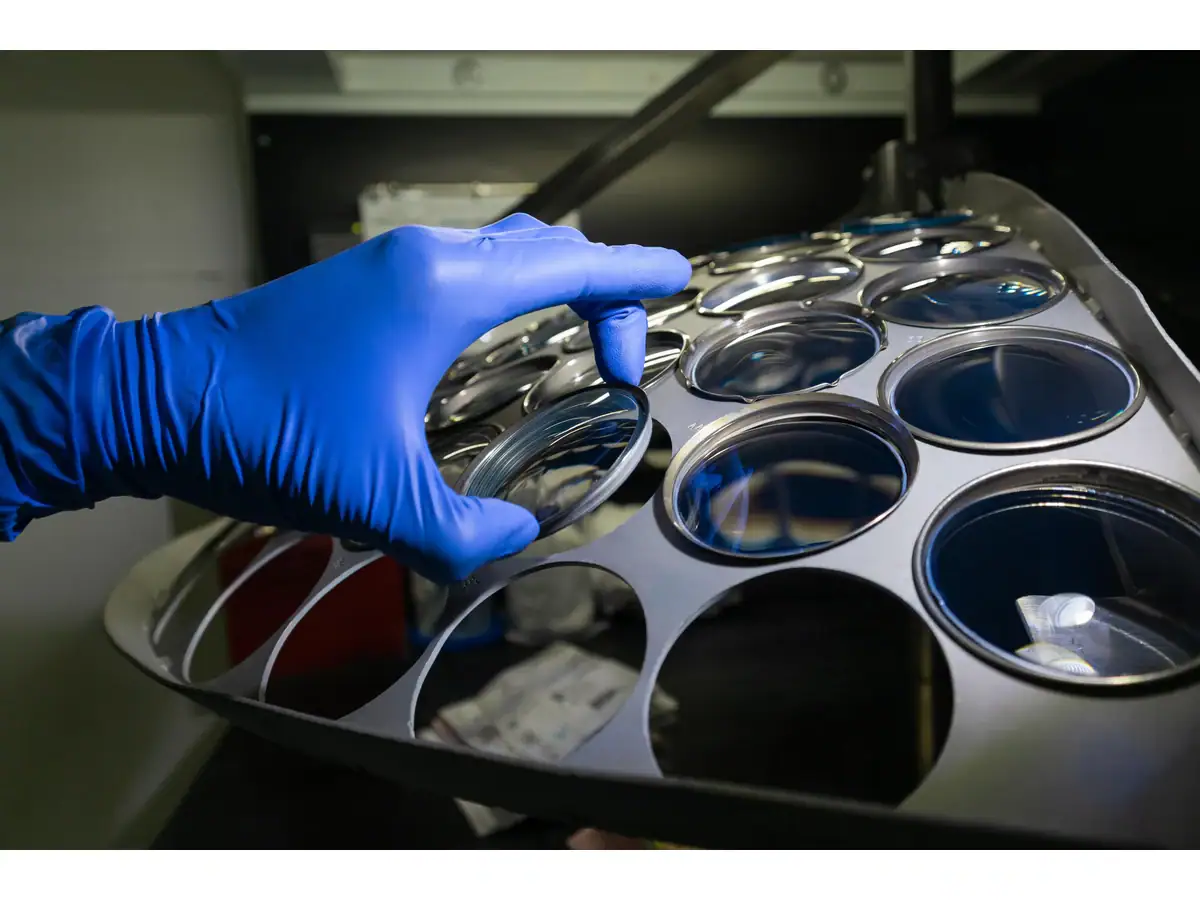
Composants optiques disposés sur un plateau
Composants optiques préparés pour la manipulation ou l'inspection. Une course d'acceptation nécessite également des identifiants de pièces et des dessins traçables.

03 — Définir chaque élément de qualité et sa mesure

Une tolérance sans définition de mesure invite au désaccord. Indiquez la référence, l'ouverture, la condition de support, l'instrument, les paramètres d'évaluation et la température d'inspection le cas échéant. Distinguez la rétroaction de position de la machine de la géométrie finale de la pièce.

Pour le centrage, définissez ce qui est mesuré et comment le résultat est référencé aux surfaces optiques ou à l'axe mécanique. Pour l'épaisseur, distinguez une seule mesure centrale d'une carte d'épaisseur. Pour la qualité de surface, identifiez si l'exigence concerne les rayures, la rugosité, la forme ou la performance optique transmise.

Les directives de l'INC sur l'incertitude de mesure soulignent que la mesure est un résultat expérimental avec incertitude. Convenez comment cette incertitude affecte les décisions proches d'une limite de tolérance. Deux instruments affichant le même nombre de décimales ne fournissent pas nécessairement des preuves équivalentes.

Pendant le test d'acceptation machine, conservez les données brutes ainsi que les valeurs résumées. Un rapport qui omet les traces rejetées ou les régions illisibles est difficile à examiner ultérieurement.
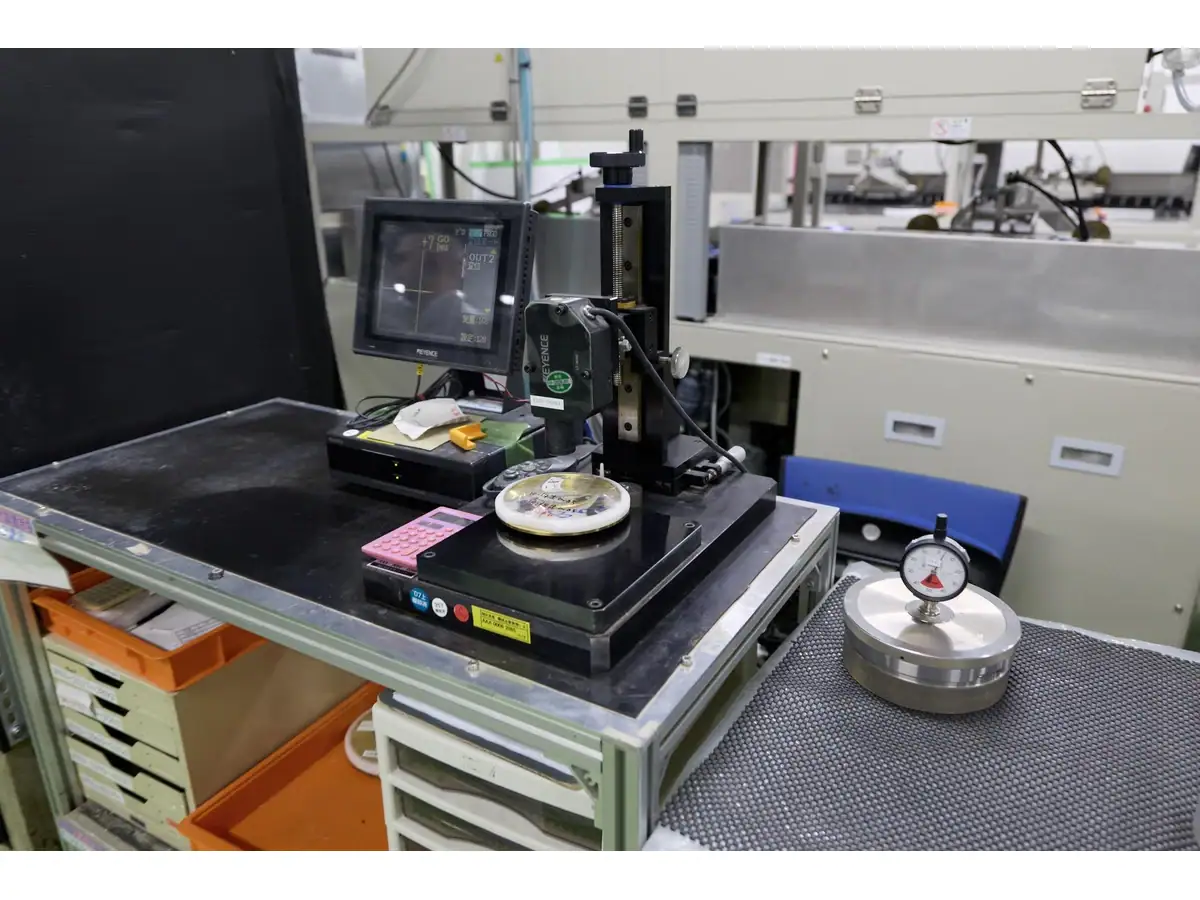
Instrument de mesure optique avec un échantillon monté
Exemple de configuration de mesure ; les limites d'acceptation et les résultats doivent être enregistrés séparément.

04 — Fonctionner suffisamment longtemps pour exposer les conditions de production prévues

Choisissez une course qui aborde les risques de l'opération proposée : échauffement, réapprovisionnement de routine, état de l'outil, cohérence du chargement, changement planifié et inspection. La durée et la quantité doivent être convenues à partir de ces risques, et non sélectionnées comme un nombre universel d'heures.

Comptez les pièces acceptées sur un intervalle de temps défini. Enregistrez séparément le chargement, le déchargement, les vérifications, les arrêts mineurs et la retouche. Si le cycle principal exclut ces activités, étiquetez-le comme temps de cycle machine plutôt que comme taux de sortie fini.

Un test d'acceptation machine pour une cellule multi-machines doit inclure des tâches réalistes pour l'opérateur. Un opérateur peut superviser plusieurs machines pendant un fonctionnement stable, mais le chargement, le contrôle et la récupération de défauts simultanés peuvent créer une file d'attente.

Définissez les catégories d'arrêt avant les tests. Sinon, le temps d'arrêt peut être retiré du calcul après que le résultat soit connu. Enregistrez les événements liés à la machine et les interruptions externes convenues afin que le lecteur puisse reconstituer la production rapportée.

05 — Utiliser les statistiques de capacité uniquement lorsque les preuves les soutiennent

Une séquence de pièces conformes est utile, mais l'analyse de la capacité du processus pose une question plus spécifique. Elle compare la distribution d'un processus stable aux limites de spécification. L'explication de la capacité du processus de l'INC rend cette exigence de stabilité explicite.

Ne rapportez pas une revendication de capacité significative à long terme à partir d'une poignée de pièces de démonstration sélectionnées. Examinez d'abord la capacité de mesure, la taille de l'échantillon, la stabilité du processus et l'adéquation des hypothèses statistiques.

Lorsque l'échantillon est trop petit pour un indice défendable, rapportez honnêtement la plage observée, les défaillances, la méthode de mesure et les conditions de test. Le test d'acceptation machine peut toujours établir des preuves précieuses sans fabriquer un niveau de confiance qu'il n'a pas gagné.

Préservez la séquence des résultats. Une lente dérive sur la durée de fonctionnement peut disparaître dans une moyenne unique, même si elle est importante pour la planification des changements d'outils et la libération de la production.

06 — Séparez la portée de l'achat des preuves d'acceptation

Un devis doit identifier la machine, les options, les fixations, les consommables, l'équipement de mesure, les travaux d'installation et la formation inclus. L'acceptation vérifie ensuite la portée fournie et les performances convenues. La portée manquante ne doit pas être découverte pendant que l'équipe de test attend de commencer.

Le page machine de rectification de lentilles optiques montre comment la géométrie de la pièce et la configuration de la machine façonnent la sélection de l'équipement. Appliquez la même discipline à l'acceptation : un essai utilisant un calibre ou un chargeur optionnel ne prouve pas la sortie d'une machine proposée sans celui-ci.

Enregistrez les versions du logiciel et des programmes, les outils fournis et les réglages nécessaires pour reproduire le fonctionnement. Identifiez les pièces de rechange et les consommables nécessaires à la production initiale plutôt que de les considérer comme des dépenses de mise en service imprévues.

Le test d'acceptation de la machine doit également identifier qui fournit l'alimentation électrique, l'air, le traitement des liquides, l'extraction et l'équipement de manutention. Une connexion compatible n'est pas le même livrable qu'un système de support installé complet.

07 — Intégrez les engagements de service dans la commande

Demandez la période de garantie, la couverture, les exclusions, la date de début et les modalités de service dans le devis ou le contrat signé. Distinguez un objectif d'accusé de réception d'un objectif de diagnostic et de restauration de la production. Le support à distance et la présence sur site sont des engagements différents.

Si la certification ISO ou la documentation CE est pertinente pour l'achat, demandez les documents actuels applicables et confirmez leur portée. Ni un certificat de système de management ni un marquage de machine ne remplace le test de performance de pièce convenu.

Discutez de ces détails avec le fournisseur d'équipement avant de fixer les échéances de paiement. N'inférez pas un délai de réparation garanti à partir d'un langage marketing général.

Le travail sur échantillon pré-commande est également séparé. L'offre de Vimfun référencée ici est découpe d'échantillons gratuits. Les coûts de rectification, de polissage et d'exécution d'acceptation nécessitent leur propre accord ; cet article n'étend pas l'offre de découpe à chaque machine ou processus.

Incluez une règle de re-test pour un fonctionnement interrompu. Décidez si l'intervalle affecté est redémarré, prolongé ou signalé séparément, et conservez l'enregistrement original. Définissez également qui peut approuver les substitutions de matériel, d'outillage ou d'équipement d'inspection. Ces décisions sont plus faciles à prendre avant l'essai qu'après qu'un résultat marginal crée une pression pour réinterpréter les preuves. Conservez ensemble les copies de l'acheteur et du fournisseur de l'enregistrement final signé et de ses annexes.

08 — Utilisez un enregistrement de validation avec les problèmes ouverts visibles

Le plan de réception machine ci-après peut être adapté à la commande réelle. Il s'agit d'une structure de départ, et non d'un substitut à la spécification technique convenue.

Section d'enregistrementPreuves à joindreQuestion de libération
Identité de l'équipementNuméro de série, configuration et optionsEst-ce la machine commandée ?
Définition du testDessin, lot de matériaux et inspection à réceptionLes pièces testées sont-elles représentatives ?
Mise en placeProgramme, gabarits, outils et utilitairesLa série peut-elle être reproduite ?
QualitéMesures brutes et méthode d'acceptationLes pièces répondent-elles aux critères convenus ?
OutputJournal de temps, quantité acceptée, arrêts et retouchesLe débit de production revendiqué est-il démontré ?
RemiseFormation, manuels, pièces de rechange et instructions de maintenanceL'équipe de réception peut-elle opérer la portée fournie ?
ExceptionsProblèmes en suspens, responsables, dates limites et plan de re-testQu'est-ce qui reste avant la libération finale ?

Attribuez une décision à chaque exception. “ Accepté avec actions ”, “ re-test requis ” et “ non accepté ” ont des implications différentes et ne doivent pas être regroupés en une signature générale. Liez toute étape de paiement à la formulation convenue par les deux parties, plutôt que de supposer qu'une signature de présence signifie une acceptation technique.

Pour un Examen de la demande et de l'acceptation, envoyez le dessin de la pièce et la feuille d'acceptation proposée avant l'essai. Un test de réception machine bien défini fait que le devis, la démonstration et la remise décrivent la même exigence de production.
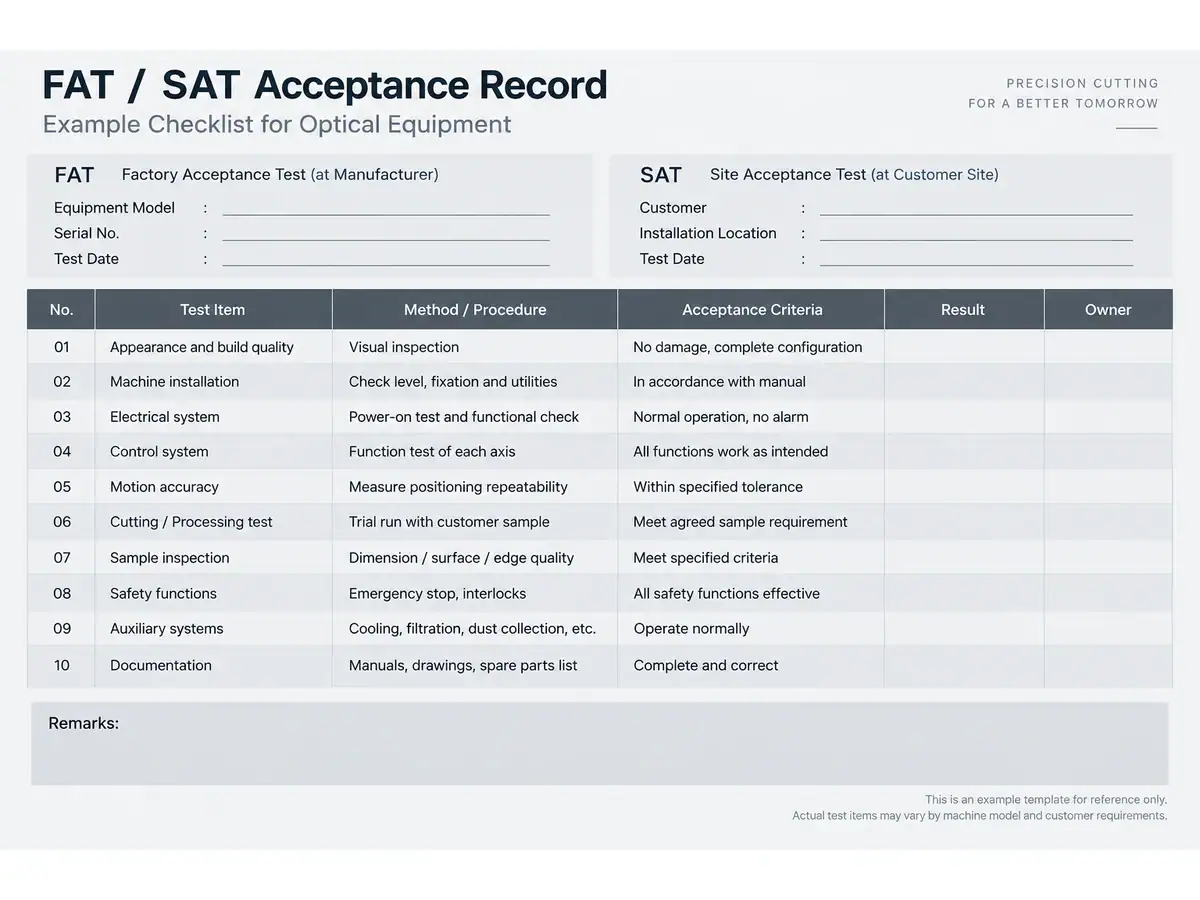
Modèle d'enregistrement d'acceptation FAT et SAT vierge
Liste de contrôle illustrative FAT / SAT avec les champs résultat et propriétaire laissés vides ; pas un certificat d'acceptation complété.
Défiler vers le haut