Шлифовка алмазного круга на генераторах линз: когда и как
На шлифовальном станке для линз алмазная правка круга восстанавливает рабочую поверхность, когда состояние круга начинает влиять на рез. Отражающая или засаленная поверхность может быть подсказкой, но один лишь внешний вид не говорит оператору, засалился ли круг, загрязнен, изношен до другого профиля или просто мокрый. Подтвердите состояние по обработанной поверхности, тенденции измеренной стрелы прогиба и документированной процедуре правки станка перед изменением производственных настроек.
Круг формирует кривизну; правка восстанавливает его рабочую поверхность. Она не исправляет неправильный чертеж, люфтящее крепление или непоследовательную заготовку. Разделение этих причин позволяет избежать использования технического обслуживания для решения проблемы настройки или измерения.
Что меняет алмазная правка круга
Алмазный круг содержит абразивные зерна, удерживаемые связующим веществом. Во время использования зерна могут тупиться или покрываться материалом и мусором, в то время как связующее и профиль круга также меняются со временем. Правка предназначена для восстановления активных режущих точек и геометрии рабочей поверхности для операции. Точный эффект зависит от конструкции круга и метода правки; не предполагайте, что каждый круг реагирует на один и тот же брусок, подачу или цикл.
На шлифовальном станке для линз проверьте, продолжает ли круг производить намеченную поверхность при установленных настройках. Круг может вращаться нормально, в то время как поведение съема материала меняется; это не определяет причину. Правка не может компенсировать изношенный шпиндель, поврежденное крепление, неправильный угол или смещенный измерительный эталон.
Диагностика перед алмазной правкой круга
Засаливание часто обсуждается как видимое изменение поверхности круга, однако блестящий внешний вид не является полной диагностикой. Осмотрите круг при остановленном и обесточенном станке в соответствии с процедурой безопасности. Проверьте, равномерно ли покрыта поверхность, изменился ли профиль, присутствуют ли сколы или остатки. Не прикасайтесь к вращающемуся кругу и не осматривайте его вручную.
Затем сравните детали, изготовленные из того же материала, с той же геометрией, креплением, состоянием СОЖ и методом измерения. Изменение внешнего вида поверхности или припуска на чистовую обработку может указывать на необходимость пересмотра процесса, но эти симптомы могут также возникать из-за вариаций материала, загрязнения, подачи СОЖ или настроек. Запишите, что изменилось, прежде чем принимать решение о правке.
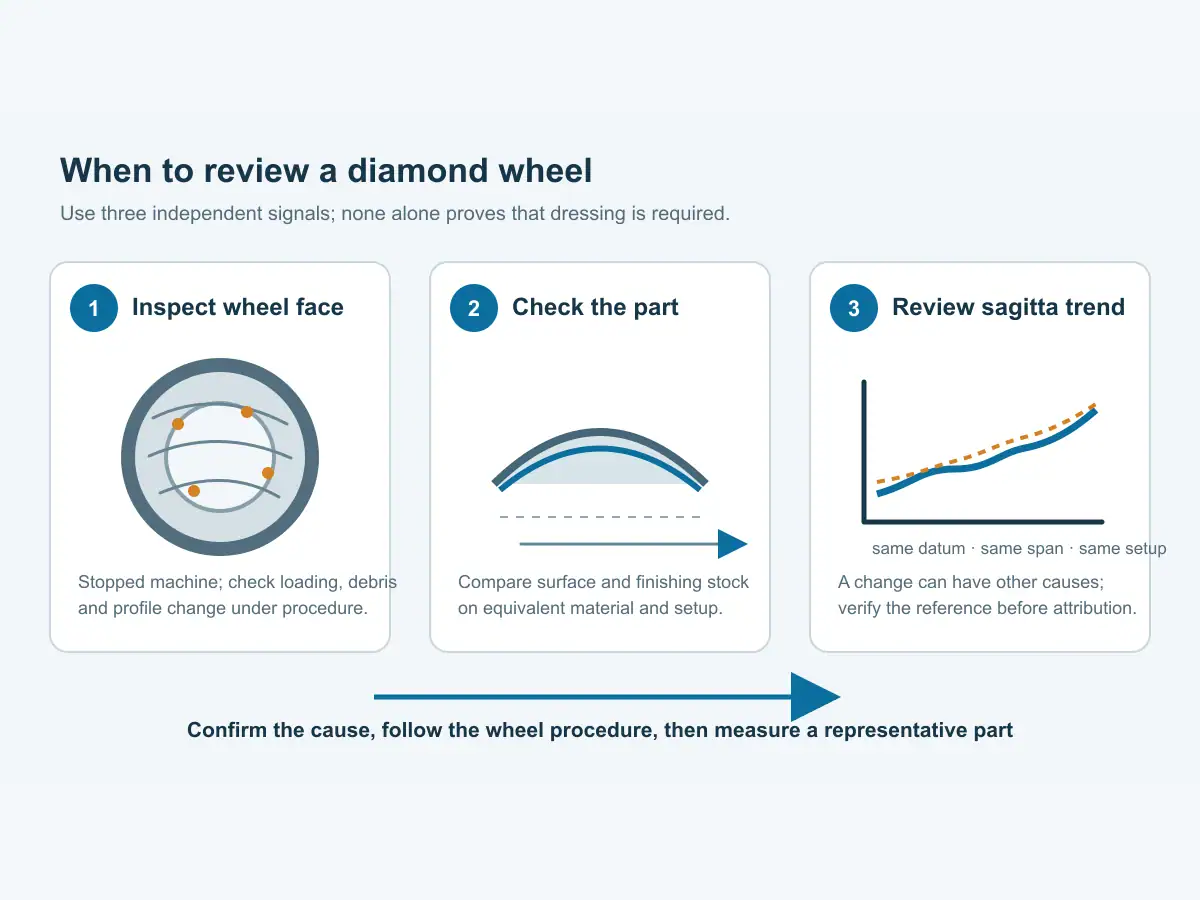
Стрела прогиба обеспечивает полезный сигнал процесса при последовательном измерении. Она описывает высоту сферической поверхности над определенной хордой. Тенденция может отражать состояние инструмента, но также может отражать изменение толщины заготовки, положения детали, базы, посадки крепления или настроек измерения. Сравнивайте сопоставимые данные и подтвердите эталон перед тем, как приписывать сдвиг стрелы прогиба кругу.
Практический обзор включает запись истории правки, материала, состояния заготовки, крепления, СОЖ и выходных измерений. Это помогает отличить постепенный износ круга от изменения настроек и дает контролируемую основу для действий. Планируйте алмазную правку круга на основе тех же точек верификации, которые используются для квалификации процесса генерации линз.
Когда использовать алмазную правку круга
Используйте инструкции по техническому обслуживанию от поставщика станка и требования производителя круга в качестве отправной точки. Если процесс стабилен, не добавляйте правку только потому, что истек фиксированный интервал, если только утвержденная процедура не предусматривает этого. Если выходные параметры начинают отклоняться, сначала проверьте заготовку, крепление, СОЖ, состояние шпинделя и настройки измерения. Выполняйте правку, когда проверка и данные процесса указывают на круг, затем проверьте репрезентативную деталь перед возвращением к производству.
Для контролируемой проверки сохраняйте постоянными материал детали и настройки, запишите состояние до правки, выполните документированный цикл правки и измерьте следующие детали тем же методом. Сохраняйте правленый круг и запись измерений, связанные с партией. Если поверхность или стрела прогиба не восстанавливаются, прекратите случайное изменение параметров; исследуйте профиль круга, биение шпинделя, посадку крепления и измерительный эталон.
Не существует универсального интервала правки или величины съема, которые можно было бы перенести на различные связующие, размеры зерна, материалы и конструкции шлифовальных станков. Эти значения должны исходить из документации на круг и станок или из утвержденных испытаний. Не копируйте состояние правки с другой модели только потому, что диаметр круга выглядит похоже.
Автоматическая алмазная правка круга на шлифовальном станке для линз
Автоматическая правка может сделать определенный этап обслуживания повторяемым и уменьшить необходимость для оператора инициировать его только по своему усмотрению. Она не устраняет необходимость выбора или проверки интервала. Цикл должен соответствовать кругу и применению, а его результат все равно должен быть подтвержден на репрезентативной детали.
Vimfun Auto-SG-50 документирует автоматическую алмазную правку круга с внутрипроцессным измерением стрелы прогиба и автоматической компенсацией; его основной шпиндель рассчитан на 8000 об/мин. Это функции станка, а не гарантия качества готовой детали. Спросите, что запускает цикл, как он настраивается для круга и какие измерения проверяют деталь после него.
Ручная модель SG-80 указывает скорости вращения круга 8000/11000 об/мин. Это спецификация станка, а не рекомендация по правке. Сравнивайте ручную и ЧПУ конфигурации по способу загрузки детали, проверке кривизны и контролю технического обслуживания для фактического производственного микса. Оптический копировально-фрезерный станок с ЧПУ описывает процесс Auto-SG-50, в то время как генератор кривизны линз SG-80 обслуживает ручной режим. Более широкий ассортиментом станков для шлифовки оптических линз помогает разместить генерацию среди доступных семейств станков.
Что может подтвердить видео автоматического цикла
Видео Auto-SG-50 показывает цикл станка, включая последовательность его обработки и генерации. Оно может помочь покупателю понять компоновку оборудования, но видео не может установить правильный интервал правки или доказать соответствие готовой детали чертежу. Для этого требуется спецификация круга, согласованная настройка и результаты измерений образцов.
Держите алмазную правку круга отдельно от выбора зернистости
Выбор зернистости и правка решают связанные, но разные задачи. Выбор зернистости определяет масштаб абразива и выбирается в зависимости от требуемого удаления материала и состояния поверхности в процессе. Правка восстанавливает активную рабочую поверхность круга и его профиль в соответствии с конструкцией круга и процедурой станка. Подходящая зернистость не устраняет необходимость правки, а правка не делает подходящей неподходящую зернистость.
Выбор зернистости алмазного круга — это связанное, но отдельное решение: одно руководство отвечает на вопрос, какой абразив выбрать; это объясняет, как поддерживать выбранный круг. Разделяйте эти два вопроса и перекрестно связывайте руководства, когда страница выбора зернистости будет готова.
Записывайте правку алмазного круга для следующей смены
Для каждого случая правки записывайте идентификатор круга, станок, материал и геометрию детали, причину правки, использованную процедуру и первую проверку после правки. Укажите ссылку на измерение и любые допуски на чистовую обработку. Если круг заменяется, отделяйте это событие от правки; новый круг может потребовать собственной настройки и квалификации.
Эта запись помогает следующей смене отличать плановое техническое обслуживание от непредвиденного изменения и сравнивать детали с одними и теми же эталонными измерениями.
Лучший триггер — это тот, который поддерживается процедурой станка и воспроизводимой связью между состоянием круга и принятыми деталями. Визуальный осмотр может начать расследование; решение должно основываться на истории процесса и измерениях.
Отправьте чертеж и образцы заготовок
Для обзора применения предоставьте информацию о материале, чертеже, размере входящей заготовки, целевом радиусе, объеме производства и текущем методе измерения. Включите тип круга и записи о правке, если они доступны. Команда может просмотреть маршрут генерации и определить проверки для бесплатной резки образцов, не рассматривая особенность станка как гарантию готовой детали.
Часто задаваемые вопросы
Когда требуется правка алмазного круга на генераторе линз?
Выполняйте правку, когда результаты проверки или процесса показывают, что рабочая поверхность круга влияет на рез и процедура станка предусматривает правку. Один только внешний вид не является достаточным основанием для диагностики.
Изменяет ли правка зернистость круга?
Нет. Правка восстанавливает или обнажает рабочую поверхность круга; выбор зернистости — это отдельный выбор процесса.
Может ли автоматический цикл правки подтвердить готовый радиус?
Нет. Он демонстрирует цикл технического обслуживания станка. Готовая поверхность по-прежнему требует измерения по чертежу.
Проверенные источники
- Vimfun, CNC-генератор оптических кривых Auto-SG-50.
- Vimfun, Сферический генератор кривизны линз SG-80.
- Библиотека Бременского университета, Инженерные круги для шлифования оптического стекла.
- Цикл Auto-SG-50, Видео на YouTube Vimfun.
