
ПРИМЕЧАНИЕ ПО ПРИМЕНЕНИЮ / ПРИЕМКА ОБОРУДОВАНИЯ

Приемочные испытания оборудования для покупателей оптического оборудования

Демонстрационная деталь может выглядеть превосходно, но при этом не решать основной производственный риск покупателя. Она может быть изготовлена из другого материала, иметь простую геометрию или изготавливаться в цикле, исключающем загрузку и контроль. Испытание для приемки оборудования должно подтвердить согласованные возможности на определенных деталях в документированных условиях.

Начните с требования к готовой детали и двигайтесь в обратном направлении к оборудованию, оснастке, системе измерения и интерфейсам объекта. Результатом должен стать пакет доказательств с четким решением о приемке, а не видео работающего оборудования и список номинальных характеристик шпинделя.

01 — Разделите испытание для приемки оборудования на FAT и SAT

Заводские приемочные испытания (FAT) проверяют согласованное оборудование и процесс перед отгрузкой. Приемочные испытания на месте (SAT) подтверждают установку и согласованную производительность после доставки оборудования на объект покупателя. Точное разделение должно быть указано в спецификации закупки.

FAT может установить конфигурацию оборудования, оснастку, качество образцов и документированные условия работы. SAT должен охватывать коммунальные услуги, установку, интерфейсы, готовность оператора и любые проверки производительности, зависящие от принимающего объекта.

Не предполагайте, что прохождение FAT устраняет необходимость в SAT. Транспортировка, установка и другая среда могут повлиять на результаты. Точно так же избегайте повторения поставщиком всех заводских мероприятий на объекте заказчика, когда документированный осмотр или ограниченное подтверждение решат фактический риск.

Для 08 — Квалифицируйте бюджет перед запуском партии, определите, охватывает ли приемка отдельные станции, соединенную линию или оба варианта. Станция может соответствовать своему локальному циклу, в то время как линия не достигает целевого показателя производительности из-за задержек при передаче и контроле.

02 — Определите тестовую деталь до даты испытания

Согласуйте марку материала, ревизию чертежа, исходное состояние и идентификацию образца. Включите размеры, которые делают применение сложным: тонкие края, глубокую кривизну, требовательную прозрачную апертуру или строгие требования к центровке.

Укажите, кто поставляет заготовки и как будут обрабатываться входящие дефекты. Испытание для приемки оборудования не может отличить потери при обработке от непригодного входящего материала, если исходное состояние не зафиксировано. Сохраните запись входного контроля и согласованный метод выбора образцов.

Количество тестовых деталей должно быть выбрано с учетом цели испытания. Небольшая выборка для проверки осуществимости может показать, что геометрия достижима; она не может с высокой уверенностью продемонстрировать устойчивую производительность или низкий уровень дефектов. Не превращайте одну успешную деталь в гарантию возможностей.

Определите допустимые корректировки во время испытания. Разработка перед формальным испытанием является разумной, но принятый рецепт должен быть задокументирован. Недокументированная настройка после каждой детали приводит к другому заявлению, отличному от стабильной работы с использованием утвержденной программы.
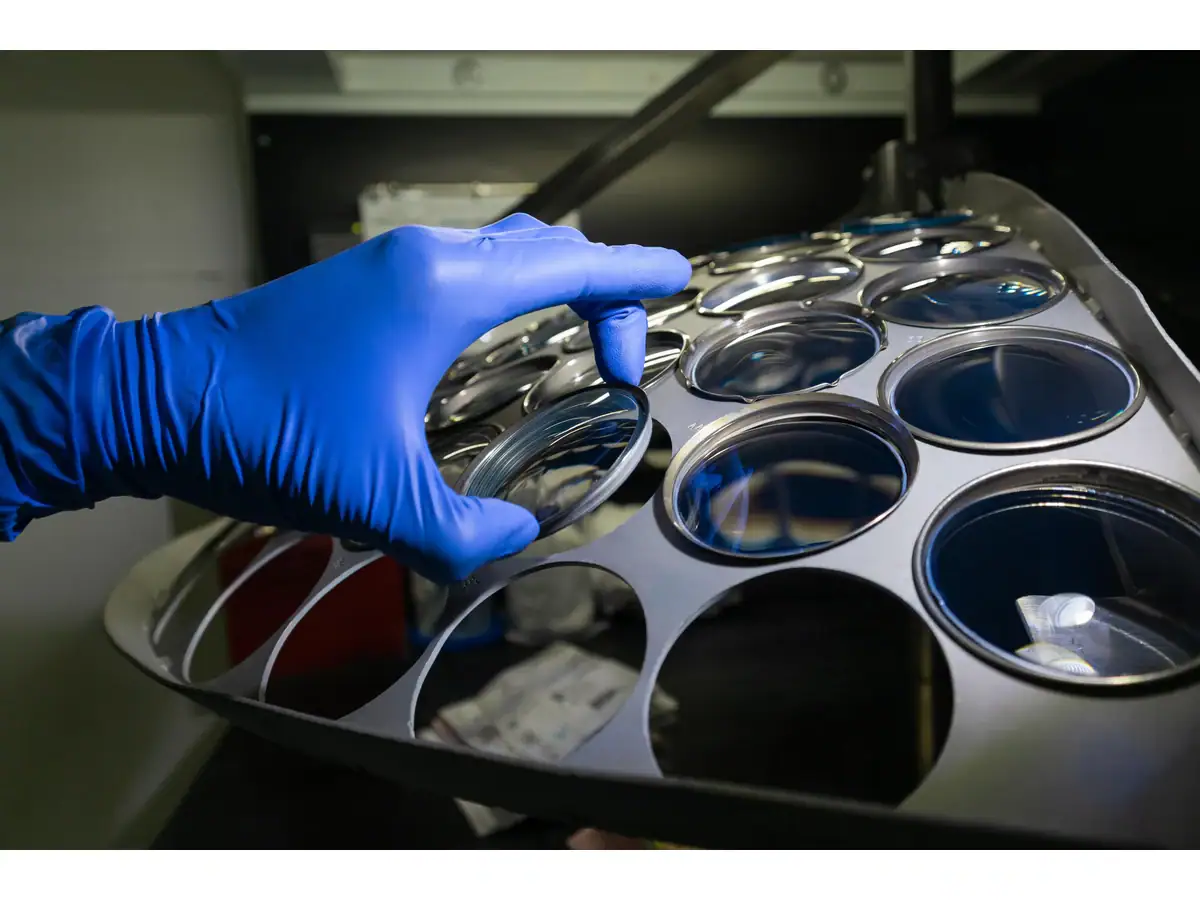
Оптические компоненты, расположенные на лотке
Оптические компоненты, подготовленные для обработки или контроля. Испытание для приемки также требует прослеживаемых идентификаторов деталей и чертежей.

03 — Определите каждый элемент качества и его измерение

Допуск без определения измерения вызывает разногласия. Укажите опорную точку, апертуру, условие поддержки, прибор, настройки оценки и температуру контроля, где это применимо. Различайте обратную связь по положению машины от конечной геометрии детали.

Для центровки определите, что измеряется и как результат относится к оптическим поверхностям или механической оси. Для толщины различайте одно центральное значение от карты толщины. Для качества поверхности определите, касается ли требование царапин, шероховатости, формы или пропускаемой оптической производительности.

Руководство NIST по неопределенности измерений подчеркивает, что измерение является экспериментальным результатом с неопределенностью. Согласуйте, как эта неопределенность влияет на решения вблизи предельного допуска. Два прибора, отображающие одинаковое количество десятичных знаков, не обязательно предоставляют эквивалентные доказательства.

Во время испытания для приемки оборудования сохраняйте необработанные данные, а также сводные значения. Отчет, в котором опущены отклоненные траектории или нечитаемые области, трудно проанализировать позже.
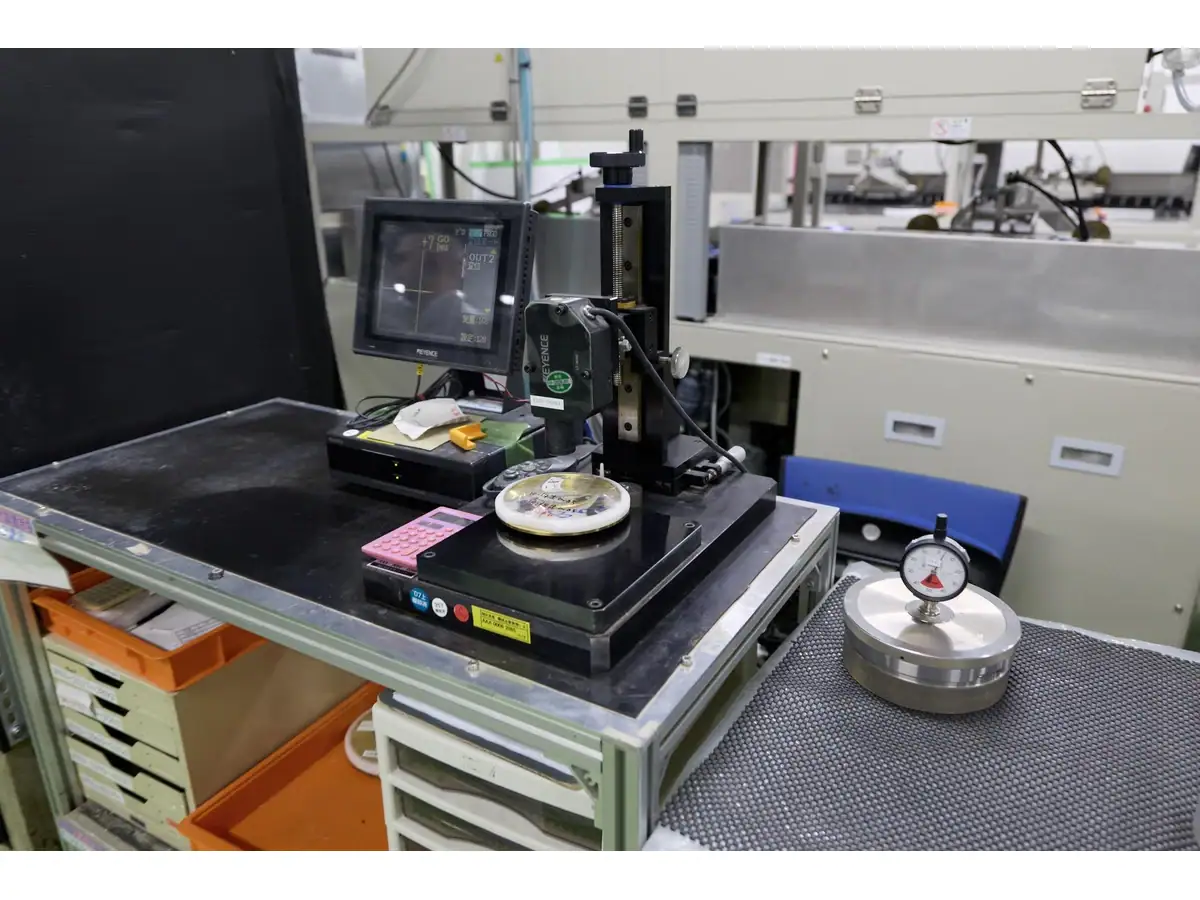
Оптический измерительный прибор с установленным образцом
Пример настройки измерения; пределы приемки и результаты должны быть записаны отдельно.

04 — Проводите испытание достаточно долго, чтобы выявить предполагаемые условия производства

Выберите испытание, которое устраняет риски, связанные с предполагаемой эксплуатацией: прогрев, плановое пополнение, состояние инструмента, согласованность загрузки, запланированную смену и контроль. Продолжительность и количество должны быть согласованы исходя из этих рисков, а не выбраны как универсальное количество часов.

Подсчитайте принятые детали за определенный прошедший интервал времени. Отдельно записывайте загрузку, выгрузку, проверки, короткие остановки и доработку. Если основной цикл исключает эти действия, обозначьте его как время цикла машины, а не как производительность готовой продукции.

Испытание для приемки оборудования для многостаночной ячейки должно включать реалистичные задачи оператора. Один оператор может контролировать несколько машин во время стабильной работы, но одновременная загрузка, измерение и устранение неисправностей могут создать очередь.

Определите категории остановок до начала испытаний. В противном случае время простоя может быть исключено из расчета после того, как результат будет известен. Записывайте как события, связанные с оборудованием, так и согласованные внешние прерывания, чтобы читатель мог реконструировать сообщенную производительность.

05 — Используйте статистику возможностей только тогда, когда доказательства ее подтверждают

Последовательность соответствующих требованиям деталей полезна, но анализ возможностей процесса задает более конкретный вопрос. Он сравнивает распределение стабильного процесса с предельными значениями спецификации. Объяснение NIST по возможностям процесса явно указывает на это требование стабильности.

Не сообщайте значимый долгосрочный показатель возможностей на основе нескольких выбранных демонстрационных деталей. Сначала рассмотрите возможности измерения, размер выборки, стабильность процесса и пригодность статистических предположений.

Если выборка слишком мала для обоснованного индекса, честно сообщите наблюдаемый диапазон, отказы, метод измерения и условия испытания. Испытание для приемки оборудования может по-прежнему предоставлять ценные доказательства, не устанавливая уровень доверия, которого оно не заслужило.

Сохраняйте последовательность результатов. Медленный дрейф в ходе работы может быть скрыт в одном среднем значении, хотя он важен для планирования смены инструмента и выпуска продукции.

06 — Отделите объем поставки от доказательств приемки

В коммерческом предложении должны быть указаны станок, опции, оснастка, расходные материалы, измерительное оборудование, монтажные работы и обучение. Приемка затем проверяет поставленный объем и согласованную производительность. Отсутствие комплектующих не должно обнаруживаться, пока команда приемки ждет начала работы.

Сайт страница станка для шлифовки оптических линз показывает, как геометрия заготовки и конфигурация станка влияют на выбор оборудования. Применяйте ту же дисциплину к приемке: испытание с использованием дополнительного датчика или загрузчика не доказывает производительность станка, предложенного без него.

Запишите версии программного обеспечения и программ, поставляемый инструмент и настройки, необходимые для воспроизведения процесса. Определите запасные части и расходные материалы, необходимые для начального производства, вместо того, чтобы рассматривать их как незапланированные расходы на ввод в эксплуатацию.

Тест приемки станка также должен определить, кто предоставляет электроэнергию, воздух, системы обработки жидкостей, вытяжку и оборудование для транспортировки. Совместимое подключение — это не то же самое, что полная установленная система поддержки.

07 — Включите обязательства по обслуживанию в заказ

Запросите гарантийный срок, покрытие, исключения, дату начала и условия обслуживания в подписанном коммерческом предложении или контракте. Различайте целевой показатель подтверждения, целевой показатель диагностики и восстановления производства. Удаленная поддержка и присутствие на месте — это разные обязательства.

Если сертификация ISO или документация CE имеет отношение к покупке, запросите применимые текущие документы и подтвердите их объем. Ни сертификат системы менеджмента, ни маркировка станка не заменяют согласованный тест производительности детали.

Обсудите эти детали с поставщиком оборудования перед установкой этапов оплаты. Не делайте вывод о гарантированном сроке ремонта из общего маркетингового языка.

Образцы, изготовленные до заказа, также рассматриваются отдельно. Предложение Vimfun, упомянутое здесь, — это бесплатная резка образцов. Стоимость шлифовки, полировки и приемочных испытаний требует отдельного соглашения; данная статья не распространяет предложение по резке на каждый станок или процесс.

Включите правило повторного тестирования для прерванного процесса. Решите, будет ли затронутый интервал перезапущен, продлен или сообщен отдельно, и сохраните исходную запись. Также определите, кто может одобрить замену материалов, инструмента или контрольного оборудования. Эти решения легче принять до испытания, чем после того, как пограничный результат создает давление для переосмысления доказательств. Храните копии окончательной подписанной записи и ее приложений вместе для покупателя и поставщика.

08 — Используйте акт подписания с видимыми открытыми вопросами

Приведенный ниже план приемочных испытаний машины может быть адаптирован к фактическому заказу. Это начальная структура, а не замена согласованной технической спецификации.

Раздел протоколаДокументы для прикрепленияВопрос о выпуске
Идентификация оборудованияСерийный номер, конфигурация и опцииЯвляется ли это заказанной машиной?
Определение испытанияЧертеж, партия материала и входной контрольЯвляются ли испытуемые детали репрезентативными?
НастройкаПрограмма, оснастка, инструменты и вспомогательные средстваМожно ли воспроизвести процесс?
QualityСырые измерения и метод приемкиСоответствуют ли детали согласованным критериям?
OutputЖурнал времени, принятое количество, остановки и доработкаДемонстрируется ли заявленная производительность?
ПередачаОбучение, руководства, запасные части и инструкции по техническому обслуживаниюМожет ли принимающая команда управлять поставленным объемом работ?
ИсключенияОткрытые вопросы, ответственные лица, сроки и план повторного тестированияЧто осталось до окончательного выпуска?

Присвойте решение каждому исключению. “Принято с действиями”, “требуется повторное тестирование” и “не принято” имеют разные последствия и не должны объединяться в общую подпись. Привяжите любой этап оплаты к формулировке, согласованной обеими сторонами, а не предполагайте, что подпись о присутствии означает техническое принятие.

Для Обзор применения и приемки, отправьте чертеж детали и предлагаемый лист приемки перед испытанием. Четко определенный тест приемки машины гарантирует, что предложение, демонстрация и передача описывают одно и то же производственное требование.
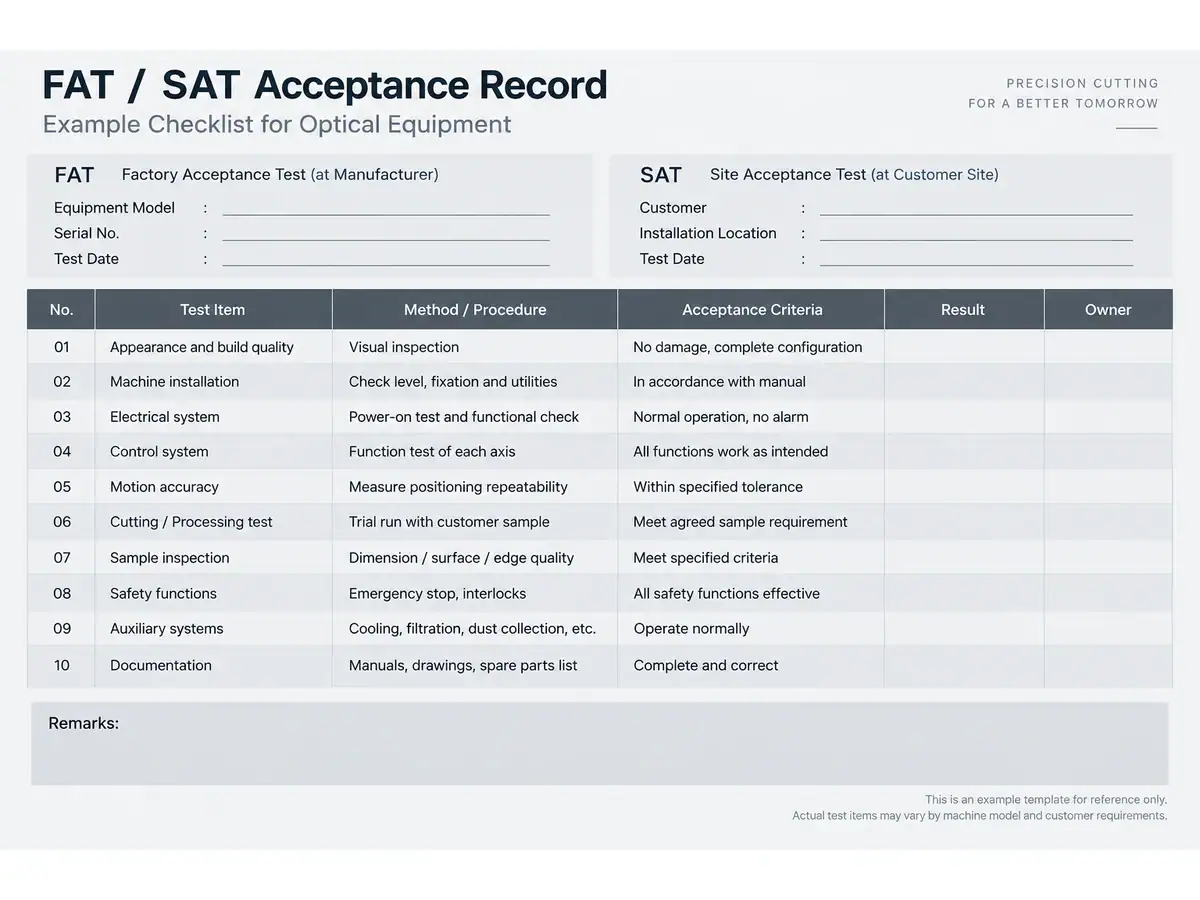
Шаблон протокола приемки пустой FAT и SAT
Иллюстративный контрольный список FAT / SAT с незаполненными полями результатов и ответственных лиц; не является заполненным сертификатом приемки.
Прокрутить вверх